咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
新疆这家水泥厂的熟料生产线,每年大修窗口期都很紧。整条窑线连续运转,配套的冷却器长期承受高温烟气与循环水的双重作用,时间久了,管束内外慢慢积攒起一层混合污垢。和普通工厂的水垢不一样,水泥厂冷却器里的垢是复合型的:循环水析出的钙镁硬水垢,混着窑尾烟气携带的水泥熟料粉尘、铁锈沉积物,紧紧附着在换热管束内外壁,越积越密。
设备主管老王盯着中控数据已经观察了好一阵子。垢层虽然看着薄,导热能力却极差,每增厚一点,换热效率就往下掉一截。冷却效果变差,余热回收系统出力不足,余热发电的发电量跟着缩水。为维持窑线正常工况,配套风机只能提高负荷,电耗持续上涨。更让人担心的是,管束内部流通截面被垢缩小,循环水流量下降,局部位置容易出现垢下腐蚀,长期置之不理,甚至会发生管壁渗漏,触发生产线非计划停机。对于地处新疆、生产排期紧凑的水泥厂来说,临时停机带来的损失,远高于设备维保成本。
厂里对比多家服务商之后,将本次冷却器深度清洗项目交给重庆智渍洁。
智渍洁深耕西南、西北工业清洗多年,锅炉、换热器、各类冷却管束的化学清洗与高压水射流清洗都是核心业务。接到项目后,施工团队奔赴厂区,没有直接开工,第一步先对冷却器垢样进行取样化验。带队工程师姓李,他跟老王解释,这种水泥行业特有的粉尘 + 水垢复合垢,不能简单套用单一清洗方案。单纯高压水,管内壁深处的硬水垢很难彻底剥离;只靠化学药剂,粉尘杂质容易堵塞管路,还存在腐蚀管束母材的风险。最终确定采用 “预冲洗剥离粉尘 + 化学循环除硬垢 + 高压水清理死角 + 钝化防护” 的组合工艺。
清洗作业在大修窗口内开展,首先做系统隔离,将冷却器从窑线循环系统断开,封堵各个旁路,做好试压查漏,防止清洗药剂窜入其他生产设备,这一步是化工、水泥设备清洗的安全底线。
第一阶段预处理,先用大流量清水预冲洗,把管束内部松散的粉尘、淤泥、浮锈先冲出来。大量灰白色水泥粉尘随着排水排出,减轻后续化学药剂的负担。预处理完成,才接入外接循环槽与循环泵,配制专用清洗药剂,加入高效缓蚀剂,保护碳钢管束不会在除垢过程中被酸液腐蚀。药剂在管束内部持续循环,缓慢溶解管壁上坚硬的碳酸盐垢。
清洗过程全程在线监测,每隔固定时段取样,检测清洗液浓度、pH 值、铁离子含量。李工说,铁离子指标是判断腐蚀情况的关键,一旦数值超标,要立刻调整药剂参数,严控金属腐蚀速率,确保在国标允许范围之内。循环除垢结束,进行多次水漂洗,把溶解下来的垢渣、残药全部冲净。
化学循环主要解决管道内壁深层硬垢,但冷却器管束拐角、隔板缝隙、管口位置,还有不少附着牢固的垢块与粉尘结块,循环药液很难触及。这一段,就要依靠高压水射流清洗。高压喷头深入每一根换热管内部,定向冲击剥离残留垢层,将结块的水泥粉尘与水垢碎渣从管道另一端冲出。施工过程中控制水压,既要击碎污垢,又不能冲伤管壁与管口。
全部清洗工序完成,最后一道钝化工序必不可少。刚清理干净的金属管壁活性很高,暴露在空气和水中极易再次生锈。钝化药剂在管束内壁形成一层致密保护膜,抑制后续腐蚀与结垢速度。清洗全过程产生的废液、废渣,按环保规范收集处置,达标排放,符合水泥厂环保管控要求。
老王趁着大修的空档,全程跟着看完整套流程。过去厂里清洗冷却器,大多是简单高压水冲一遍,表面看着干净,管束深处的硬垢清除不彻底,往往运行几个月换热效率又快速回落。这次智渍洁分多道工序分步处理,兼顾除垢效果与设备保护,让他印象很深。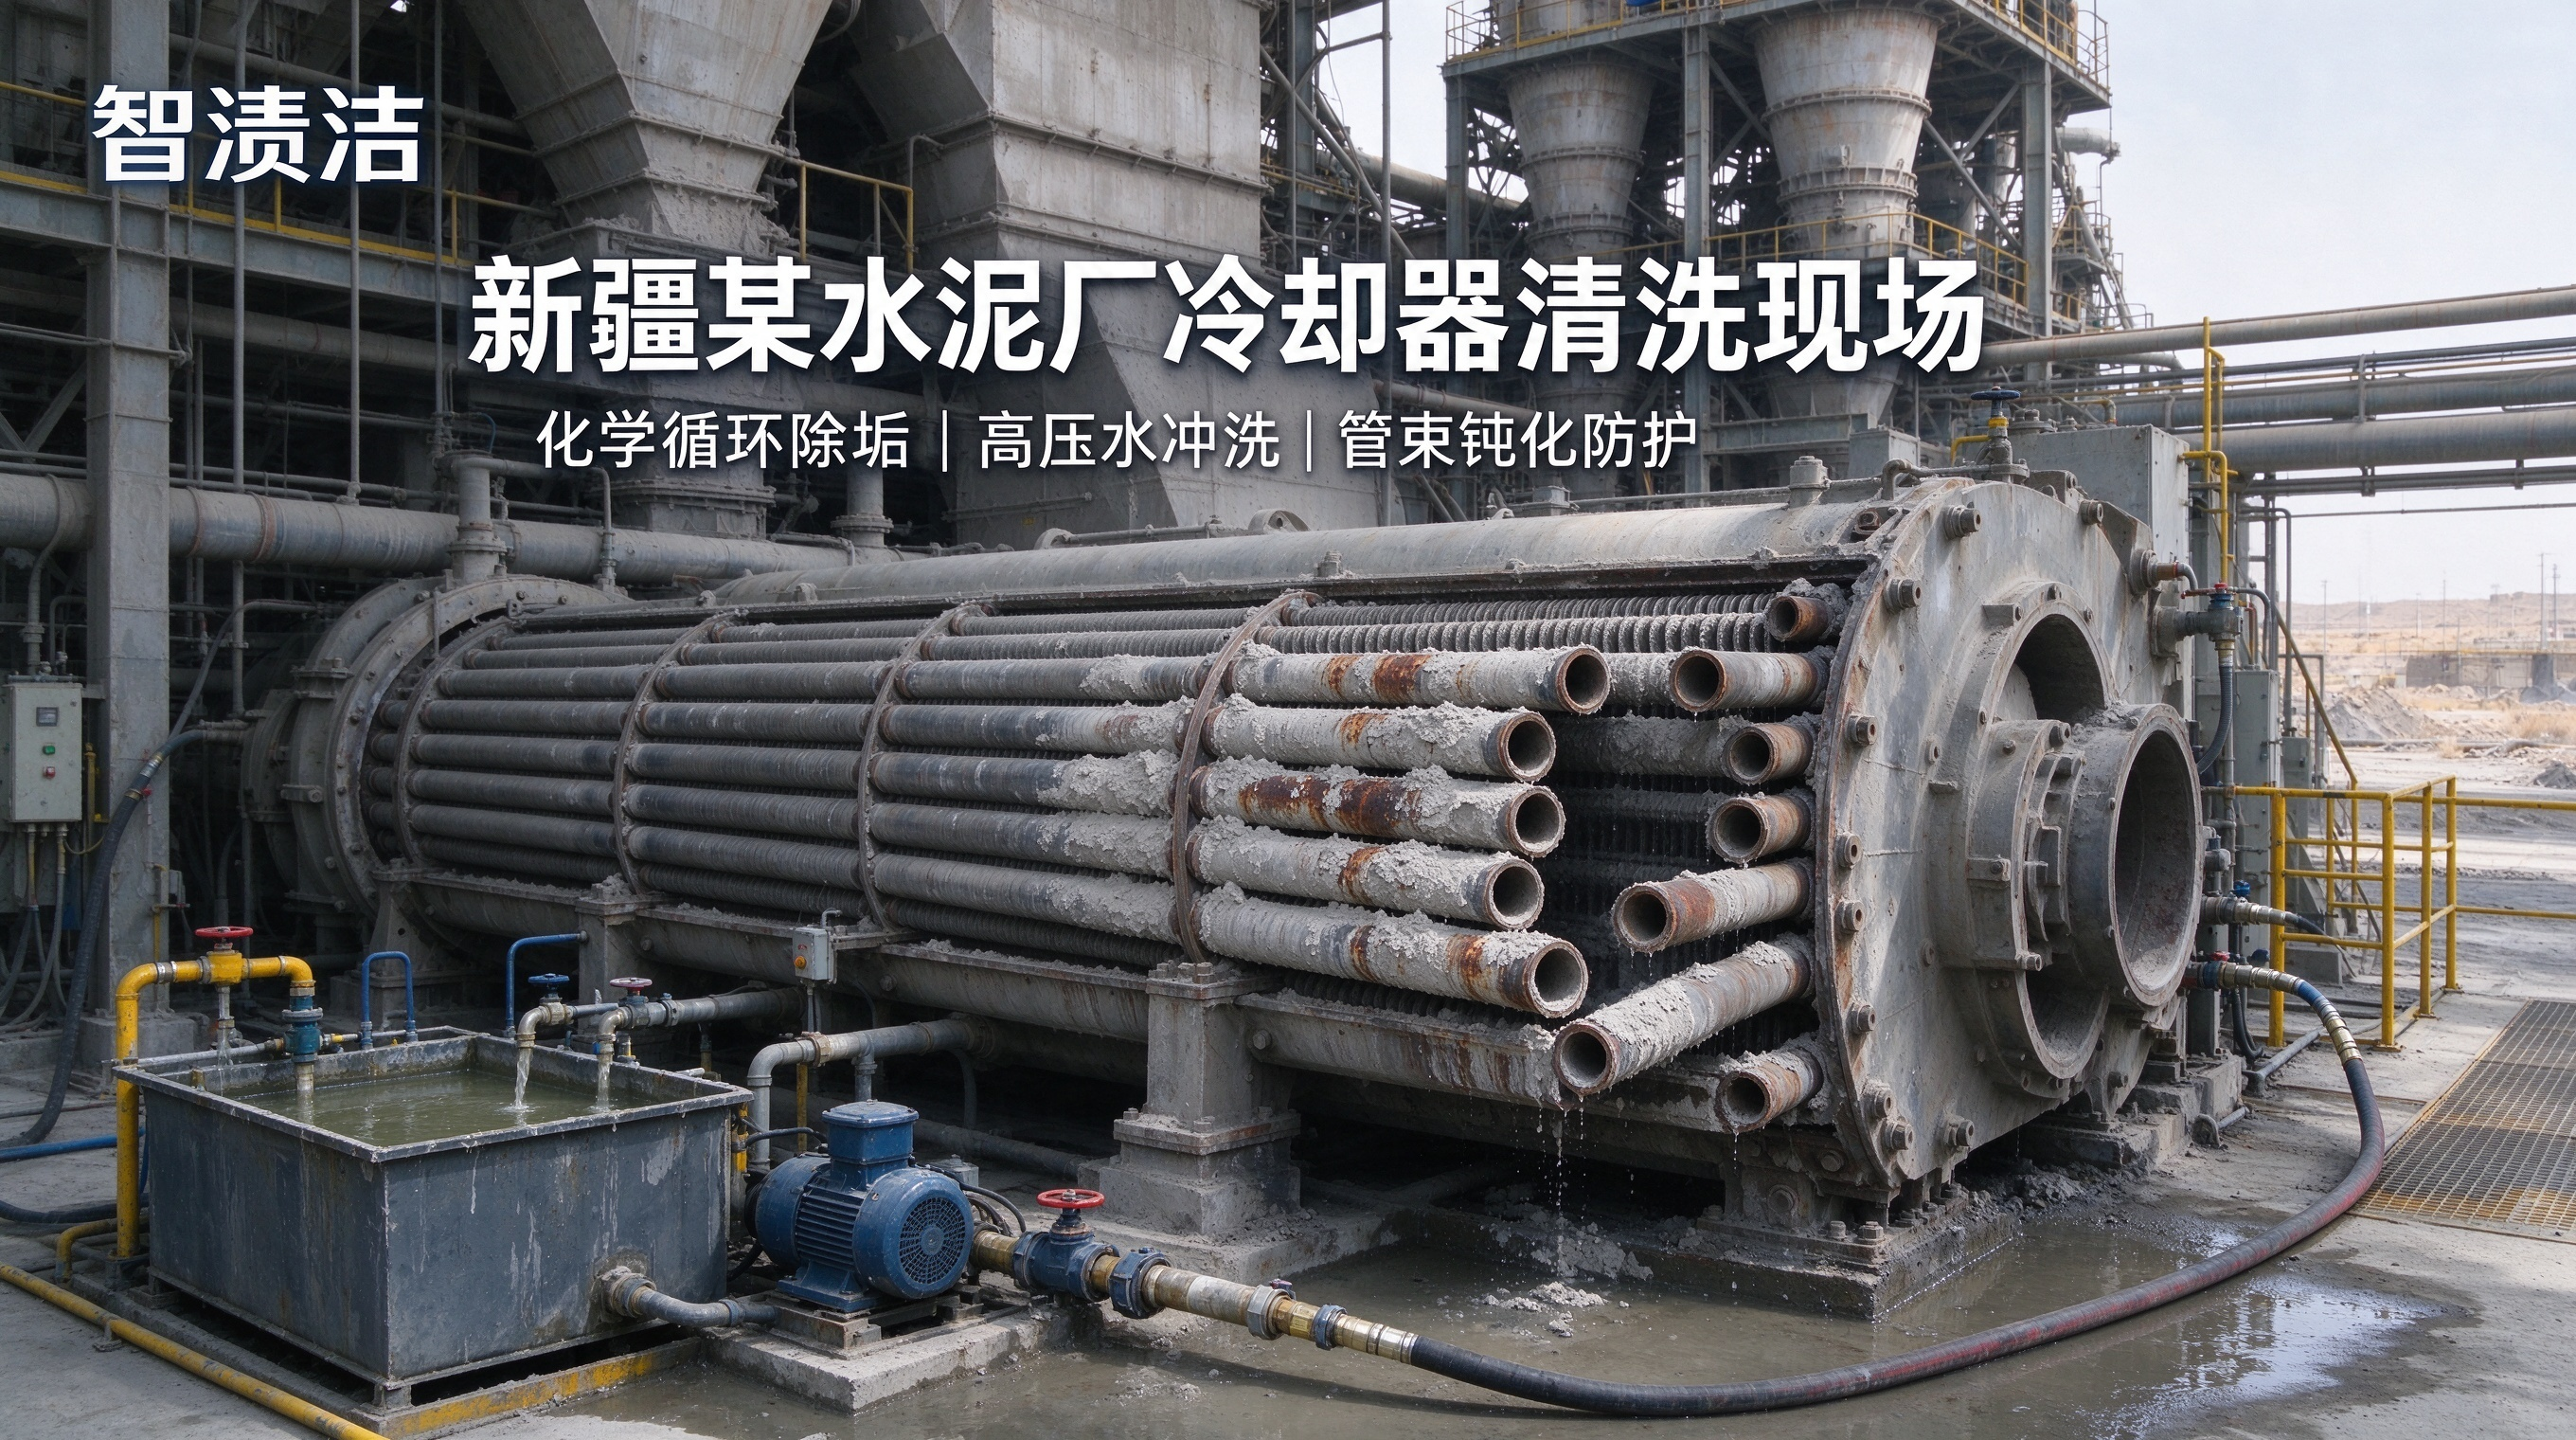
全部工序验收阶段,施工方和厂方共同检查,使用内窥镜伸入管束内部查看。管壁原本厚厚的混合垢层消失,金属管束内壁清晰可见,管口通畅无堵塞。通水测试,冷却器进出口压差恢复至设备设计区间,换热温差回到出厂标准。
大修结束,水泥窑线重新点火投产。中控室的数据变化很直观,冷却器换热能力恢复,余热回收系统运行稳定,风机运行负荷下降,电耗明显回落,余热发电量回到正常水平。老王翻看运行记录,在设备维保台账写下:冷却器管束清洗完成,换热指标恢复合格。
李工临走前,也跟老王说了实在话。冷却器清洗属于周期性维保,不是一次性根治手段。水泥生产环境粉尘大,循环水中矿物质持续析出,垢层依旧会缓慢沉积。想要拉长设备稳定运行周期,除了定期深度清洗,日常循环水水质管控、粉尘预处理都不能松懈,多环节配合,才能减少结垢速度,降低大修成本。
在水泥厂,复杂窑线设备维保,不靠花哨的宣传,只看开机之后的数据。冷却器换热效率恢复,能耗降下来,生产线平稳运行,就是对这次清洗工作最实在的认可。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com