咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
不锈钢凭借优良的综合性能,广泛用于化工装备、管道、压力容器、钣金构件等领域,但是很多人存在一个误区:不锈钢不等于不会生锈。湖南这家不锈钢生产加工厂,主要承接各类不锈钢板材、焊接构件、非标罐体加工业务。工件经过切割、焊接、打磨、热处理之后,焊缝位置会出现明显的黄褐色焊斑、氧化皮,热影响区形成贫铬层,打磨、吊装过程还会带来游离铁污染。这些肉眼可见或者隐藏在表层的缺陷,会破坏不锈钢原生氧化膜的完整性,在潮湿、含氯离子环境下极易出现点蚀、返锈、发黑,直接影响产品交付质量,客户验收时对耐蚀性、外观均匀度都有严格要求,酸洗钝化就成为成品出厂前一道关键的表面处理工序。
工厂之前尝试过单纯打磨抛光的处理方式。机械打磨只能把表面焊斑磨掉,但是打磨过程会带入铁质磨料,造成二次游离铁污染;同时打磨力度很难把控,容易造成表面纹理不均、局部过薄,而且焊缝缝隙、死角位置打磨不到位,钝化膜依旧存在缺口。还有简易涂刷钝化膏的粗放作业,没有配套前置除油、酸洗、中和漂洗流程,经常出现钝化膜厚薄不均,短期交付看着光亮,存放一段时间之后焊缝位置优先返锈。如果外包传统酸洗队伍,药剂配比随意、工序简化,容易出现过腐蚀,造成工件表面麻点、晶粒间腐蚀,废液处理也很难满足当地环保排放要求。经过多方对比,工厂生产部门选择智渍洁进场,按照国标规范实施整套不锈钢酸洗钝化作业。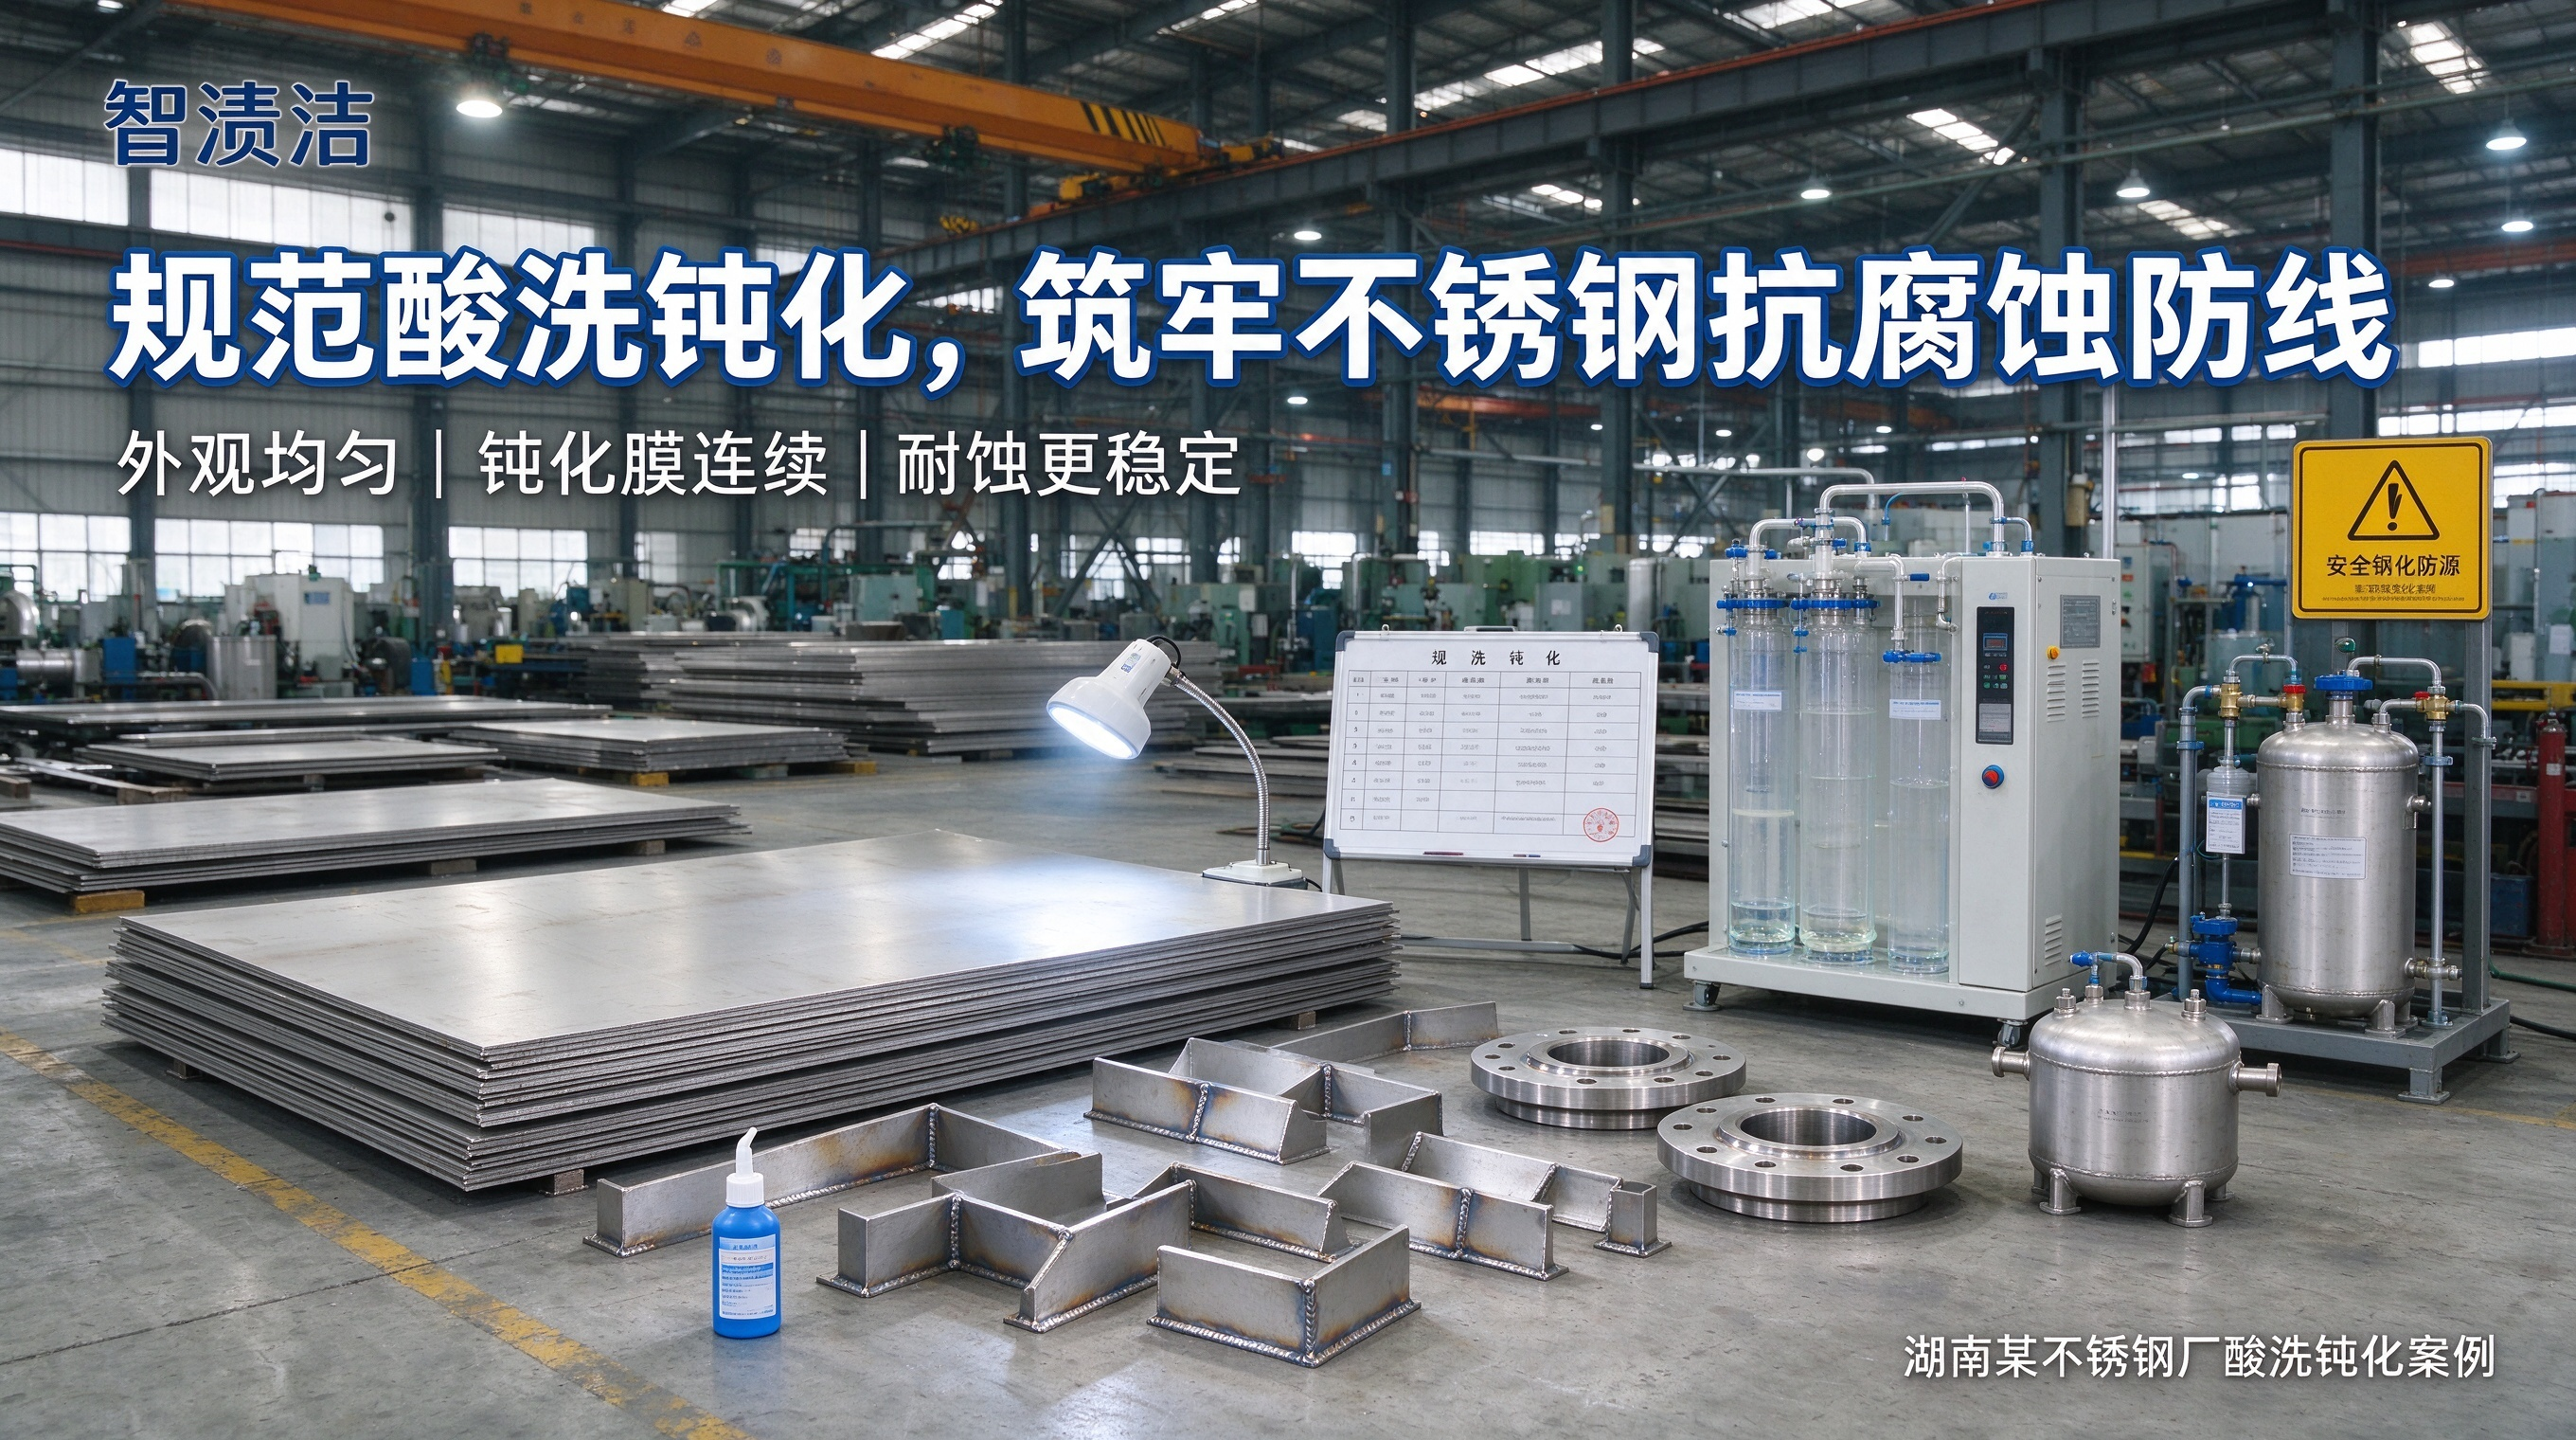
进场之后,智渍洁技术团队先对工件材质、加工工况、锈蚀和氧化情况做全面勘察,这批工件以 304、316L 奥氏体不锈钢为主,缺陷集中在焊缝热影响区、焊接飞溅区域,存在氧化皮、焊色、油污、游离铁多重污染。团队结合 GB/T 25150 相关规范,定制分段式酸洗钝化工艺方案。很多客户会把酸洗和钝化当成简单一步药剂处理,实际上酸洗、钝化是两套连续又独立的技术环节,原理各不相同。
酸洗钝化整套技术核心原理可以分为酸洗除杂和成膜钝化两个阶段。酸洗阶段:专用复配酸洗药剂,优先溶解焊缝氧化皮、铁的氧化物以及表层游离铁,选择性剥离不锈钢表面贫铬层。在这个过程中,铁元素、铁的氧化物溶解速度远高于铬、镍合金元素,让工件表层铬元素富集,为钝化成膜打下洁净的基体基础,酸洗不是简单除锈,是对不锈钢表面进行均质化调理,清除所有会破坏钝化膜的杂质。 钝化阶段属于氧化成膜反应,经过酸洗洁净的富铬基体,在氧化性钝化药剂作用下,自发生成一层厚度仅 1~10 纳米、致密连续的富铬氧化钝化膜,主要成分为三氧化二铬、氢氧化铬等稳定氧化物,这层薄膜紧紧附着在不锈钢基材表面,隔绝空气、水汽、氯离子等腐蚀介质,阻断电化学腐蚀回路,从根源上降低点蚀、返锈概率。原生空气中自然形成的氧化膜薄、缺陷多,而标准化酸洗钝化生成的钝化膜完整性、稳定性提升数倍,是不锈钢长效防腐的核心保障。
整套施工严格遵循标准化流程:表面脱脂除油→纯水预漂洗→酸洗处理→多级清水冲洗→中和除残→钝化处理→纯水精漂洗→低温热风烘干,每一步都设置参数管控节点。 第一步脱脂除油,使用中性不锈钢专用除油剂,擦拭或者喷淋去除工件表面切削油、防锈油、手印油脂,油脂覆盖的位置药剂无法接触基材,会造成漏洗、钝化膜缺失;脱脂完成之后使用氯离子达标纯水冲洗干净。 第二步酸洗作业,针对大面积板材采用喷淋工艺,焊缝死角位置采用钝化膏均匀涂刷,严格控制药液浓度、环境温度、浸泡 / 停留时长,实时观察氧化皮溶解状态,防止酸洗过度造成晶间腐蚀。酸洗完成后立刻冲洗,带走溶解下来的铁离子与氧化残渣。 第三步中和漂洗,使用弱碱性中和液中和工件表面残留酸性药剂,避免酸液持续渗透腐蚀基材,中和之后再次用纯水冲洗,降低表面氯离子残留。 第四步钝化成膜,转入钝化工序,控制钝化药剂作用时间,保证富铬钝化膜均匀生长,不出现局部成膜不足。钝化结束之后,纯水精洗,最后低温热风烘干,禁止自然晾干,防止水渍印、水迹腐蚀斑点产生。
全部工序完成之后,进入质量验收环节,智渍洁采用国标蓝点检测法对工件抽检,重点抽检焊缝、弯头、焊接热影响区这些高风险位置。蓝点检测原理是:如果钝化膜存在破损、表面残留游离铁,检测液接触之后 30 秒内会生成蓝色沉淀,合格标准为规定时间内无蓝点析出。抽检同时搭配外观检查,合格工件表面呈现均匀哑光银白色,无焊斑、无发黄发黑、无水印、无过腐蚀麻点,满足出厂外观和防腐指标要求国家标准化...。
施工全程同步落实环保与安全管控,药剂选用低烟、低腐蚀环保型复配配方,作业区域围挡隔离,配套酸雾吸收装置,废液单独收集,经过中和处理、水质检测达标之后再移交厂区污水系统处置,规避环保风险。
全部工件处理、检测验收完成,工厂质检负责人现场核验之后给出肯定评价:“以前自己打磨、随便刷钝化膏,返工率高,经常有客户反馈放一段时间焊缝生锈。这次智渍洁整套酸洗钝化流程规范,每一步都按标准管控,蓝点检测全部合格,工件色泽均匀稳定,解决了我们长期头疼的焊缝返锈难题。”
对于不锈钢加工企业来说,酸洗钝化不是简单的表面美化工序,而是保障产品防腐性能、控制售后风险的关键工艺。很多返工问题,根源就是酸洗钝化流程简化、技术把控不到位,或是分不清酸洗、钝化各自的技术作用,只追求短期外观效果。
本次湖南不锈钢厂酸洗钝化项目,也是智渍洁在不锈钢表面防腐领域又一次标准化落地。从焊接构件、不锈钢罐体、管道的现场酸洗钝化,到配套清洗、除油、蓝点检测验收一站式服务,智渍洁针对不同不锈钢牌号、不同工况,区分药剂配方、施工方式,严控酸洗时长、钝化成膜、漂洗残氯、废液处理各个节点,平衡防腐效果、外观品质和环保要求。
后续智渍洁会持续深耕不锈钢表面处理赛道,把标准化酸洗钝化技术,带给更多不锈钢加工、压力容器、化工装备制造企业,帮助企业稳定产品品质,降低腐蚀报废、售后返工带来的损失。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com