咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
很多做流体工艺的工厂都在用不锈钢管件,304、316L 这类管材,本身靠表层一层薄薄的富铬钝化膜来防锈。但焊接的时候,焊缝区域短时间经受高温,原生钝化膜直接被烧坏,形成黄褐色焊斑、发黑氧化层,同时产生贫铬区,游离铁附着在表面。湖北这边不少化工、纯水项目,后期管道走带湿度的介质,这些焊缝位置最先长锈点,轻则外观难看,重则慢慢点蚀渗漏。 单纯拿砂纸打磨、抛光,只能磨掉表面色斑,藏在晶粒间隙里面的游离铁去除不干净,用不了多久黄斑又会冒出来。这次湖北这家工厂,一批新预制的工艺管线管件,焊接完工之后,找到智渍洁做整套酸洗钝化处理,整套工序按规范分步走,不追求快,优先保证钝化膜连续均匀。
管件酸洗钝化不是随便泡酸水,标准流程是:脱脂除油→多级水洗→酸洗除氧化层→漂洗中和→钝化成膜→终洗吹干,顺序不能打乱,每一步的水质、药液浓度、浸泡时长都要盯牢。 进场之后先分拣管件,把焊渣、飞溅毛刺提前打磨清理干净,油污重的管件先做碱洗脱脂,碱液浓度控制在 3% 左右,温度 50℃上下,浸泡 15 分钟,把轧制油、防锈油全部脱除。油脂没洗干净的话,后续药液沾不上去,洗完之后表面一块一块花斑,属于最常见的返工原因。 脱脂水洗合格之后转入酸洗工序,本次选用低氟环保复配酸液,添加专用缓蚀剂,药液温度控制在 25~35℃,浸泡时长 12 到 20 分钟,厚氧化焊缝位置适当延长,每隔几分钟拿出来观察表面变化。酸洗的核心作用,就是溶解焊缝的氧化皮、消除贫铬层,把埋在表面的游离铁离子溶出。如果温度太高、泡的时间过长,管件表面会出现过腐蚀、麻点;时间不够,焊斑又清除不干净,现场技术员会分批试泡,找到最合适的时间点。 酸洗完成之后,用氯离子含量低的洁净水连续溢流漂洗,把管件缝隙、坡口里面残留的酸液冲干净,出水 pH 接近中性,再转入钝化槽。钝化采用环保柠檬酸钝化体系,药液浓度 5%,温度控制在 55℃左右,恒温浸泡 25 分钟,在洁净的不锈钢基材表面重新生成一层致密稳定的 Cr₂O₃钝化膜。 全部工序结束,再用纯水做最后一遍冲洗,压缩空气吹干,不能带着水渍自然晾干,不然很容易留下水痕、二次返锈。完工之后用蓝点检测试剂抽检,蓝点不析出才算合格,代表游离铁已经清理到位,钝化膜完整连续。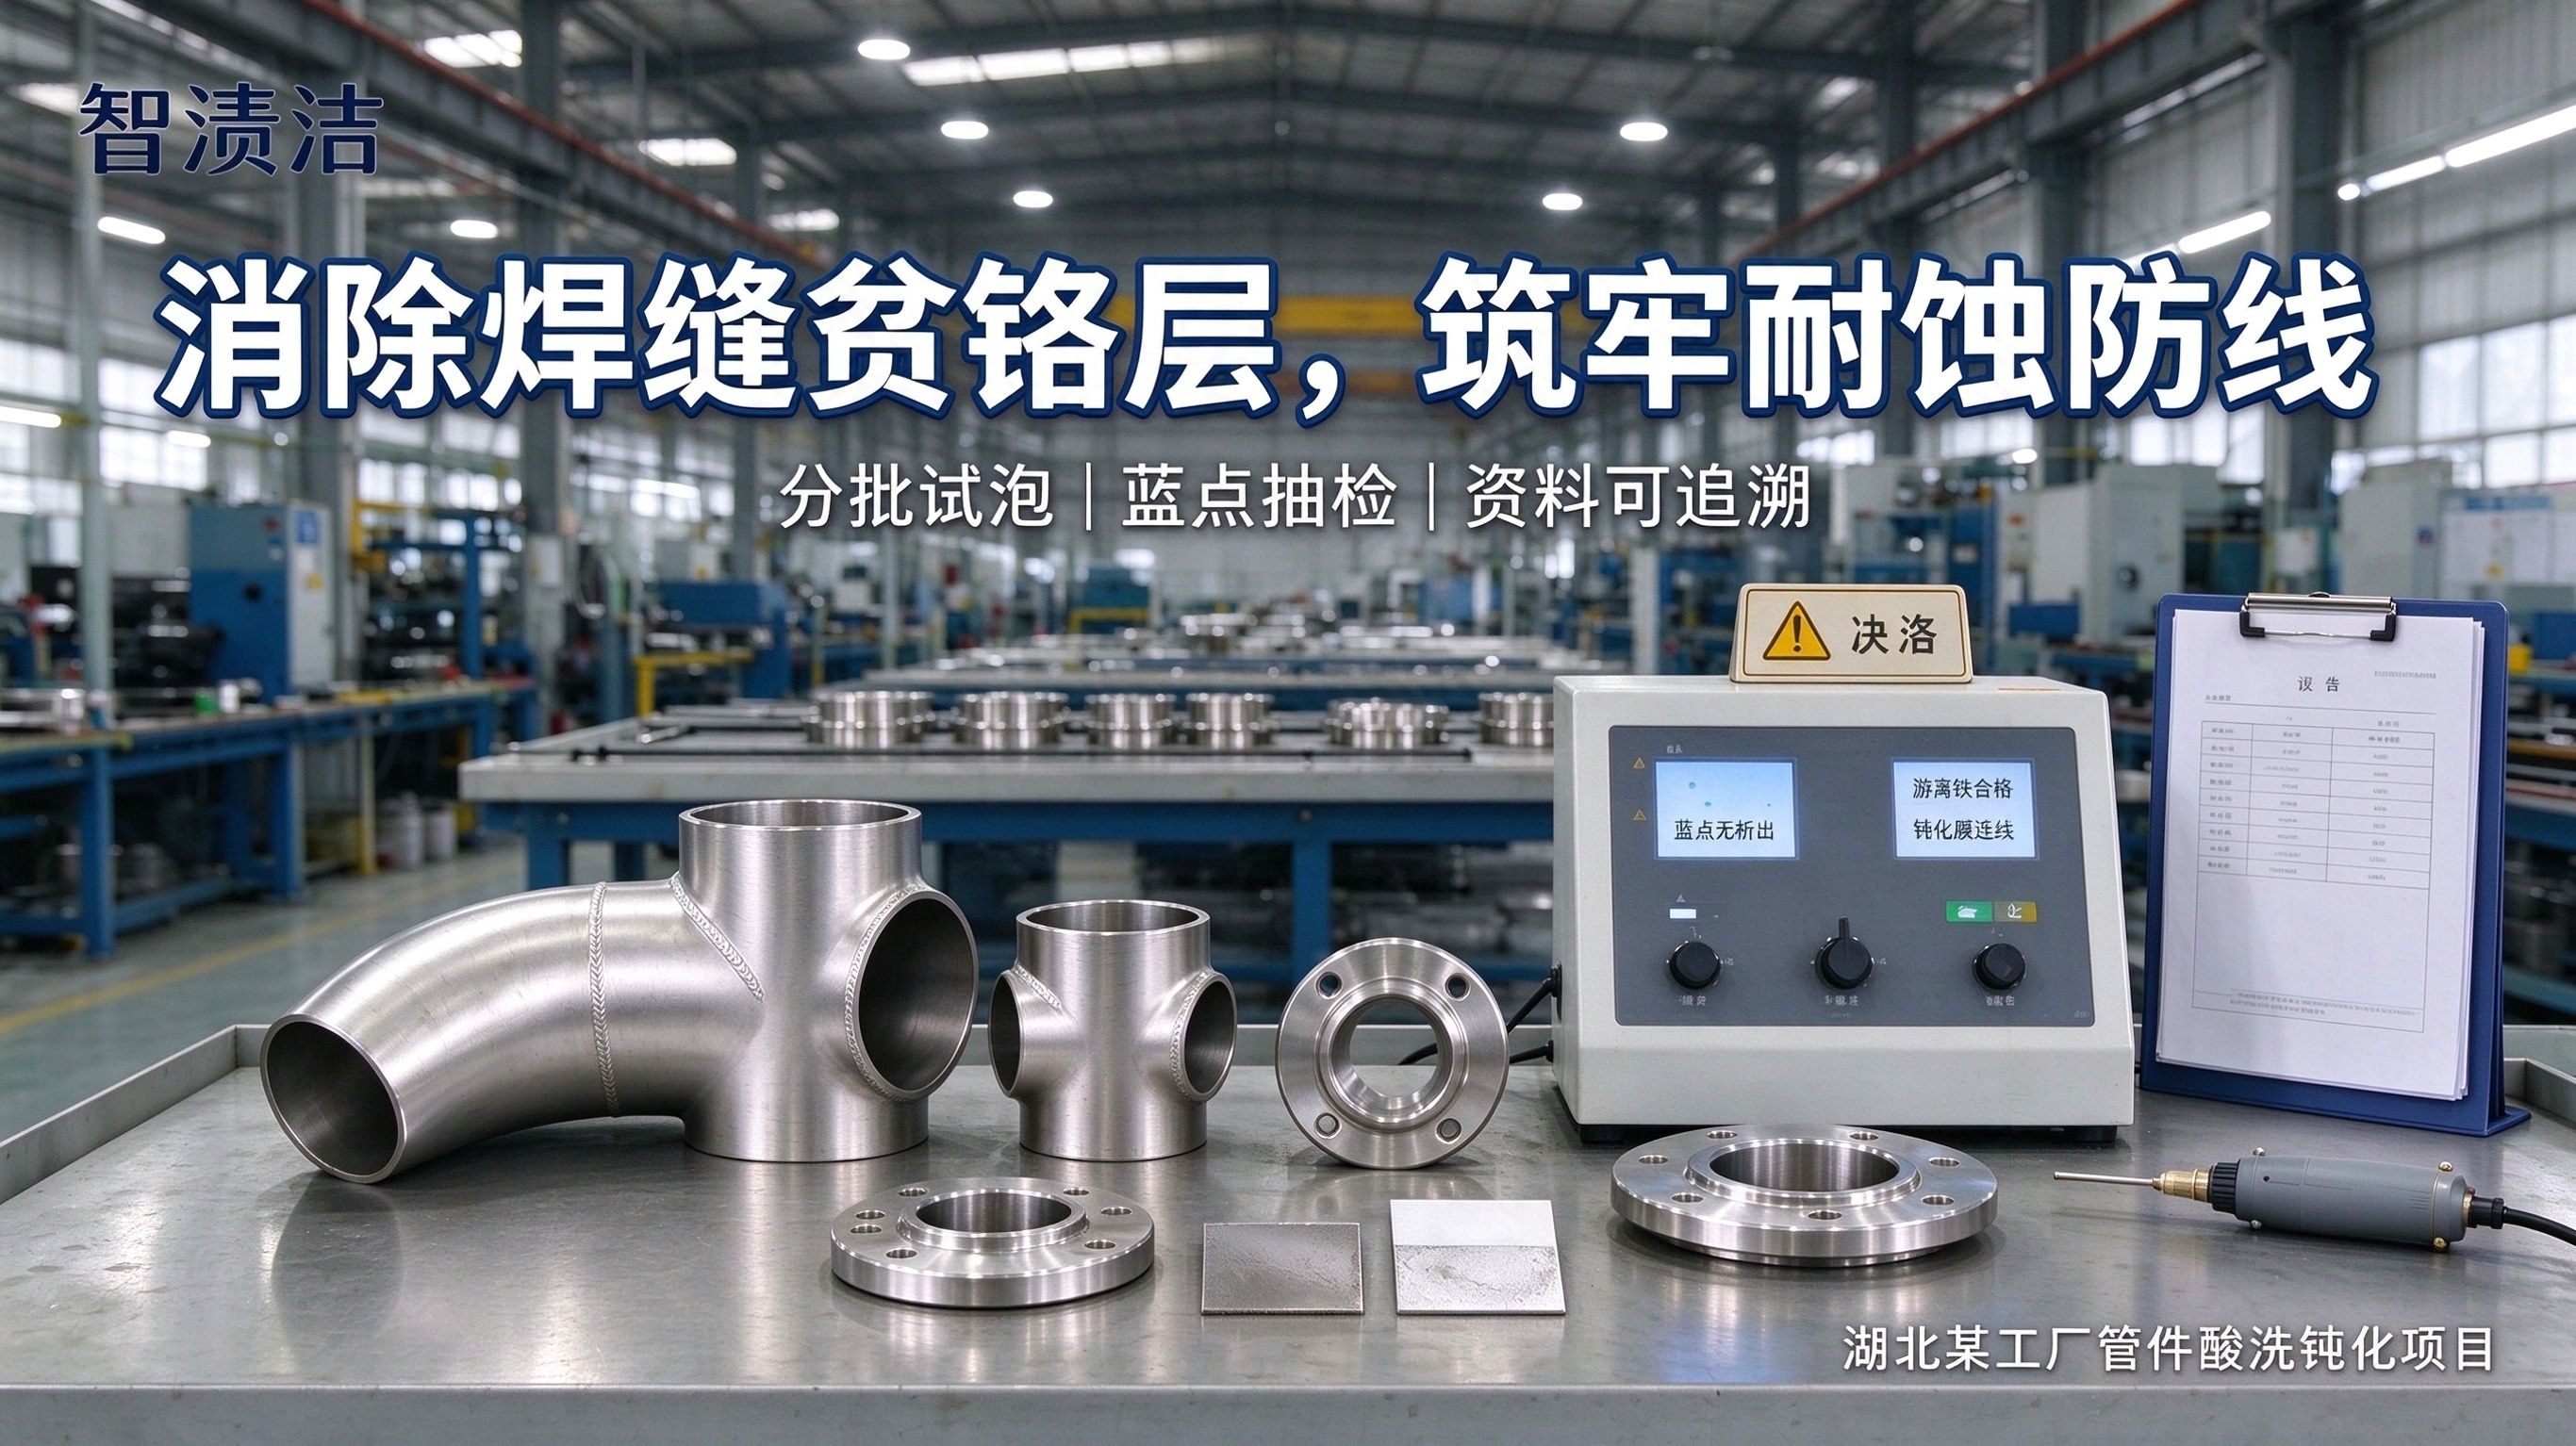
1)内外同步处理,死角位置也能覆盖 管件有弯头、三通、变径,内部坡口、焊缝根部这些位置,手工抛光根本伸不进去。浸泡式酸洗钝化,药液可以流进管件内腔,内壁、焊缝根部同步处理,里外成色均匀,不会出现外面光亮、内部还有焊斑的情况,适合后续走纯水、腐蚀性工艺介质的管线。 2)参数保守可控,避免管件基材损伤 不少工厂之前自己找人做钝化,图省事配浓酸、高温浸泡,最后管件表面被腐蚀粗糙,壁厚也受到影响。智渍洁这边会根据管件材质区分方案:316L 耐蚀性更好,可以适当调整参数;薄壁管件严格降低药液浓度、缩短浸泡时间,全程挂腐蚀试片跟踪,把腐蚀速率控制在规范允许范围以内,不会盲目追求处理速度。 3)废液集中收集处理,满足当地环保管控 酸洗钝化产生的废酸、漂洗废水全部引入防渗收集池,分步加碱中和、沉降处理,检测达标之后再排入厂区污水管网,现场配套通风、防护设施,湖北园区对危废管控比较严格,整套施工流程、药剂资料、检测记录全部整理成册交给甲方,方便项目验收存档。
管件酸洗钝化适用场景: 1)纯水、制药、化工预制不锈钢管线、弯头、三通、法兰管件焊后处理; 2)304、316L 不锈钢压力容器配套管件、取样管路防腐钝化; 3)沿海、潮湿厂区,有盐雾暴露风险的不锈钢预制件; 4)设备大修,旧管件除锈、去除锈斑重建钝化膜; 5)有洁净要求,不允许铁离子析出的流体工艺管道预处理。
湖北这家工厂,是化工配套预制车间,这批 316L 不锈钢管件,用来装配车间工艺循环管线。管件焊接完成之后,整条焊缝布满黄褐色氧化焊斑,甲方后期介质里面含有微量氯离子,担心焊缝位置长期运行出现点蚀。一开始考虑焊缝局部刷钝化膏,但管件数量多,弯头、三通多,膏体涂抹很难保证内壁均匀,返工风险高,对比之后选择整体浸泡式酸洗钝化。
智渍洁班组进场,先搭建防渗作业槽、药液调配桶,划分作业区。先挑一根焊斑最重的三通管件做小样测试,调试好药液浓度、浸泡时间,确认表面成色正常,没有过腐蚀,再批量分批处理。 先碱洗脱脂,把管件表面的机油、防锈脂洗掉,水洗确认水膜连续不挂珠,才算脱脂合格;之后分批入酸洗槽,定时翻动管件,保证药液和焊缝充分接触,看到黄褐色焊斑慢慢褪去,管件露出均匀银白色,就及时取出漂洗;酸洗漂洗合格之后转入钝化槽恒温浸泡,让钝化膜稳定生长。全部处理完成,吹干之后随机抽样做蓝点测试,静置观察没有蓝点析出。
全部管件交付的时候,甲方质检人员抽查,焊缝里外氧化色斑全部清除,管件色泽均匀一致,坡口、内腔没有残留药液和水渍。工厂质检负责人说,这批管线要进项目验收,对铁离子控制要求很高,之前吃过钝化不到位、后期长锈的亏,这次整套工序一步步都有记录,蓝点抽检合格,后续管线投用之后耐蚀性能更有保障。
很多人有误区,觉得酸洗钝化就是 “洗白”,只看好不好看。实际上它真正的作用,是消除焊接带来的贫铬缺陷,重建稳定钝化膜。外观均匀只是附带效果,如果只追求光亮,一味加强酸、高温浸泡,看着好看,实则基材已经被腐蚀,用不了多久更容易出问题。所以做管件钝化,重点是脱脂到位、漂洗彻底、钝化时间充足,把游离铁清理干净,钝化膜连续稳定才是核心。
智渍洁拥有成套不锈钢酸洗钝化槽体与循环配药设备,装备制造企业,可以根据管件材质、壁厚、使用工况,选择整体浸泡、循环喷淋、局部钝化膏涂抹不同方案,处理各类不锈钢管件、压力容器、换热器焊缝,解决焊接氧化、游离铁污染、易生锈的难题,帮企业顺利通过项目验收,延长管线使用寿命。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com