咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
湖南不少做流体工艺的工厂都在用不锈钢管件、储罐、反应釜这类设备,304、316L 不锈钢本身靠表面一层薄薄的富铬钝化膜防锈。但焊接、热加工的时候,焊缝区域短时间经受高温,原生钝化膜被破坏,形成黄褐色焊斑、发黑氧化层,同时产生贫铬区,游离铁附着在表面。湖南这边气候潮湿,不少化工、纯水项目后期管道又接触带湿度甚至含微量氯离子的介质,这些焊缝位置往往最先长锈点,轻则外观难看,重则慢慢点蚀渗漏。
单纯拿砂纸打磨、抛光,只能磨掉表面色斑,藏在晶粒间隙里的游离铁去除不干净,用不了多久黄斑又冒出来。这次湖南这家不锈钢厂,一批新预制的工艺管线和储罐焊接完工,找到智渍洁做整套酸洗钝化处理,整套工序按规范分步走,不追求快,优先保证钝化膜连续均匀。
酸洗钝化处理,是先用化学或电化学手段,把金属表面的氧化皮、锈迹、焊渣、油污清除干净,再在清洁的表面上生成一层致密、稳定的钝化膜,分两步完成 "清洁" 和 "防护"。
第一步是酸洗。金属在加工、焊接、存放过程中,表面会形成氧化皮、锈迹和焊接热影响区的贫铬层,这些杂质不仅影响外观,还是电化学腐蚀的源头。酸洗液和表面的氧化物发生化学反应,把氧化皮溶解、剥离,暴露出新鲜洁净的金属基体。去除厚氧化皮常会用到带络合能力的成分,能有效溶解含铬氧化物和硅酸盐夹杂。
第二步是钝化。酸洗后的洁净表面浸入含氧化剂(如硝酸)的钝化液时,表面铁原子失电子被氧化,而不锈钢中铬元素电化学电位较高、会优先氧化,在表面生成一层极薄、连续致密的铬氧化物(Cr₂O₃)钝化膜。这层膜化学稳定性高、孔隙率低,能有效隔离基体金属和外界的水分、氯离子等腐蚀介质,还具备一定自修复能力,局部受损时能在特定条件下重新生成,让基体获得稳定耐蚀性。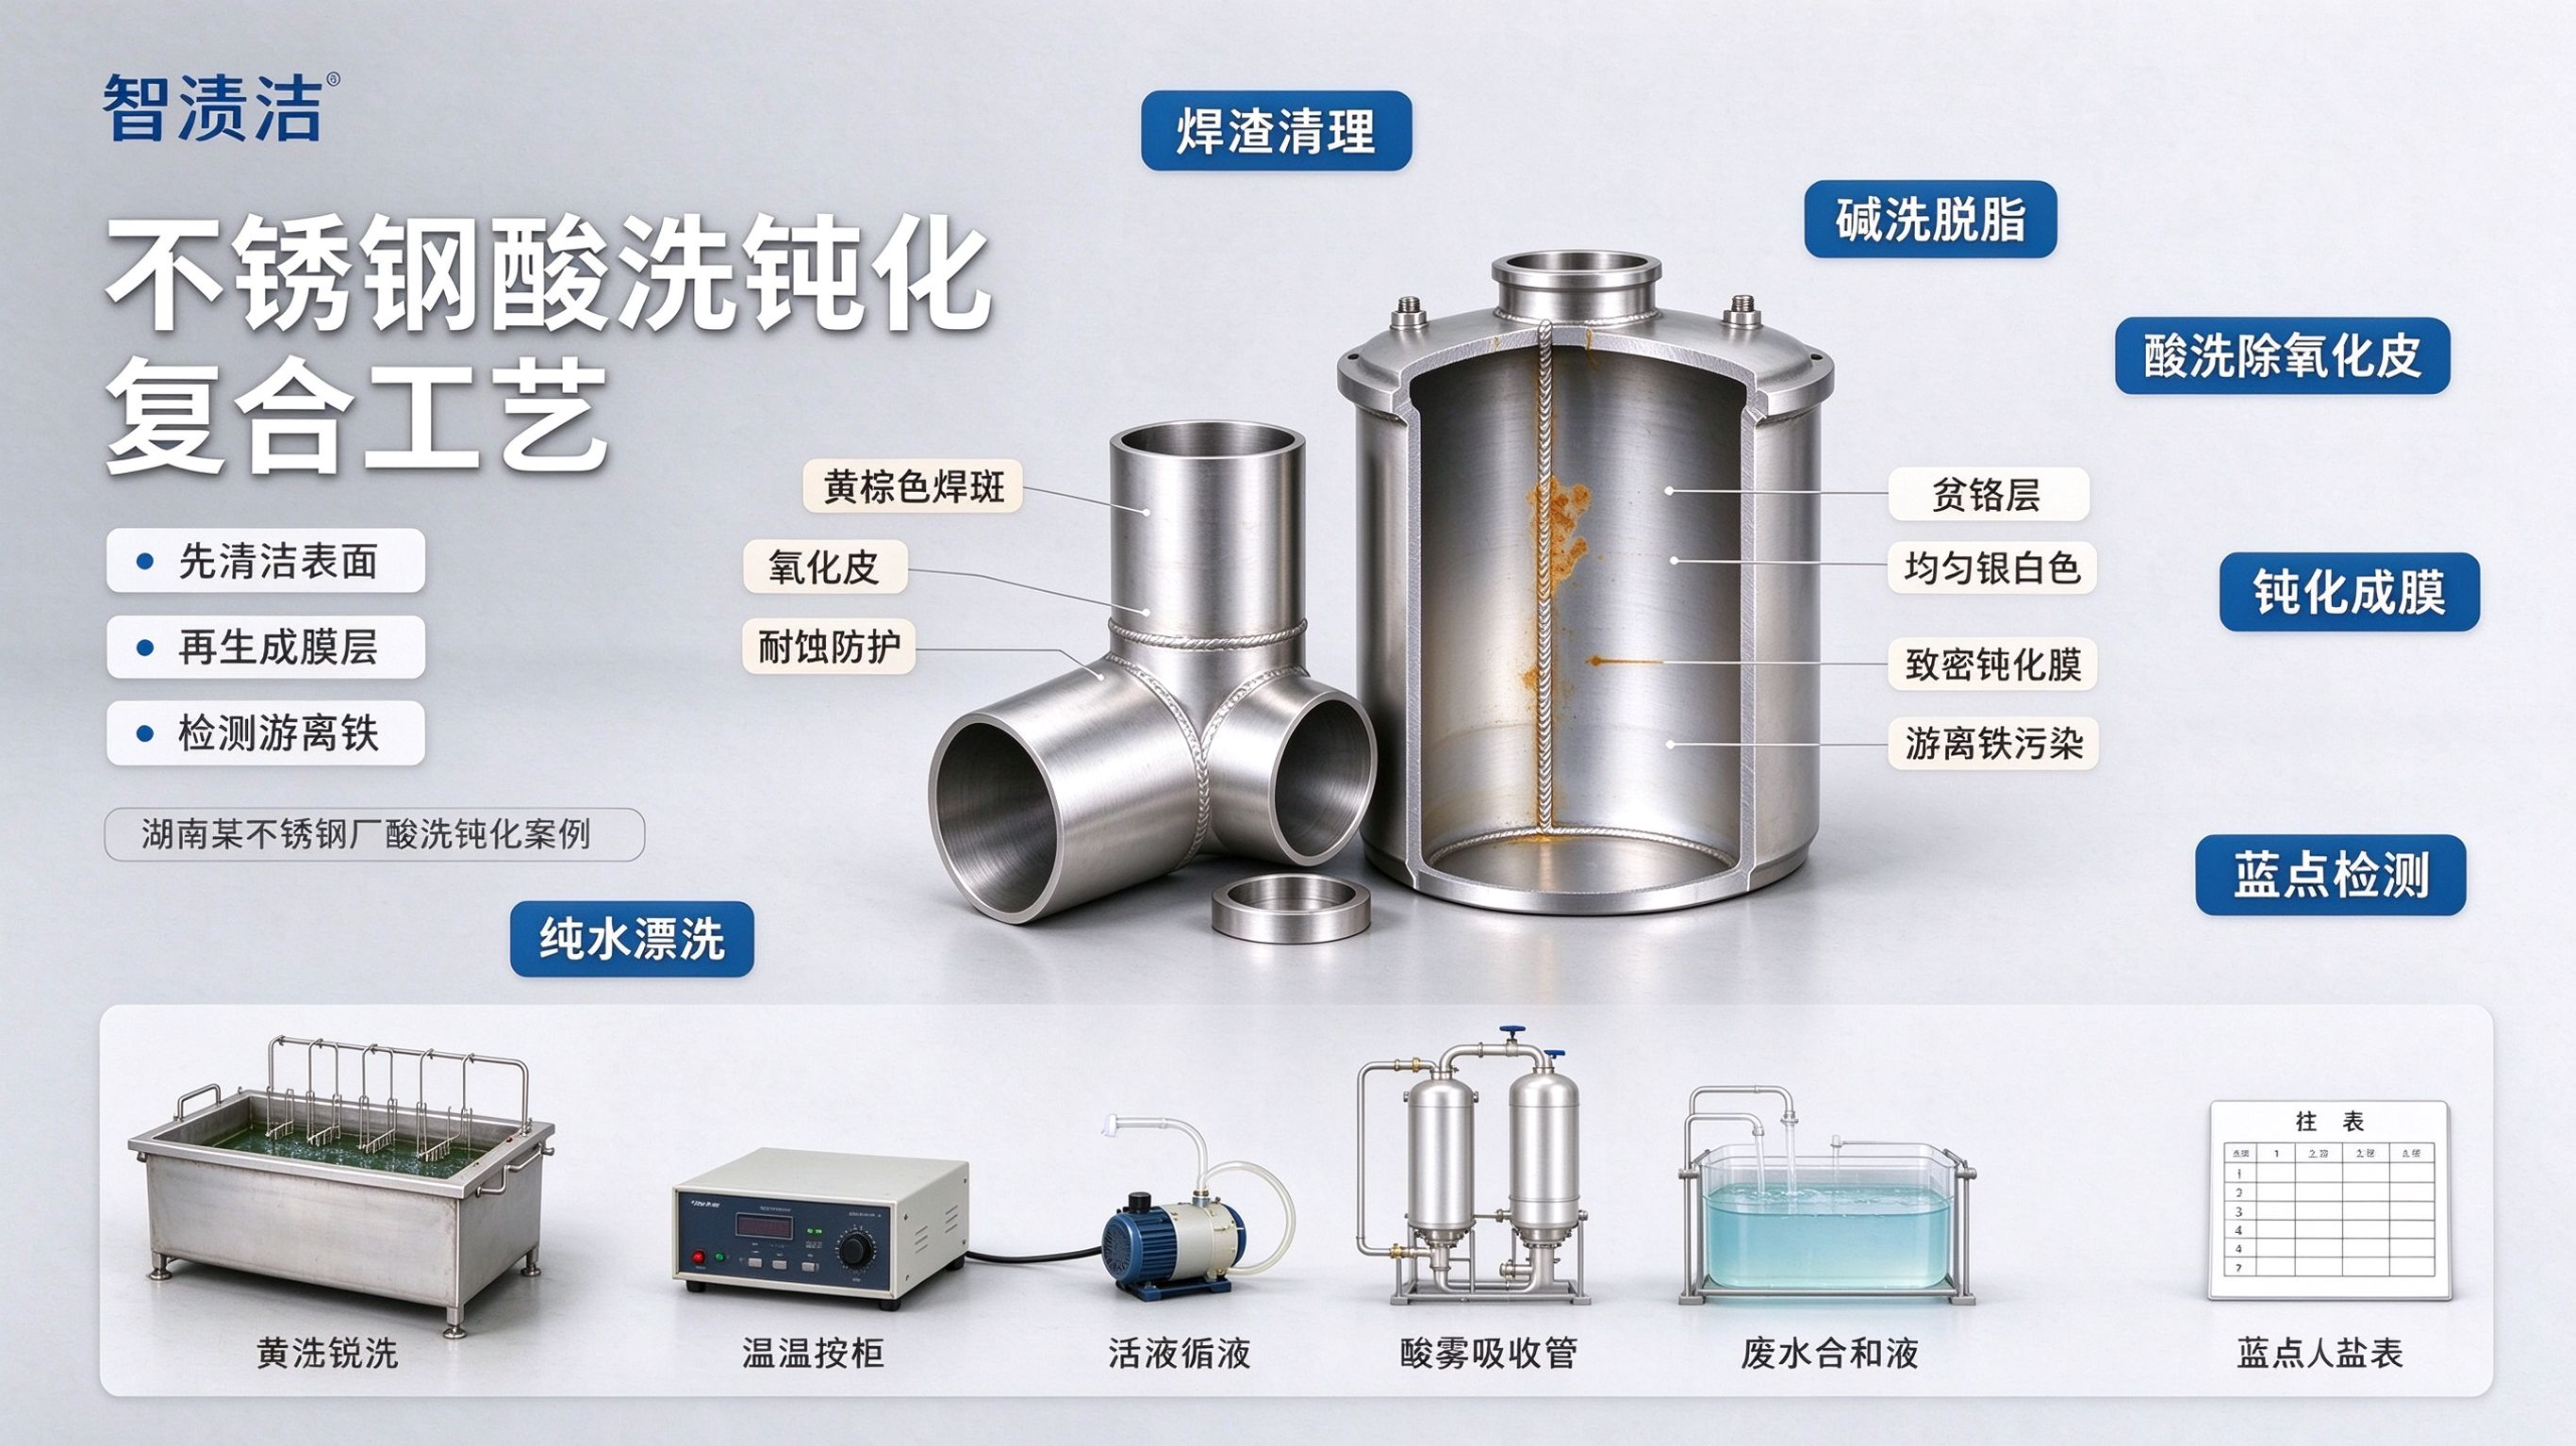
酸洗钝化不是随便泡酸水,标准流程是:预处理→酸洗→钝化→后处理,顺序不能打乱,每一步的水质、药液浓度、浸泡时长都要盯牢。
预处理:先分拣管件,把焊渣、飞溅毛刺提前打磨清理干净。油污重的工件用含表面活性剂的碱性溶液脱脂,碱液浓度控制在 3% 左右,温度 50℃上下,浸泡 15 分钟,把轧制油、防锈油全部脱除。油脂没洗干净,后续药液沾不上去,洗完表面一块一块花斑,是最常见的返工原因。脱脂后用高压水或去离子水冲洗干净,水洗确认水膜连续不挂珠,才算脱脂合格。
酸洗:脱脂水洗合格后转入酸洗工序,本次选用环保复配酸液,添加专用缓蚀剂,药液温度控制在 25~35℃,浸泡时长 12~20 分钟,厚氧化焊缝位置适当延长,每隔几分钟拿出来观察表面变化。酸洗的核心是溶解焊缝氧化皮、消除贫铬层,把埋在表面的游离铁离子溶出。温度太高、泡太久,管件表面会出现过腐蚀、麻点;时间不够,焊斑又清不干净,现场技术员会先拿一根焊斑最重的管件分批试泡,找到合适的时间点。
钝化:酸洗后立即用氯离子含量低的洁净水连续溢流漂洗,把缝隙、坡口里的残酸冲干净,出水 pH 接近中性,再转入钝化槽。本次采用环保柠檬酸钝化体系,药液浓度 5%,温度控制在 55℃左右,恒温浸泡 25 分钟,让洁净的不锈钢基材表面重新生成致密稳定的 Cr₂O₃钝化膜。
后处理:全部工序结束,再用纯水做最后一遍冲洗,压缩空气吹干,不能带着水渍自然晾干,不然容易留下水痕、二次返锈。完工后用蓝点检测试剂抽检,蓝点不析出才算合格,代表游离铁已经清理到位、钝化膜完整连续。
1)内外同步处理,死角位置也能覆盖 管件有弯头、三通、变径,内部坡口、焊缝根部这些位置,手工抛光根本伸不进去。浸泡式酸洗钝化,药液能流进管件内腔,内壁、焊缝根部同步处理,里外成色均匀,不会出现外面光亮、内部还有焊斑的情况,适合后续走纯水、弱腐蚀性工艺介质的管线。
2)参数保守可控,避免基材损伤 不少工厂之前自己找人做钝化,图省事配浓酸、高温浸泡,最后管件表面被腐蚀粗糙、壁厚受损。智渍洁这边会根据材质区分方案:316L 耐蚀性更好,可适当调整参数;薄壁管件严格降低药液浓度、缩短浸泡时间,全程挂腐蚀试片跟踪,把腐蚀速率控制在规范允许范围以内,不盲目追求处理速度。
3)废液集中处理,满足环保管控 酸洗钝化产生的废酸、漂洗废水全部引入防渗收集池,加碱中和调 pH、使重金属沉淀,检测达标后再排入厂区污水管网;酸雾通过通风、喷淋吸收处理,现场配套防护设施。湖南工业园区对表面处理危废管控较严,整套施工流程、药剂资料、检测记录整理成册交给甲方,方便项目验收存档。
湖南这家不锈钢厂,是化工配套预制车间,这批 304、316L 混合规格的不锈钢管件和储罐,用来装配车间工艺循环管线。管件焊接完成后,整条焊缝布满黄褐色氧化焊斑,甲方后期介质含微量氯离子,担心焊缝长期运行出现点蚀。一开始考虑焊缝局部刷钝化膏,但管件数量多、弯头三通多,膏体涂抹很难保证内壁均匀,返工风险高,对比后选择整体浸泡式酸洗钝化。
智渍洁班组进场,先搭建防渗作业槽、药液调配桶,划分独立作业区。先挑一根焊斑最重的三通管件做小样测试,调试好药液浓度、浸泡时间,确认表面成色正常、没有过腐蚀,再批量分批处理。先碱洗脱脂,把管件表面机油、防锈脂洗掉;之后分批入酸洗槽,定时翻动管件,看到黄褐色焊斑慢慢褪去、管件露出均匀银白色,就及时取出漂洗;酸洗漂洗合格后转入钝化槽恒温浸泡,让钝化膜稳定生长。全部处理完成、吹干后,随机抽样做蓝点检测,静置观察没有蓝点析出。
全部管件交付时,甲方质检人员抽查,焊缝里外氧化色斑全部清除,管件色泽均匀一致,坡口、内腔没有残留药液和水渍。工厂质检负责人说,这批管线要进项目验收,对铁离子控制要求很高,之前吃过钝化不到位、后期长锈的亏,这次整套工序一步步都有记录,蓝点抽检合格,后续管线投用后耐蚀性能更有保障。
很多人有误区,觉得酸洗钝化就是 "洗白",只看好不好看。实际上它真正的作用,是消除焊接带来的贫铬缺陷,重建稳定钝化膜,再通过蓝点检测、盐雾试验这些手段来验证膜层是否连续。外观均匀只是附带效果,如果只追求光亮,一味加强酸、高温浸泡,看着好看,实则基材已被腐蚀,用不了多久更容易出问题。所以做酸洗钝化,重点是脱脂到位、漂洗彻底、钝化时间充足,把游离铁清理干净,钝化膜连续稳定才是核心。
对需要长期接触腐蚀性介质、对洁净和耐蚀有硬性要求的不锈钢设备来说,一套按规范分步走、参数可控、检测完整的酸洗钝化工序,是保证设备长期稳定运行、顺利通过项目验收的关键环节。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com