咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
在连续化生产的厂区内,换热器、工艺管线、循环水设备长期接触循环介质,水中的钙镁离子、氧化铁、生物黏泥不断析出沉积,在管壁、管束内侧形成复合垢层。结垢会降低换热效率,造成系统压差上升、能耗增加,严重时还会出现管路堵塞、局部过热,迫使设备停机检修。云南这家工厂的换热成套系统运行多年,换热效率逐年下滑,拆开检查后发现管束内壁附着碳酸盐垢、铁锈以及少量微生物黏泥。此前尝试高压水射流清洗,管束细缝内部的软垢、薄层垢清理不彻底,复垢速度很快。经过垢样化验、材质评估,工厂运维团队选择智渍洁采用闭式循环化学清洗工艺,对整套换热系统实施深度清洗。
化学循环清洗不同于简单的药剂浸泡,是一套闭环管控的系统工艺。整套流程按照水冲洗→碱洗转型除油→水置换漂洗→酸洗溶垢→中和置换→漂洗→钝化预膜依次开展,全程依靠在线取样化验,把控药剂浓度、循环流速、温度、pH、铁离子等多项指标,同时挂置腐蚀指示片,实时监测基材腐蚀速率,避免清洗过程中对设备母材造成损伤。本次设备主体材质为碳钢搭配少量 304 不锈钢构件,智渍洁技术人员提前取回垢样做实验室分析,确定垢体以碳酸盐、氧化铁垢为主,针对性选用低氯离子环保药剂方案,规避不锈钢构件发生氯离子点蚀风险。
项目开工前,技术人员先搭建临时循环清洗回路,配套清洗配药箱、循环泵、换热控温装置、取样口以及废液收集系统,加装腐蚀指示试片,做好隔离封堵,将仪表、阀门密封件等不耐化学药剂的部件做好防护,落实现场通风、药剂防护、应急中和物资等安全措施。
第一步先开展大流量清水置换冲洗,循环流速控制在 1.2~1.6m/s,持续循环 1 小时,先带走系统内部松散泥沙、脱落浮垢,减少后续药剂消耗。 随后进入碱洗转型工序,配置复合碱性清洗剂,药剂质量分数控制在 3%~4%,添加润湿渗透助剂,循环温度稳定在 60~70℃,循环时长 4~5 小时,碱洗阶段维持体系 pH 在 11.0~12.5 区间。碱洗的作用是乳化剥离管束表面的油污、生物黏泥,让致密垢层发生润湿疏松,打破垢层和金属表面的结合力,为后续酸洗溶垢创造条件。期间每一小时取样检测含油量,当溶液含油量不再上升,判定碱洗工序完成,排出碱液,使用清水持续置换漂洗,直到出水 pH 回落至 8~9。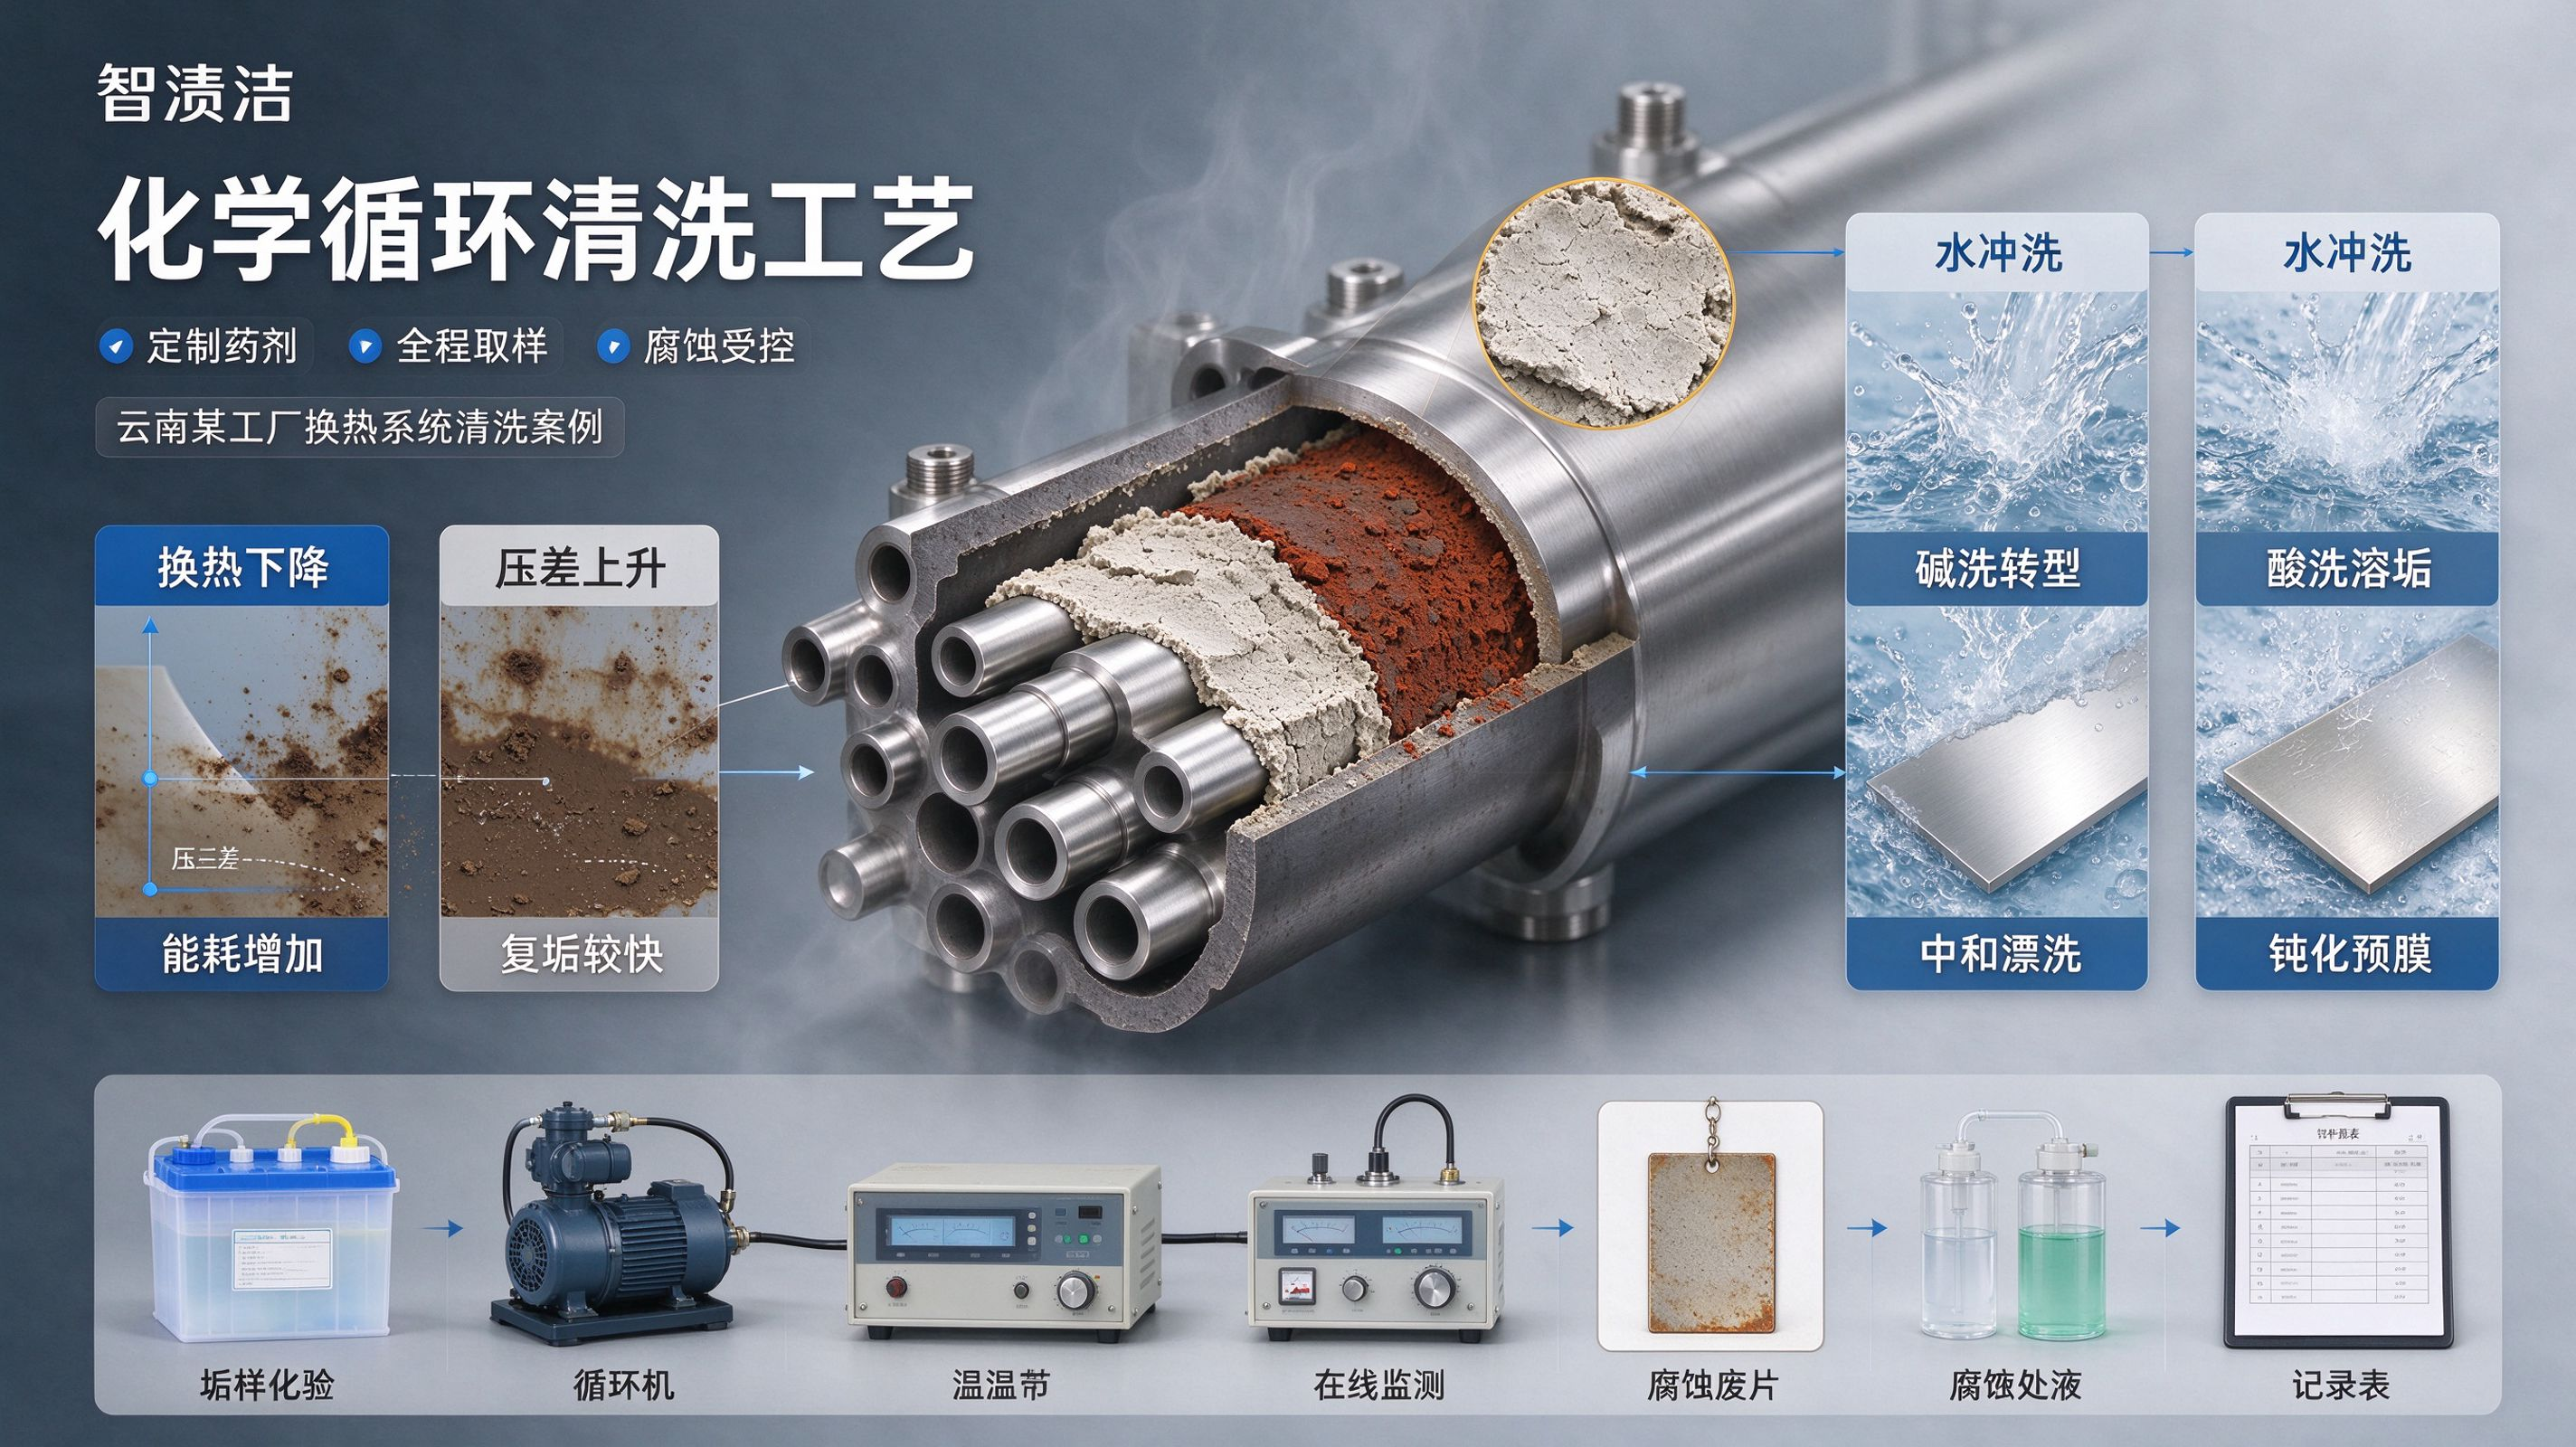
酸洗溶垢是整套化学清洗的核心环节。本次选用氨基磺酸为主的复合清洗药剂,复配专用缓蚀剂,缓蚀剂添加量为药液总量的 0.3%。酸洗药液质量分数控制在 4%~6%,循环温度保持在 45~50℃,系统循环流速维持 1.0~1.4m/s。作业期间每 30 分钟取样化验一次,检测酸度、总铁离子浓度,当连续两次取样总铁数值趋于稳定,说明垢体溶解基本饱和,酸洗阶段可以结束,整套酸洗时长一般控制在 4~6 小时。缓蚀剂的加入可以有效抑制酸液对金属基材的腐蚀,本次项目要求全程腐蚀速率控制在≤5.5g/(m²・h),满足工业化学清洗规范标准,挂片全程跟踪验证腐蚀情况,防止过蚀。酸洗完成后,立刻进行排液置换,投入碳酸钠中和药剂,逐步把体系 pH 回调至中性区间,排出含酸废液。
中和完成后进入漂洗工序,采用除盐水连续置换循环,持续冲洗管壁缝隙内残留的溶解盐与微量残酸,直至出水 pH 稳定在 6.5~7.5、水质清澈无浑浊。漂洗达标之后转入钝化预膜工序,选用环保钝化药剂,钝化液浓度控制在 1.2%~1.8%,循环温度 50~60℃,持续循环钝化 2.5~3 小时。在洁净无垢的金属表面形成一层连续、致密的钝化保护膜,隔绝氧气、水汽,延缓清洗之后金属表面再次氧化返锈,延长设备洁净周期。钝化结束后排空药液,清水简单冲洗回路,拆除临时管线,恢复设备原有管路连接。
全部工序结束之后,双方联合开展验收工作。拆开设备端盖检查管束内壁,原先覆盖的黄褐色锈垢、白色碳酸盐垢基本清除干净,金属基材本色均匀,没有出现腐蚀麻点、过蚀发白的现象;查看腐蚀指示片,腐蚀速率数据在规范允许范围内;系统回装通水试运行,进出口压差明显下降,换热温差恢复设计区间,换热能力得到明显回升。
工厂运维负责人表示,这次化学清洗不是简单加药除垢,从垢样化验、药剂选型到每一步的参数监测都做得很细致,解决了高压清洗清不透、很快结垢复发的痛点。
化学清洗的核心难点,在于兼顾除垢效果和母材安全,不同垢型、不同材质对应的药剂体系、温度、浓度都需要单独调整。智渍洁在化学清洗项目中,坚持先垢样化验、小样试验,再定制循环方案,全程闭环取样监测,配套合规废液处理方案,服务换热器、管道、储罐、循环水系统等各类工业设备,为各地生产企业稳定设备工况、降低能耗提供维保方案。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com