咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
纯水系统是很多工厂生产环节的基础配套,反渗透膜作为核心过滤元件,长期运行后,进水里面的钙镁盐类、铁氧化物、胶体、微生物和有机杂质会逐步沉积在膜表面与流道之中,形成复合污染。膜污染之后,直观表现就是标准化产水量持续下降,段间压差不断升高,脱盐率下滑,产水水质波动。如果长期不做清洗,污垢板结固化,会造成膜元件不可逆损伤,只能整支更换,维保成本大幅增加。永川这家工厂的反渗透纯水系统运行已经两年多,近期运维数据持续偏离基线,一段、二段压差明显上涨,产水量衰减明显。运维团队拆解检查,确认膜面同时存在无机结垢、胶体黏泥以及生物膜复合污染。对比多种处理方式,最终选择智渍洁采用 CIP 就地在线清洗工艺,整套清洗不用拆出全部膜元件,在原有管路基础上搭建清洗回路开展作业。
反渗透膜 CIP 清洗属于精细化工清洗工艺,聚酰胺材质的 RO 膜对药剂、温度、pH 耐受区间非常苛刻,一旦参数失控,很容易造成膜氧化、水解报废,这也是膜清洗和普通设备化学清洗最大的区别。整套工艺遵循预冲洗→碱性清洗循环→中间漂洗→酸性清洗循环→最终漂洗→性能复测的顺序,根据污染类型调整药剂配方,全程使用 RO 产水配制清洗药液,严禁使用含硬度、余氯的原水配药,每一步都持续监测温度、pH、循环流量,严格控制在膜元件厂家允许范围之内。
进场之后,智渍洁技术人员先采集系统运行基线数据,记录清洗前标准化产水量、各段压差、脱盐率、电导率,同步采集膜表面垢样分析,判定属于有机物、生物黏泥混合碳酸盐垢、铁氧化物的复合型污染,确定 “先碱后酸” 的清洗顺序。搭建独立 CIP 清洗单元,包含清洗药箱、耐腐循环泵、换热控温组件、在线 pH 监测探头、取样口,管路接入膜壳的产水口与浓水口,设置回流管路,做好隔离,把保安过滤器、仪表等旁路隔离保护。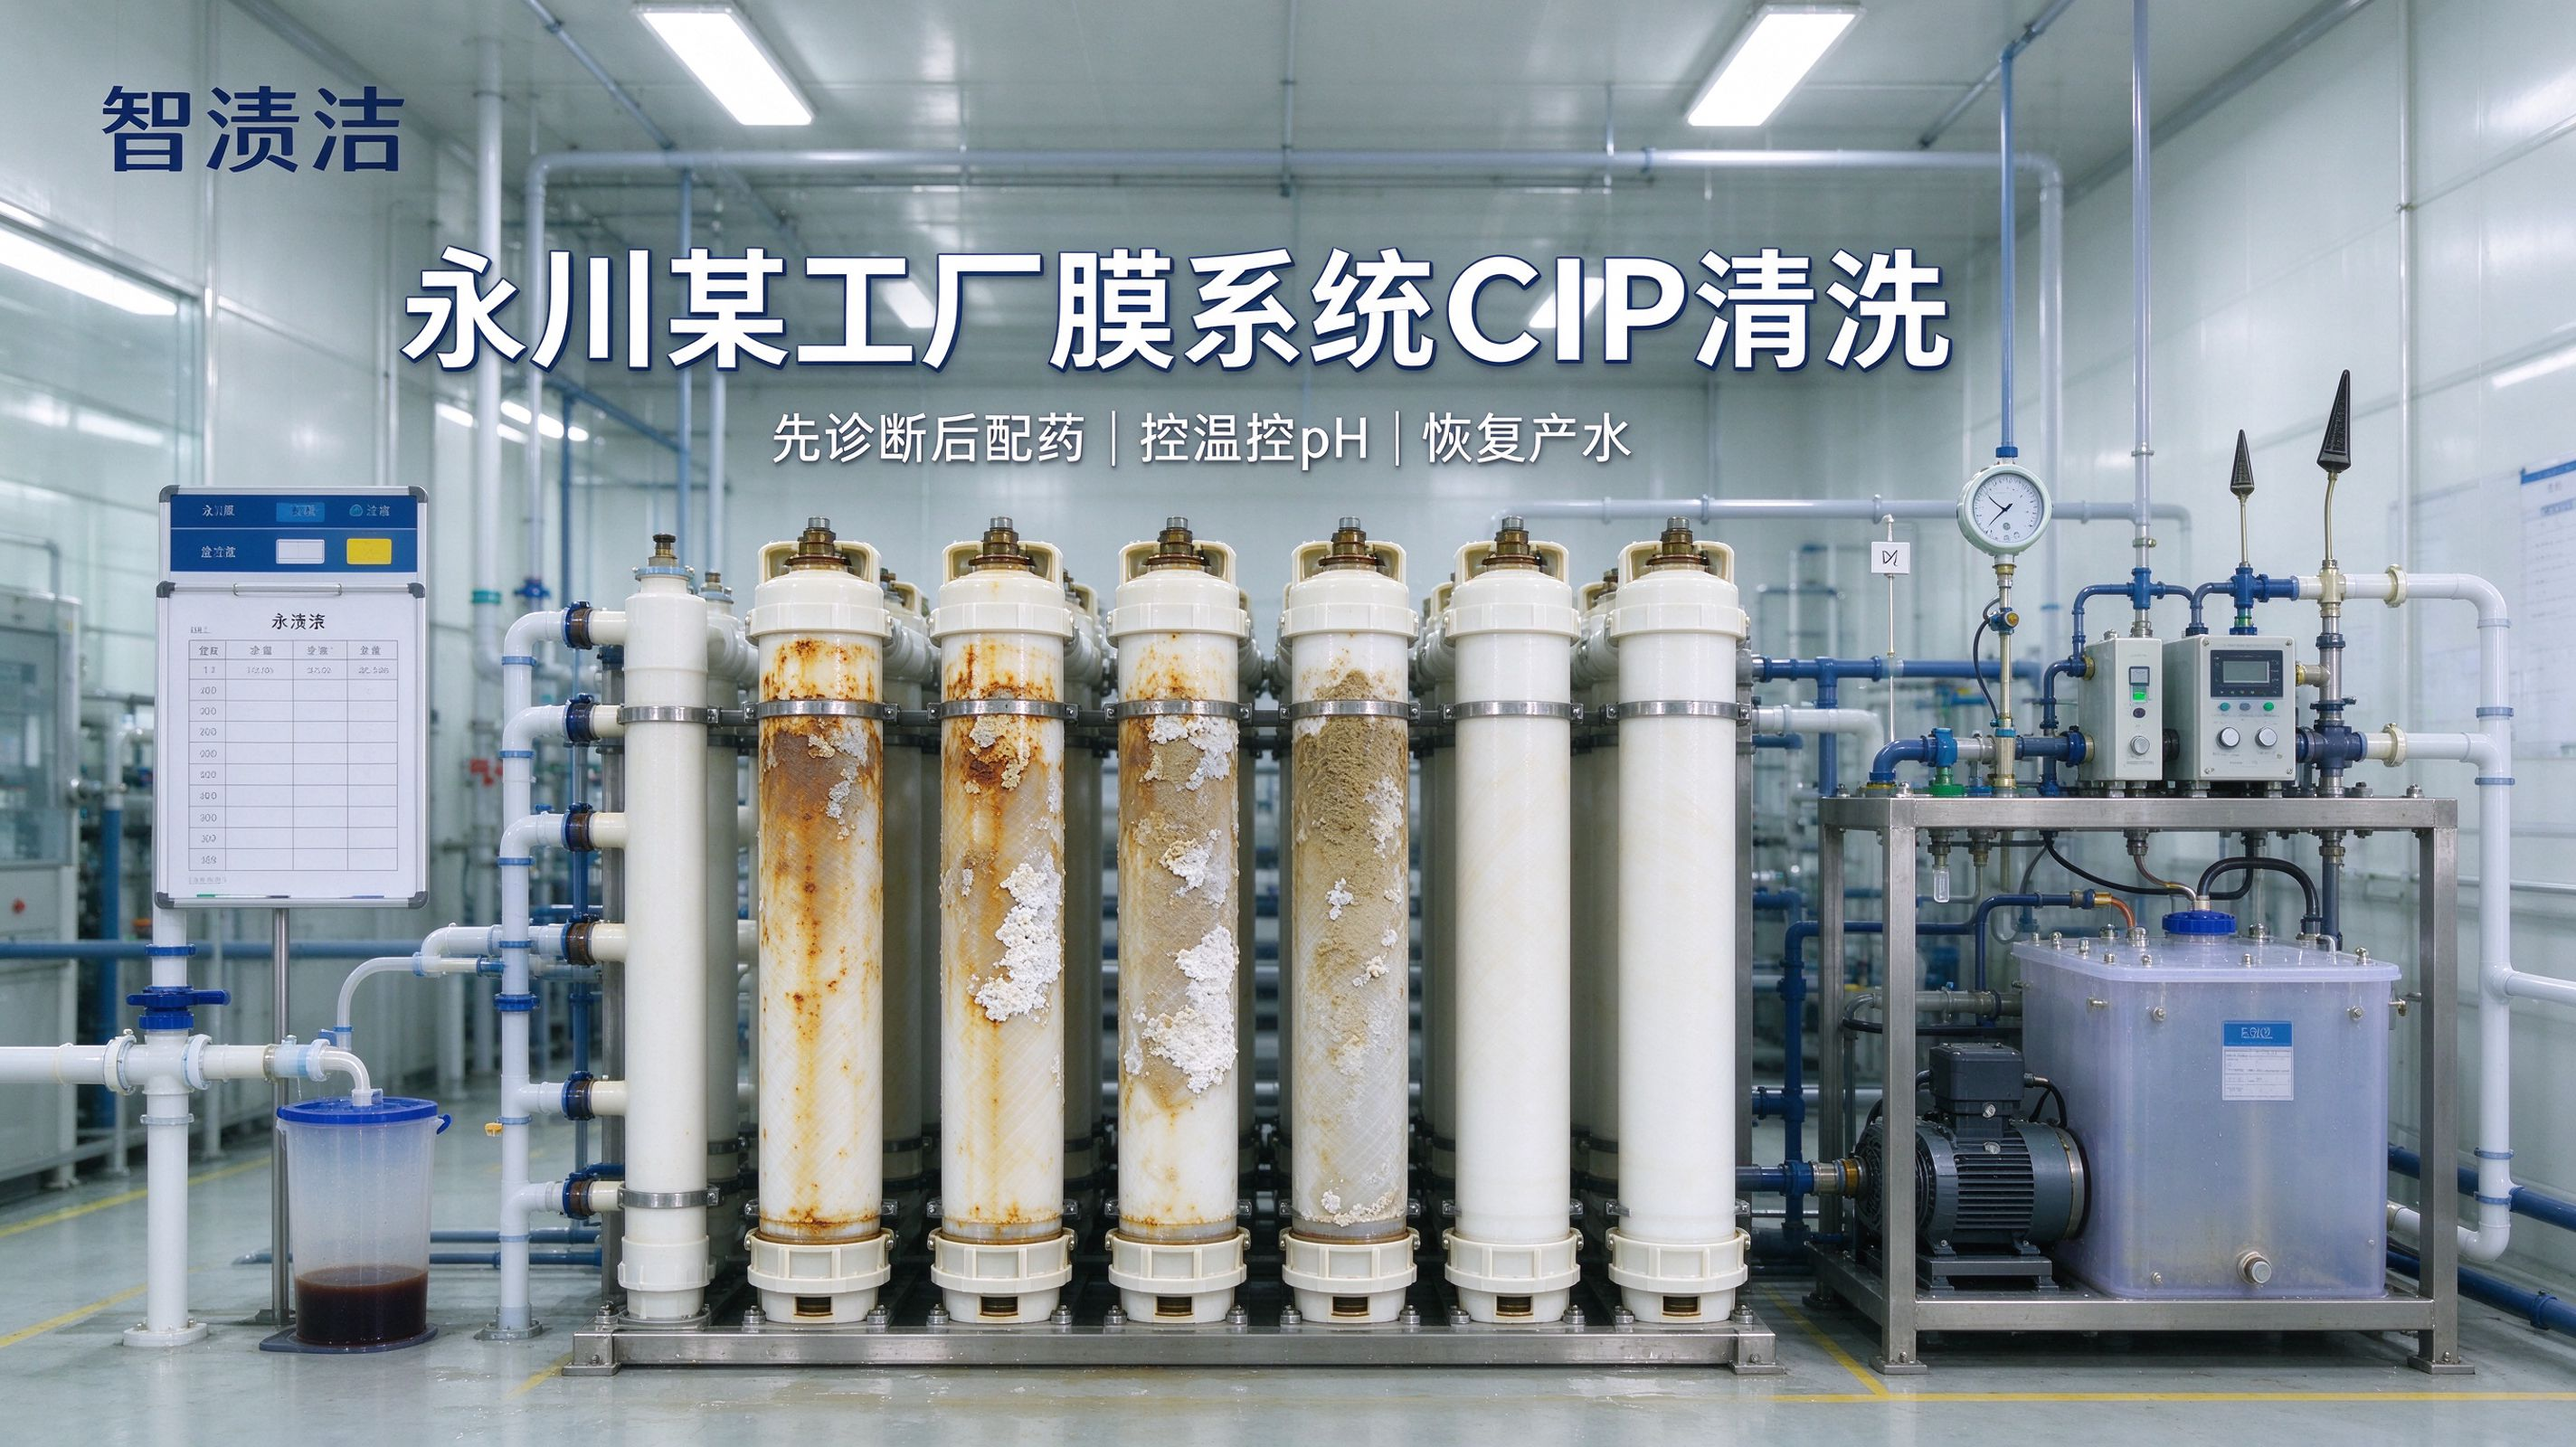
第一步低压预冲洗,使用自产纯水低流速循环冲洗,温度常温,持续 10~15 分钟,目的冲掉膜表面松散、容易脱落的浮泥、悬浮物,避免后续药剂把松散杂质压入膜流道深处,加重污染。冲洗结束排出废水,准备配置碱性清洗液。
碱性清洗主要用来剥离生物膜、胶体、有机污染物。本次碱性药液采用氢氧化钠搭配 EDTA 螯合剂、非离子渗透助剂配制,药液 pH 控制在 10.5~11.5,清洗温度稳定在 30~35℃,循环流速按照膜元件标准清洗流量设定,循环 40~60 分钟;循环结束后停机浸泡 60 分钟,让药剂充分渗透进黏泥层,溶解破坏生物膜结构。浸泡完成再次循环 20 分钟,排出碱性废液,使用纯水置换漂洗,持续冲洗直到回流液 pH 回落至 6.5~8.0,保证管路、膜壳内无残留碱液,防止酸碱直接中和生成新的盐类沉淀附着在膜面上。
碱性工序合格之后转入酸性清洗,重点溶解碳酸盐垢、金属氧化物垢层。选用食品级柠檬酸复配螯合组分,药液 pH 控制在 2.0~3.0,温度维持 28~32℃,循环清洗时长 40~50 分钟,过程定时取样观察药液颜色变化,药液逐渐变黄、浑浊,代表铁氧化物、无机盐垢持续溶解。酸洗阶段同样遵循循环 + 短时浸泡模式,全程严控温度不超过 35℃,聚酰胺膜不能耐受高温酸性环境,温度超标会直接破坏膜分离层。酸洗完成后排液,再次用纯水持续置换漂洗,直到出水 pH 接近中性、电导率和纯水本底接近。
全部清洗工序结束之后,拆除 CIP 临时回路,恢复原有纯水系统管路,低压冲洗系统,排空管路内微量残药,之后逐步升压,空载运行稳定后复测整套系统运行参数,和清洗前基线数据做对比验收。
复测结果显示,膜组件各段压差明显回落,标准化产水量恢复至初始基线 92% 以上,脱盐率稳定回升,产水电导率回到设计区间,没有出现膜损伤、通量异常衰减等情况,清洗效果达到预期。现场拆开端头观察,膜端面黏泥、白色垢层基本清除干净,流道通畅。
工厂运维负责人说,膜元件单价高,之前很担心清洗把膜洗坏,很多清洗团队只看能不能洗掉污垢,忽略膜材质耐受边界。智渍洁团队先化验垢样、定方案,每一步 pH、温度都有专人盯守,清洗前后完整留存对比数据,整个过程可控,规避了膜报废的风险。
膜系统清洗考验的不是药剂浓度越高越好,而是精准判断污染类型、匹配药剂体系、守住材质安全边界。智渍洁在反渗透、超滤、纳滤膜清洗项目中,坚持先采集运行基线、垢样化验,区分有机生物污染、无机结垢、胶体污染定制方案,严格匹配膜厂家参数要求,CIP 在线清洗为主,重度污染配合离线浸泡清洗,服务纯水制备、中水回用、物料分离等各类膜系统维保,帮助企业恢复产水能力,延长膜元件使用寿命,降低耗材更换成本。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com