咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
在机械制造行业,不锈钢酸洗钝化是应用十分广泛的表面处理工艺,大量用于不锈钢焊接组件、机加工零部件、热轧板材的表面处理。很多工厂对这项工艺存在认知误区,仅仅把酸洗钝化等同于 “把工件洗白”,一味追求表面光亮效果,却忽视钝化膜的成型质量。钝化膜不合格,就算当时外观好看,工件投入使用后很短时间就会出现返锈问题,防腐处理完全失去意义。
很多人容易把酸洗、钝化混为一谈,其实二者是独立的两个工序,作用完全不一样。 酸洗环节依靠酸液溶解不锈钢表面的各类氧化物,包括氧化铁、氧化铬以及高温加工形成的厚重氧化皮。不锈钢经过热轧、焊接之后生成的氧化层结构复杂,外层以铁的氧化物为主,内层为铬的氧化物,附着力很强,依靠简单打磨擦拭很难清理干净。市面上主流酸洗体系分为两类,一类是硝酸 + 氢氟酸传统混酸体系,清洗能力强,去除顽固氧化皮效率高,但刺激性大,配套的废气、废水处理要求严苛;另一类是柠檬酸环保酸洗体系,污染更低,适合环保监管严格的厂区,缺点是清洗速率相对平缓。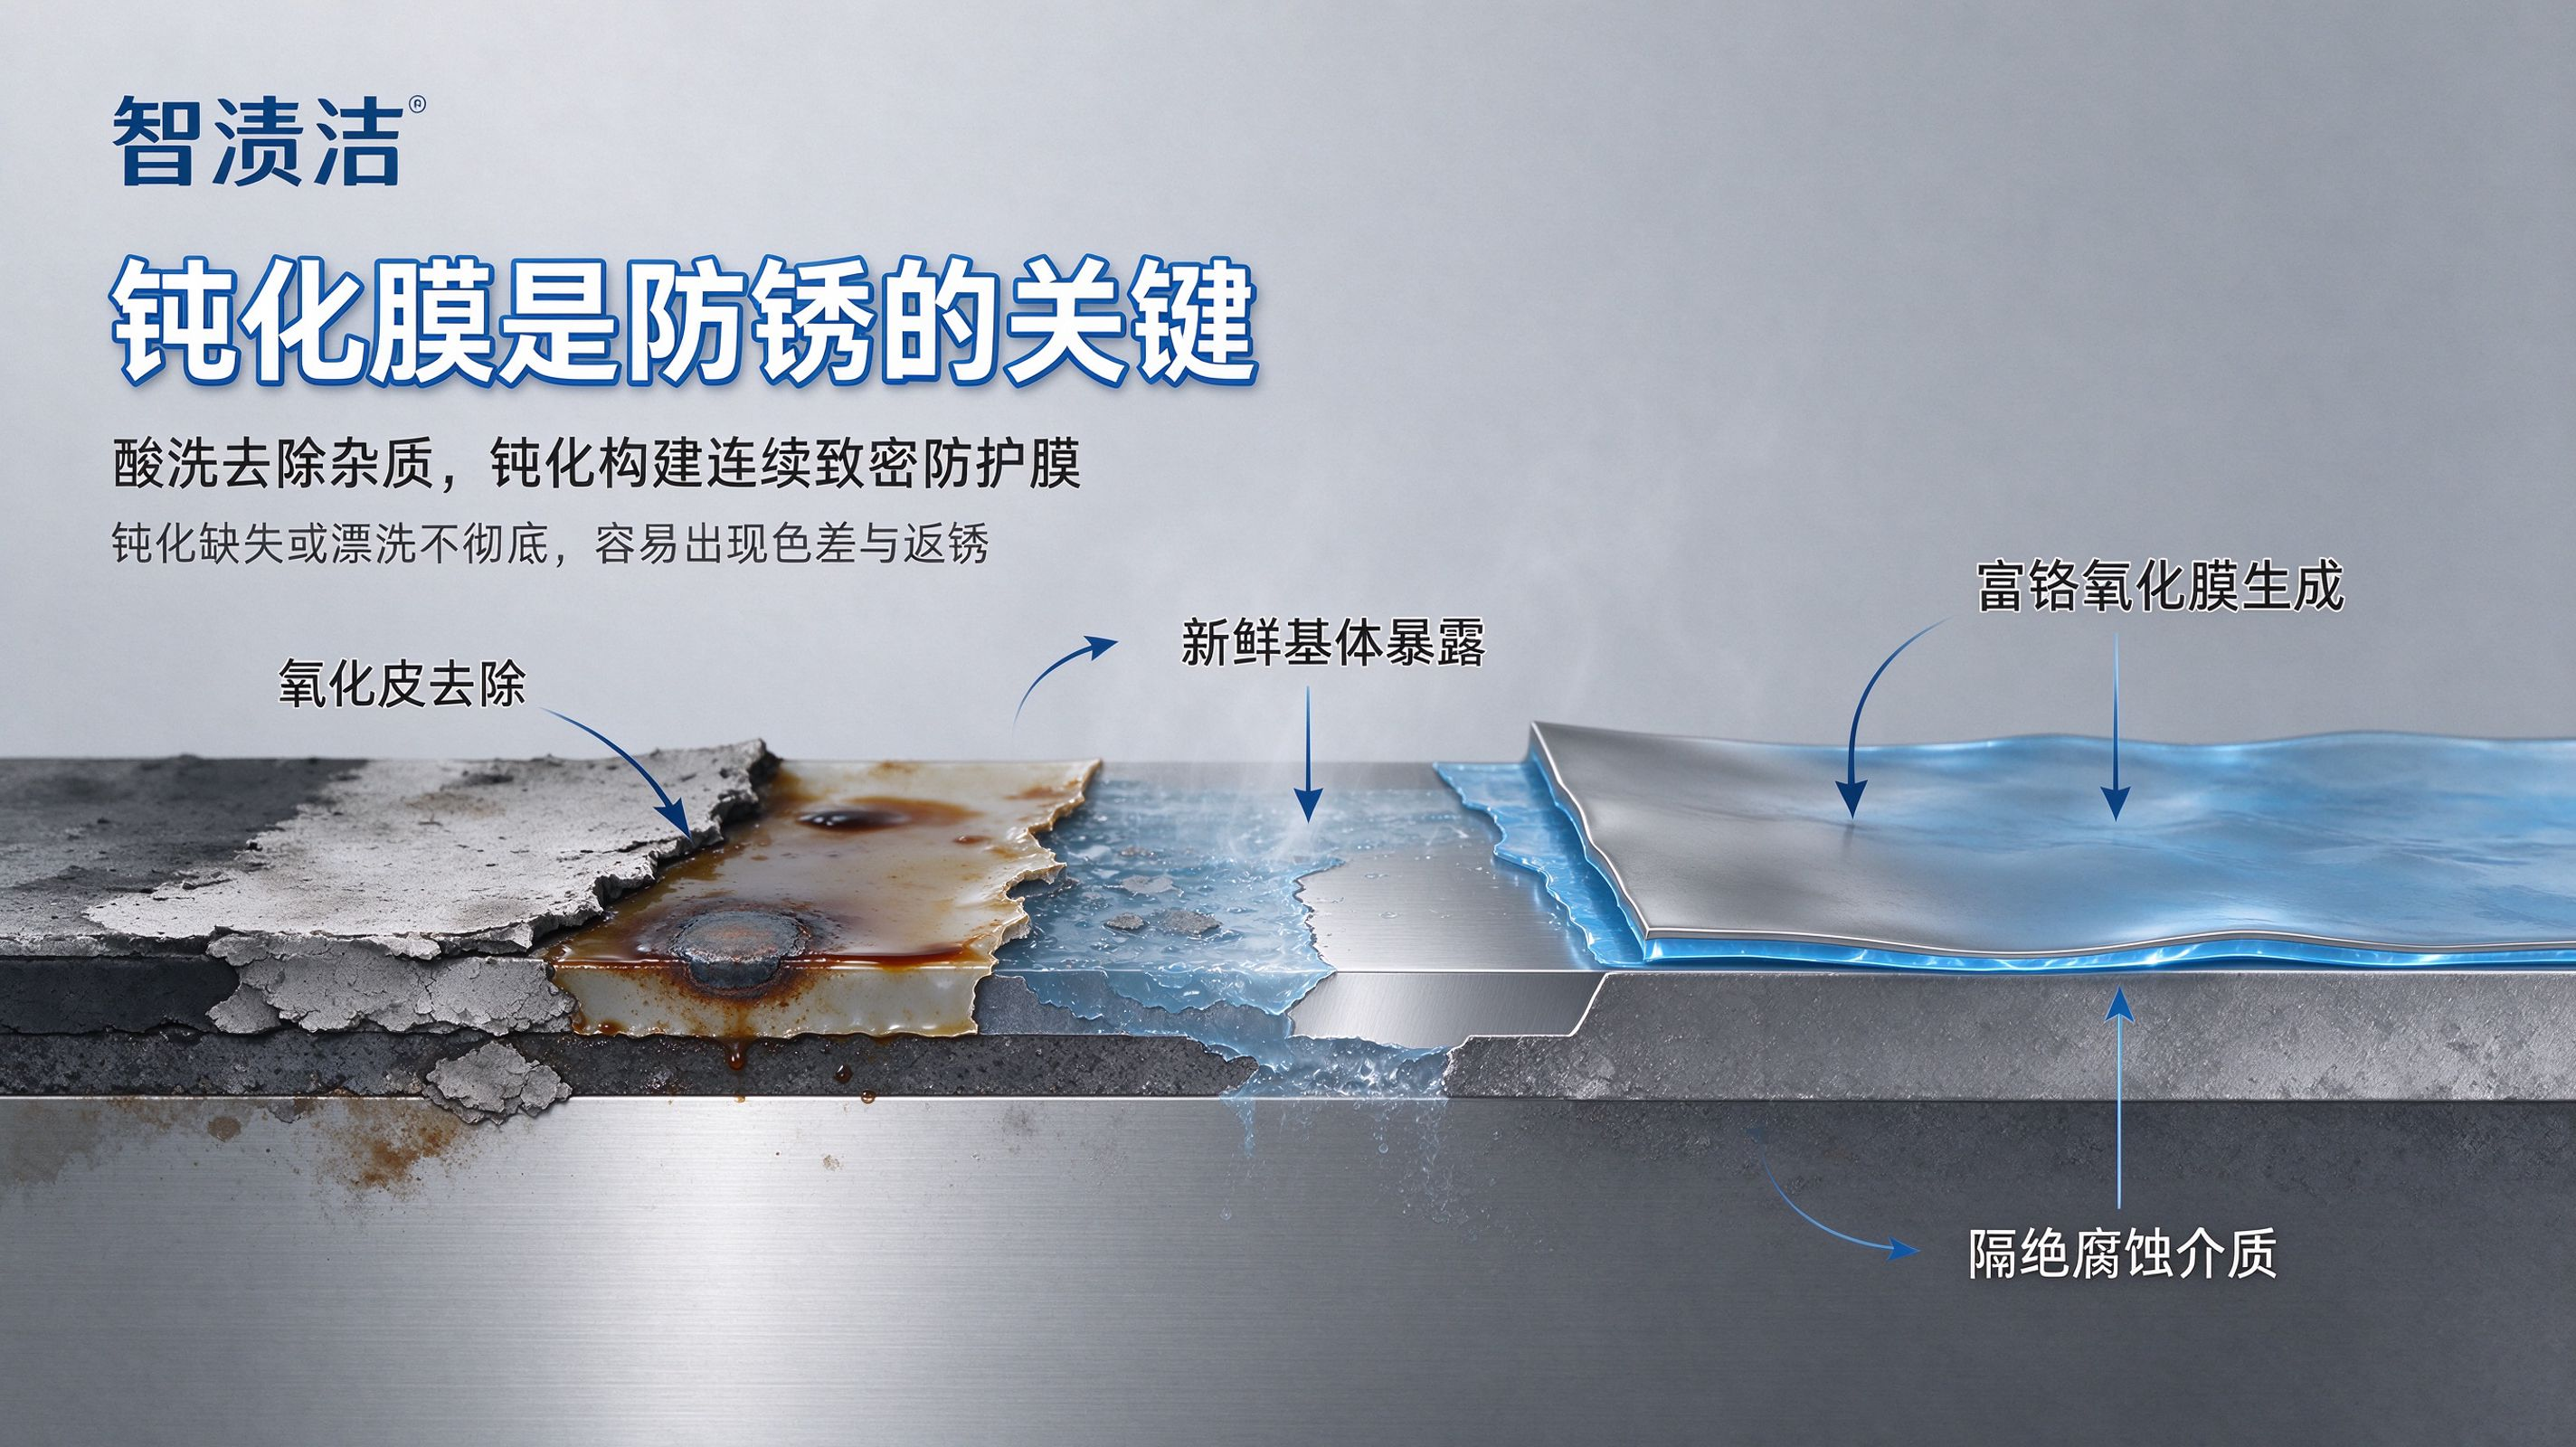
钝化是酸洗完成之后的核心防腐工序。酸洗把工件表面氧化皮、油污、杂质清理干净,露出新鲜的不锈钢基材,在氧化剂作用下,基材表层与氧结合,生成一层仅几纳米厚度的富铬氧化膜,也就是钝化膜。连续致密的钝化膜可以把金属基体和外界水汽、腐蚀介质隔离开,这才是不锈钢能够长效防锈的根本原因。如果省略钝化步骤,或是钝化时长不足,工件只是表面干净,没有形成合格钝化膜,耐腐蚀能力会大幅下降。
一套规范完整的酸洗钝化工序顺序为:除油预处理→水洗→酸洗→多级水洗→钝化→纯水漂洗→干燥。 每一道水洗环节都不能省略。残留在螺纹缝隙、盲孔、焊接夹缝里的酸液,如果没有冲洗干净,后续会持续腐蚀基材,局部慢慢长出锈斑,这也是酸洗钝化项目里最高发的质量问题。针对盲管、带夹缝的焊接工件,需要强化漂洗工序,必要时搭配压缩空气吹扫,把缝隙内残留药液清理干净。
在现场施工中,经常会遇到四类典型缺陷: 第一,表面色差、花斑。大多是酸洗时长不足,氧化皮去除不均匀,或是钝化阶段工件表面风干速度过快,药剂分布不均造成; 第二,过腐蚀。酸液浓度偏高、浸泡时间过长,晶界被侵蚀,工件表面发灰无光,严重时直接产生点蚀坑,永久损伤工件; 第三,短期返锈。根源是漂洗不彻底,酸根离子残留,或是钝化环境粉尘多、完工后干燥不及时; 第四,焊缝发黑难以清除。焊接过程保护不到位,回火色过重,单纯浸泡酸洗很难处理,需要提前配合机械打磨做预处理。
酸洗钝化属于高风险化工作业,安全管控和环保处置是车间重点。传统含氢氟酸药剂腐蚀性极强,一旦接触人体会造成难以愈合的化学灼伤。作业人员必须穿戴全套耐酸防护服、防护面罩、耐酸碱手套,作业区域保持持续通风。产生的清洗废液属于危险废物,严禁直接排放,需要单独收集、中和预处理,交由具备危废处置资质的单位处理。
验收环节不能只靠肉眼看外观,有条件建议做蓝点检测,快速判定钝化膜是否连续完整,蓝点测试合格,才代表钝化膜没有破损。同时酸洗钝化并不是一劳永逸的,处理完成后的不锈钢工件在转运、存放时,要避免和碳钢直接接触划伤,碳钢粉尘附着在不锈钢表面,也会诱发锈点,做好隔离防护,才能长久维持防腐效果。
不锈钢酸洗钝化,是清理表面杂质和构建防腐钝化膜的组合工艺,而不是单纯的外观美化手段。智渍洁在不锈钢工件酸洗钝化施工时,会根据工件材质、垢层类型、厂区环保要求选择适配的酸洗体系,严格落实全流程水洗管控,规范钝化工序,完工后配合蓝点检测验收,从工艺源头降低色差、过腐蚀、短期返锈等质量问题,为客户提供稳定可靠的不锈钢表面防腐解决方案。
免责声明:本文系收集整理于网络资料,版权归原作者所有。如涉及版权,请联系删除!(邮箱:www@zhizijie.com)文中内容仅代表作者个人观点,转载不等于本站认同或者持有相同观点。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com