咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
"这件不锈钢能不能酸洗钝化一下",最容易把两道工序混成一件:不少人默认就是"把表面洗亮"。按美容的思路去做,焊缝发黄、投用长锈斑、验收扯皮多从这里开始。不锈钢酸洗与不锈钢钝化的作用对象、药剂体系和对基材的影响都不同,一个做减法,一个促成膜。文中结合智渍洁一类工业清洗方案服务商的现场口径,把边界、顺序与验证方法放回工程条件下说明。
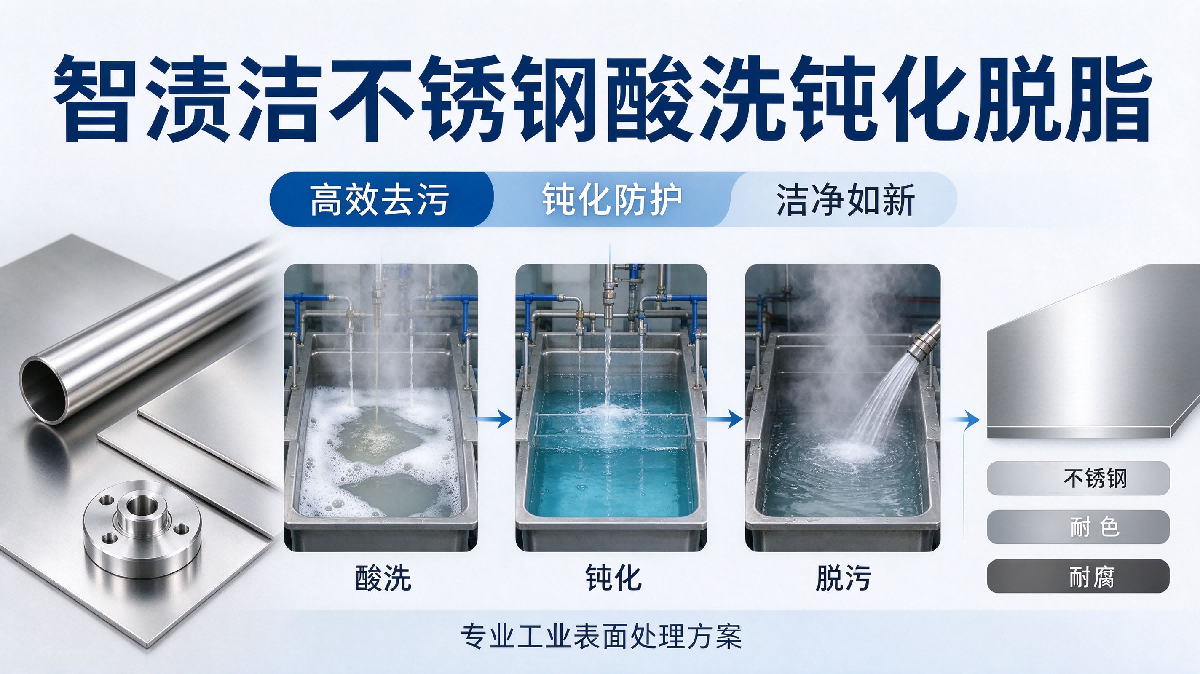
不锈钢经过焊接、热加工、切割或搬运,表面可能留下高温氧化皮、焊缝热影响区的蓝金色带、游离铁污染、油污与加工残留。酸洗的任务,是在受控条件下把这些附着物连同受损的表层一并溶掉,让基体均匀暴露出来。
焊缝色带下方往往是一层贫铬层:高温氧化优先消耗了铬,颜色只是表象,耐蚀性下降才是实质。酸洗液多为硝酸+氢氟酸混酸或酸洗膏,靠氟离子破坏氧化皮、剥离贫铬层;它属于减材作业,会蚀去数微米金属,粗糙度与尺寸随之改变,而不是"洗掉一层灰"。
浓度、温度、接触时间须与材质、表面状态匹配:过度酸洗会造成板面粗糙、薄板减薄甚至点蚀,精密件尺寸也可能超差;大型设备、焊缝与精密件不该共用一套参数。两个细节值得写进方案:碳钢刷或共用喷砂房会把游离铁嵌进表面,轻钝化补不回来;含氢氟酸药剂灼伤有延迟性,需专用防护与通风。
表面清干净了,并不等于保护状态已经到位。
不锈钢之所以耐蚀,靠的不是"永远不变色",而是一层只有数纳米厚、在有氧环境下可自我修复的富铬氧化膜(以 Cr₂O₃ 为主)。钝化是在洁净表面上,用氧化性酸去除残余游离铁、促进表层铬富集,让这层保护状态建立得更均匀、更稳定。
它不减材、基本不改变尺寸与粗糙度,也不给表面增亮;更不是刷上去的一层涂层。所以钝化不会凭空给低牌号材料加上耐氯能力,不会把深划痕填平,也修不了已经敏化的晶界——那些是冶金层面的损伤。
常做参照的是 ASTM A380/A380M(清洁、除鳞与钝化实践)和 ASTM A967/A967M(化学钝化处理与验证试验,分硝酸、柠檬酸体系)。柠檬酸体系更温和,在食品、制药领域接受度高,却不能去除热影响色带与厚氧化皮:焊缝没酸洗就直接钝化,等于在贫铬层上做表面文章。顺序只能是先酸洗、后钝化;二合一膏体有适用面,厚氧化皮工况仍需分步处理。
|
对比维度 |
酸洗 |
钝化 |
|
作用对象 |
氧化皮、贫铬层、游离铁、加工残留 |
残余游离铁、表面钝化状态 |
|
对基材的影响 |
减材,蚀去数微米金属,粗糙度变化 |
基本不减材,不改尺寸与外观 |
|
常用体系 |
硝酸+氢氟酸混酸、酸洗膏 |
硝酸或柠檬酸(ASTM A967) |
|
能否去除焊后色带 |
能 |
不能 |
|
验证重点 |
无残垢、无过蚀、尺寸合格 |
蓝点/硫酸铜试验无游离铁 |
把两件事分开之后,几个流传很广的说法就站不住了。
发黄或有焊斑,酸洗一下就能"恢复原样"。 外观改善取决于氧化程度、原始表面与后续打磨质量;单纯把颜色磨掉,贫铬层仍在,耐蚀性并没有回来。看起来亮和经得起检测是两回事。
钝化之后就不怕任何腐蚀。 海边大气、含氯清洗剂、缝隙积液与高温氯化物环境都会持续消耗钝化膜。这类工况须从选材(更高钼含量或双相钢)、结构设计(避免死角积液、保证排液)与日常维护一起考虑,全押在一道钝化工序上并不现实。
所有不锈钢都能用同一套药水。 奥氏体、铁素体、双相钢、马氏体与沉淀硬化钢及易切削牌号,耐受差异明显:部分 400 系与高硬度马氏体状态易被强氧化性酸择优侵蚀,含氟配方对某些材质更敏感。药剂应按牌号与热处理状态选。
概念之外,更实际的问题是:什么时候值得把这道工序列进去。
焊后设备与构件、食品与制药设备、化工管路与储罐、户外构件及高洁净度零部件,常在制造或检修方案里安排酸洗钝化,尤多见于投产前的表面处理。
做不做、做到什么等级,依据应是图纸、合同、使用环境与适用标准,而不是经验;涉及食品、医疗或压力设备,还要按行业规范做文件化验证。工序位置也有讲究:一般排在全部焊接、机加工、打磨之后,作为最后一道表面处理——先钝化再二次加工,等于把新暴露的金属留给下一道工序。智渍洁这类工业清洗方案服务商在方案阶段通常先确认牌号、表面状态与验收要求,再决定整体槽浸、局部涂膏还是分段循环,而不是先报配方。
到了现场,真正决定结果的往往不是药水牌子。
把材质信息、药剂批次、浓度温度、接触时间、冲洗水检测结果与验证结论一并归档,交付的才是可控、可复现、经得起下一道工序检验的表面状态。智渍洁这类服务商的价值,也正在于不把酸洗钝化当成一次"洗亮",而是按牌号与工况把顺序、参数窗口和验收口径定清楚——写"永不生锈"没有意义,记录里查得到游离铁检测结果才有。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com