咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
摘要: 酸洗(Pickling)是溶解掉不锈钢表面的贫铬层、焊斑与游离铁,属于"做减法";钝化(Passivation)是重建 1–3 nm 富铬氧化膜,属于"做加法"。智渍洁结合船舶现场工况,系统梳理船用不锈钢酸洗钝化的作用机理、标准工艺流程、蓝点试验验收方法及高龄海水环境下的风险边界。
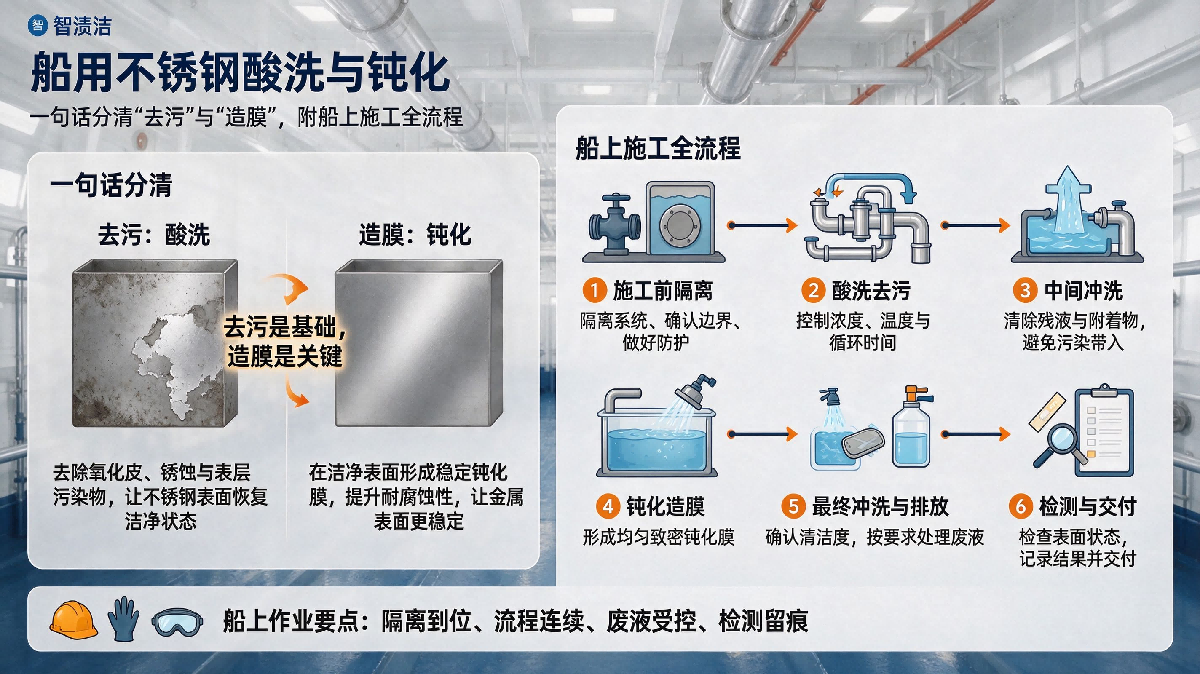
| 酸洗 Pickling | 钝化 Passivation | |
|---|---|---|
| 一句话 | 去污——清除缺陷层 | 造膜——重建富铬钝化膜 |
| 本质 | 做减法(溶解表层金属) | 做加法(生成保护膜) |
船上常把两道工序连做,统称酸洗钝化(Pickling & Passivation),多见于 316L、双相不锈钢、化学品船不锈钢货舱、不锈钢管路、阀门、泵体及各类焊缝。
不锈钢的耐蚀性并不来自钢材本身,而是依赖表面一层仅 1–3 nm 厚的水合富铬氧化膜(以 Cr₂O₃ 为主)。这层膜完整时,能抵御海水中的氯离子(Cl⁻ 浓度约 19000 mg/L);一旦局部破损,氯离子就会在缺陷处富集,破坏钝化膜的再修复能力,形成点蚀(Pitting)——一种看不见、却极快的局部腐蚀形式。
而焊接和加工恰恰会在表面留下三类"破膜隐患":
选材上补一句专业背景:316L 因含 2%–3% 钼,抗点蚀当量 PREN = %Cr + 3.3×%Mo + 16×%N 高于 304 系;双相钢 2205 的 PREN 通常在 35 左右。但再好的钢种,表面缺陷层不清除,耐蚀等级也发挥不出来——这就是酸洗钝化的价值所在。
酸洗液通过氧化 + 络合溶解双重作用去除表面有害层:以传统的硝酸 + 氢氟酸体系为例,硝酸提供强氧化环境,氢氟酸溶解铬、镍的氧化物及氧化皮(还能络合铁离子),两者配合,把焊斑、热氧化色、黑皮、贫铬层及游离铁一并溶掉,使表面露出均匀的富铬基体。
酸洗会轻微剥蚀表层金属——这正是它清除贫铬层的原理,也是它需要严格控制时间与浓度的原因(见第五节风险)。
船上多用酸洗钝化膏:刷涂在焊缝及热影响区,静置规定时间后用清水冲洗,无需浸泡槽,适合不锈钢管、设备外壁和舱内焊缝。智渍洁提醒:施工时间与温度须按产品技术参数执行,严禁凭经验随意延长。
钝化是酸洗之后的受控氧化处理(硝酸或柠檬酸体系),作用有三:
必须厘清的两点认知:
两种钝化工艺的选择:硝酸钝化氧化能力强、工艺成熟;柠檬酸钝化更环保、对设备与人员更友好,且对游离铁去除效果好,近年在高洁净管路与船上场合应用增多。具体选择须按材质、规范与检验要求确定(可参照 ASTM A967 / A380 等标准)。
原理:测试液中的铁氰化钾(K₃[Fe(CN)₆])与表面游离铁反应,生成深蓝色沉淀(滕氏蓝)。判定标准:滴液后 30 秒内不出现蓝色斑点即为合格,说明表面无游离铁污染。
蓝点试验操作简便、结果直观,是现场验证酸洗钝化效果的首选。智渍洁补充:对有严格验收要求的项目,还应结合目测检查(氧化皮、焊斑是否清除干净)、腐蚀试验(如按 ASTM A262 / GB/T 4334 进行晶间腐蚀倾向评估)等手段,避免单一方法的局限。
| 应用场景 | 典型部位 | 必要性 |
|---|---|---|
| 化学品船核心刚需 | 不锈钢货舱、货油管、阀件 | 直接装载腐蚀性介质,表面洁净度关乎货物质量与船体安全 |
| 海水系统 | 316L / 双相钢管路、泵、滤器、CJC 设备不锈钢壳体与管路 | 长期接触高氯离子海水,点蚀风险最高 |
| 焊接后处理 | 所有焊缝及热影响区 | 贫铬层与氧化皮必须清除 |
| 污染修复 | 被碳钢工具、碳钢板污染的不锈钢表面 | 游离铁是点蚀的"引信" |
| 进坞检修 | 表面锈蚀、盐垢、铁污染部位 | 恢复钝化膜,延长检修周期 |
1. 密闭舱作业安全 —— 酸液有腐蚀性、会产生有毒烟气,密闭舱内作业必须强制通风 + 佩戴防护装备(耐酸手套、护目镜、防毒面具)。
2. 废液合规处置 —— 酸洗废液属危险化学品,船上严禁随意排放,须按危险废物要求收集、标识、转运,交岸上资质单位处理。
3. 过酸洗 —— 时间过长、温度过高会造成表面点蚀、晶间腐蚀甚至氢脆风险(双相钢尤需注意),反而降低耐海水性能。"泡得越久越干净"是彻底的误区。
4. 残酸冲洗不净 —— 残留酸在海水环境下会持续腐蚀不锈钢,成为新的点蚀源。中和与纯水冲洗必须彻底,必要时用 pH 试纸验证冲洗终点。
5. 钝化不是万能防腐 —— 钝化只是提升材料自身的耐蚀能力。在高氯离子、干湿交替、缝隙与滞水区域,钝化膜仍会被破坏,必须配合合理的结构设计(避免缝隙与死角)+ 定期淡水冲洗。
| 对比项目 | 酸洗 Pickling | 钝化 Passivation |
|---|---|---|
| 核心目的 | 去除氧化皮、焊斑、贫铬层、游离铁 | 重建均匀富铬钝化膜 |
| 是否去除基材 | 轻微溶解表层金属 | 几乎不腐蚀基材 |
| 能否单独处理焊斑 | 可以 | 不能处理厚焊斑 |
| 外观变化 | 变成均匀哑光银白色 | 基本不改变金属本色 |
| 验收方法 | 目视检查氧化皮清除情况 | 蓝点试验检测游离铁 |
| 中文 | 英文 |
|---|---|
| 酸洗 | Pickling |
| 钝化 | Passivation |
| 酸洗钝化 | Pickling and Passivation |
| 酸洗钝化膏 | Pickling & Passivation Paste |
| 蓝点试验(检测游离铁) | Ferroxy Test |
| 贫铬层 | Chromium-depleted Layer |
| 游离铁 | Free Iron |
| 点蚀 | Pitting Corrosion |
| 晶间腐蚀 | Intergranular Corrosion |
| 热影响区 | Heat-Affected Zone (HAZ) |
Q1:酸洗钝化能一次完成吗?
A:可以合称一道工序,但化学本质是两步——先酸洗去除缺陷层,再钝化成膜。若使用市售"二合一"酸洗钝化膏,须严格按产品说明控制时间与温度,并验证最终效果。
Q2:蓝点试验不合格怎么办?
A:说明表面仍有游离铁污染。应重新进行脱脂、酸洗与钝化,并排查污染源(碳钢工具、交叉作业、擦拭材料),再次测试直至合格。
Q3:316L 和双相钢能用同一套酸洗钝化工艺吗?
A:不能简单套用。双相钢对某些酸洗体系更敏感,过酸洗易引发相选择性腐蚀,须按材质与制造商建议单独制定工艺参数。
Q4:船上能不能用盐酸做酸洗?
A:一般不建议。氯离子残留会加剧点蚀风险,且对不锈钢基体腐蚀性强;船上应优先选用低氟/无氟的专用酸洗钝化产品。
Q5:钝化膜被划伤后怎么办?
A:在含氧、洁净的环境中,膜具备一定自修复能力;若在海水或缝隙环境中无法自修复,则需局部重新钝化处理。
船用不锈钢的耐蚀性,一半在钢种,一半在表面。酸洗去掉的是隐患,钝化建立的是防线——两道工序做扎实,316L 与双相钢才能在海水环境下真正"不掉链子"。智渍洁专注工业与船舶不锈钢酸洗钝化施工,为化学品船、海工装备及不锈钢管路系统提供从现场评估、工艺制定到蓝点验收的一体化服务。
看不见的那层膜,恰恰决定看得见的设备能撑多久。
本文为行业技术分享,具体工艺参数须依据材质证明、产品说明书、适用标准(如 ASTM A967 / A380、GB/T 4334)及现场工况确定,不构成对特定项目的施工指令。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com