咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
取样阀上一点红褐色,擦掉就算了;罐壁接管处一圈黄印,反正水质检测还合格。很多设备工程师都这么对待红锈,直到微生物开始抬头、TOC 慢慢爬升,才回头找源头——问题就藏在那层膜下面。智渍洁结合制药、食品与纯水系统的现场经验,把红锈这件事按"识别—成因—处理—验收"的顺序拆开讲,最后用一个管罐系统的配液计算把工作量落到实处。
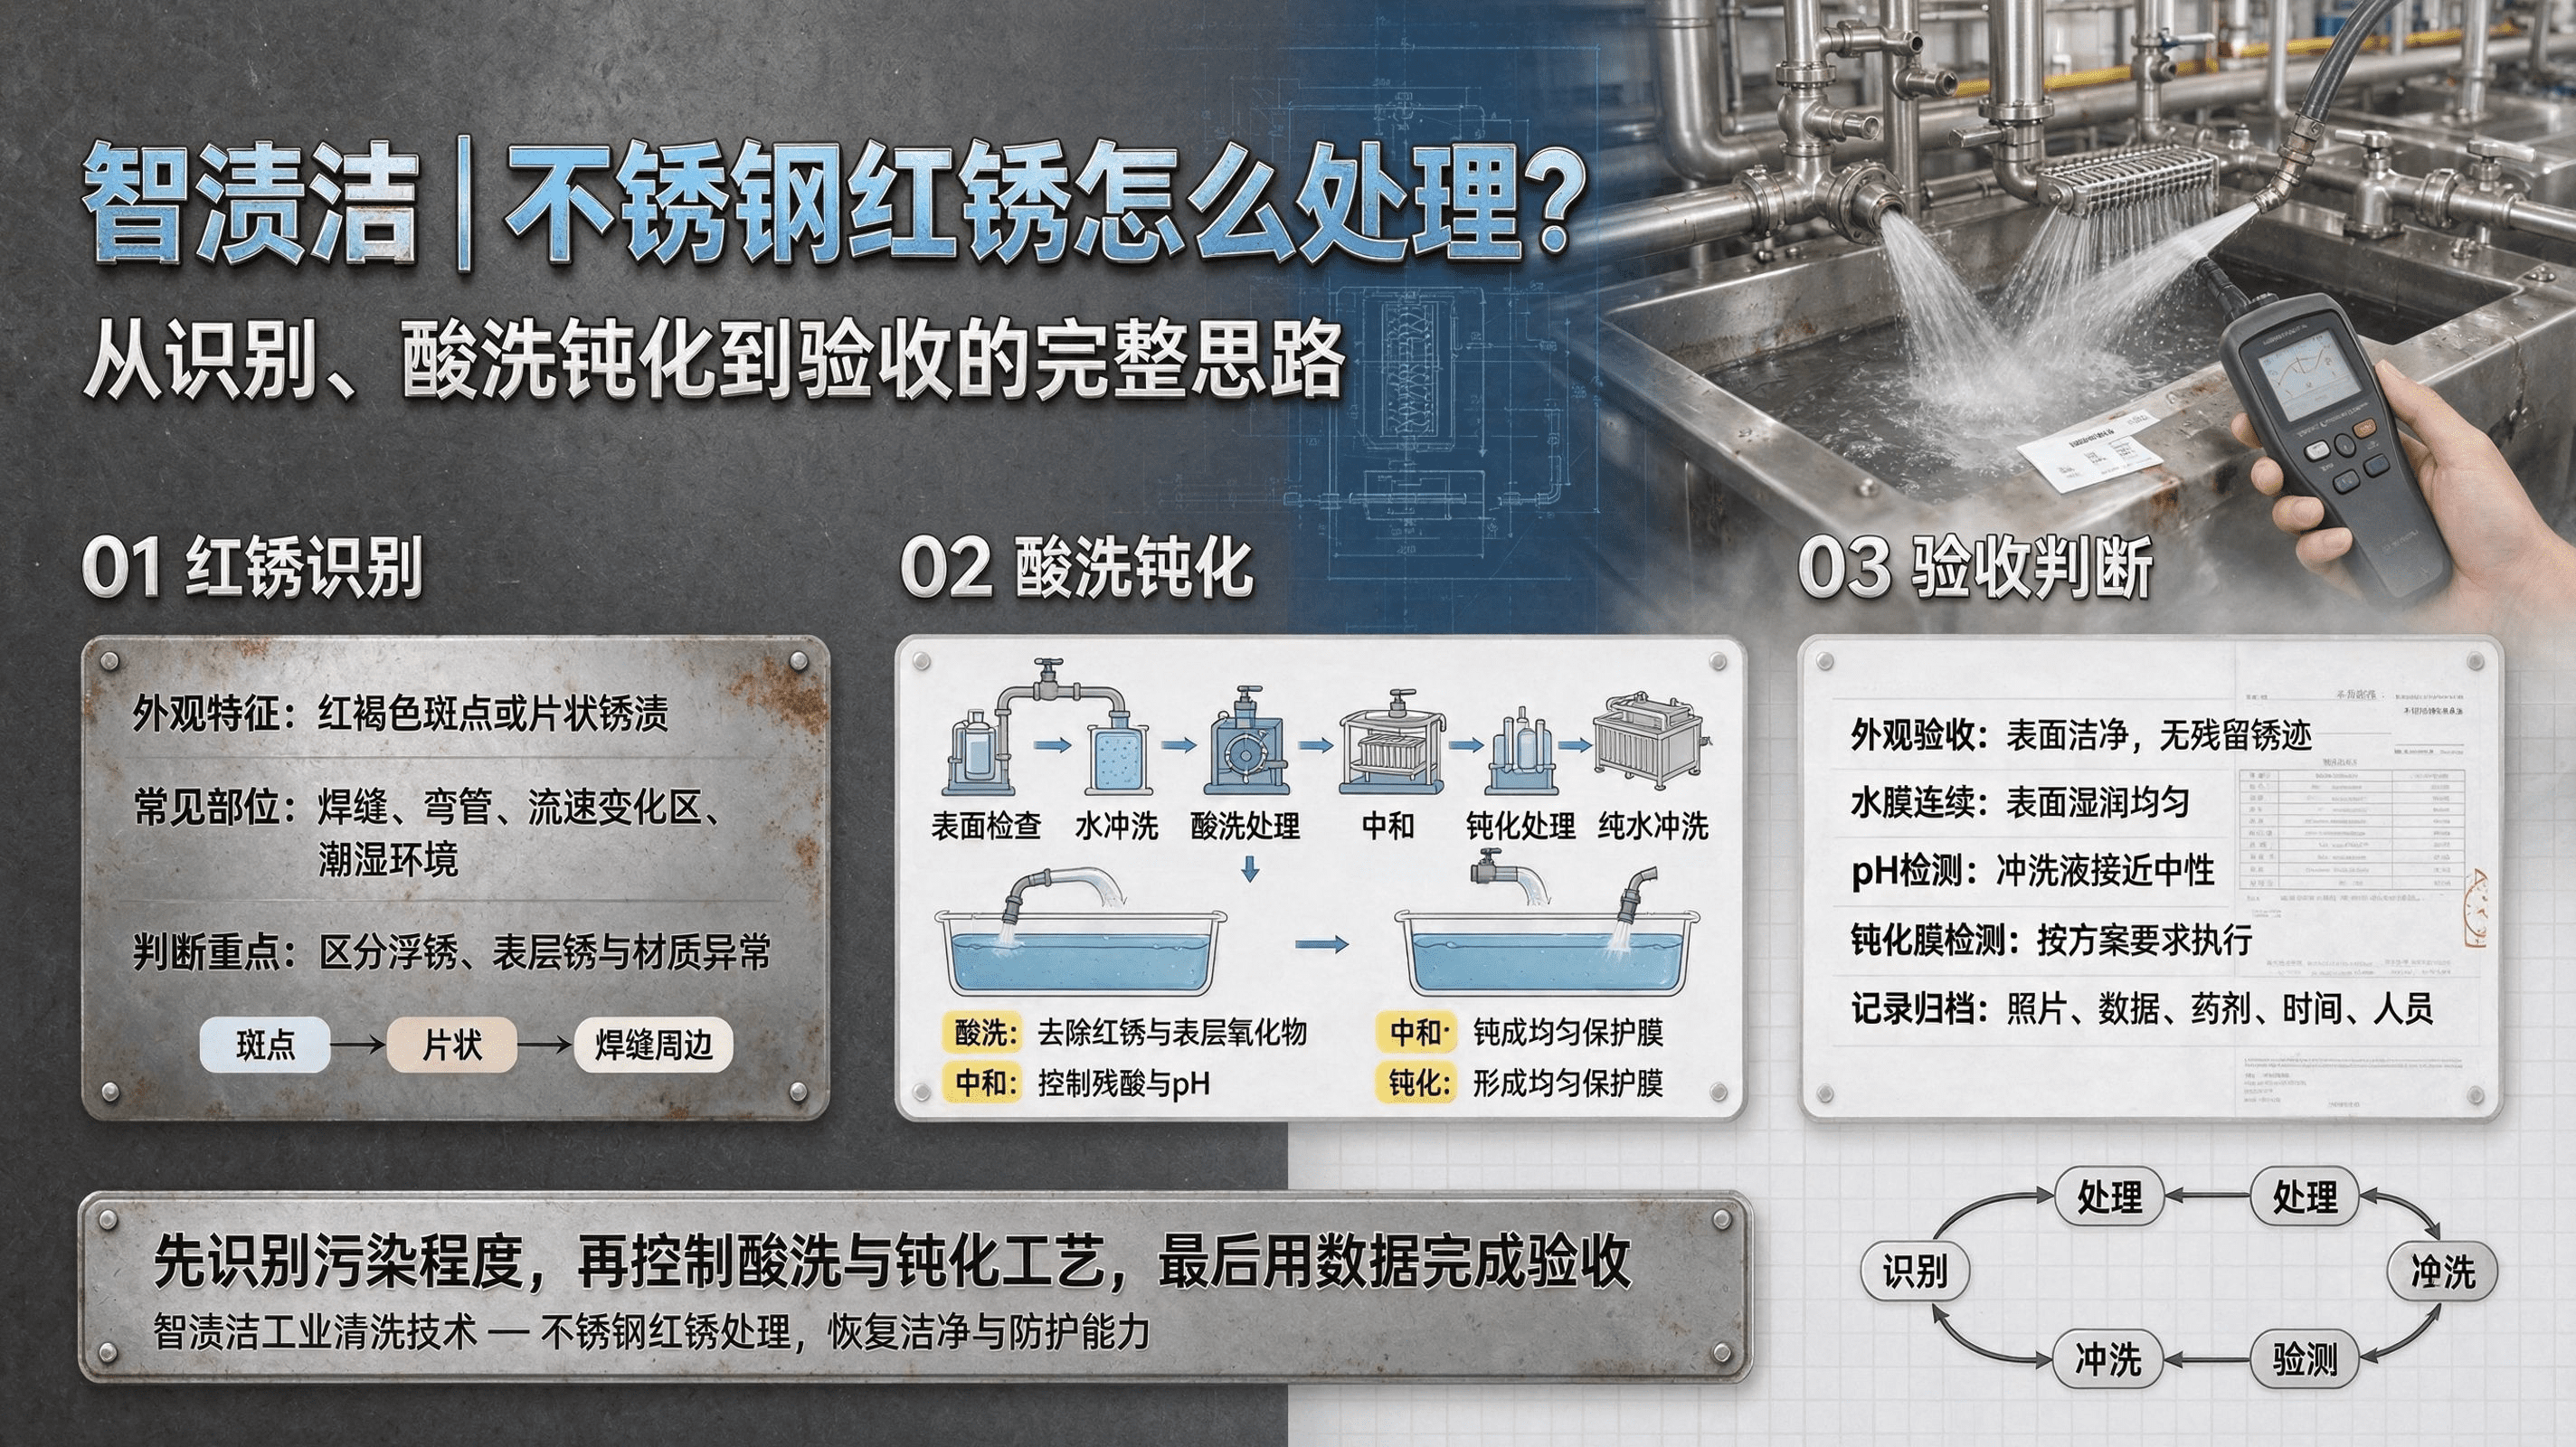
不锈钢靠表面那层几纳米厚的钝化膜防腐,膜的主要成分是铬的氧化物。当膜被破坏、局部氧供应不足或者氯离子浓度过高时,铁就会以氧化物的形式析出来,形成肉眼看得见的红褐色沉积,这就是红锈。
行业里一般分三类,处理方式不完全一样,混着治往往白费功夫:
它既不等于"水质变差",也不是"材质不合格"的直接证据。更多时候是施工和运行细节一点点攒出来的:焊接背面保护没做到位、管道存放期间进了水、酸洗后冲洗不彻底、消毒温度长期偏高。
一个容易被忽略的判断点:红锈颗粒本身是多孔的,会给细菌提供附着点,同时持续释放铁离子和颗粒。TOC 缓慢上升却找不到污染源时,值得回头看看那些"看着没事"的红褐色区域。
一是判定等级。 按颜色和位置分:淡黄膜状、橙红斑点、深褐颗粒层;位置分罐顶气相区、液面线、焊缝、支管死角。等级决定用擦拭、酸洗还是局部更换,不能一上来就整罐酸洗。
二是酸洗液浓度。 硝酸类常用 20%–25%(质量分数),柠檬酸类常用 3%–5% 并加热到 60–80℃。浓度上限受材质和作业安全双重限制,想靠加浓提速,风险远大于收益。
三是温度与时间。 常规常温循环 30–60 分钟,钝化另做 30–60 分钟。温度每升高 10℃,反应速度大致翻倍;但超过 60℃ 就要评估析出风险和垫片、密封的耐受性。
四是表面状态。 酸洗前内壁粗糙度常规要求 Ra ≤ 0.6 μm。有明显焊瘤、飞溅要先做机械处理,否则酸洗只是把凸起周围洗干净,凸起本身还在,红锈很快会从那里重新长出来。
五是冲洗标准。 洗到出口水电导率接近进水、pH 回到中性、氯离子检测合格为止。冲洗不彻底,残留酸会在几天内引发二次点蚀——这是返锈最常见的原因之一。
六是验收方法。 蓝点试验(或硫酸铜法)查游离铁、内窥镜查焊缝和死角、白布擦拭查颗粒,必要时加做铁离子含量检测。四项里缺一项,验收结论都不完整。智渍洁在验收环节坚持"证据链"原则:温度曲线、浓度记录、冲洗电导和蓝点结果要能互相对上,仅凭一句"处理过了",下次大概率还会返锈。
酸洗膏适合局部处理——焊缝、法兰口、可见斑点,涂覆后按时间刷洗。优点是省液、可控,缺点是需要人工进罐,覆盖均匀性全靠手艺。
循环酸洗适合整段管路:把回路当成闭式系统,用临时泵和加热器循环。优点全覆盖、温度和温度曲线可记录,缺点是用液量大、废液处理量也大。
电解抛光属于预防性手段,在新设备制造阶段把表面做到 Ra ≤ 0.4 μm,能显著降低后续红锈概率。已经投运的系统再补做电解抛光,成本和停产损失都很高,一般不建议。
顺序上必须记住:先清洗除油除垢,再酸洗除氧化物,最后钝化重建膜。这三步不能合并。把酸洗和钝化当成一件事做,处理完往往几天就返锈——酸洗后的金属表面是活化的,不钝化就是给腐蚀开绿灯。
判断该用哪种方式,可以先做一次擦拭试验:用无尘布蘸乙醇在可疑区域擦,布面出现红褐色残留,说明是表面沉积,适合酸洗;擦不掉又能看到凹坑,说明已经点蚀,酸洗只能止损,恢复不了原表面。
酸洗液温度也要分段控:常温反应慢但安全,60℃ 以上效率高但对垫片密封损伤明显。现场常用做法是先在 40℃ 循环一遍,再升到目标温度,过程中观察颜色变化。
还有个统计规律值得注意:如果系统一年内两次以上出现红锈,问题多半不在清洗,而在材质或工艺。检查焊接有没有背面充氩、管路有没有长期滞水段、消毒温度是不是长期偏高——这三项占了大半原因。
罐顶气相区是最常被漏掉的位置。酸洗液循环到不了那里,只能单独喷淋或手工涂覆。只处理液面以下的系统,往往两个月后红锈就从罐顶重新开始。
以 200 m DN50 管路加一台 5 m³ 储罐为例,把用液量算清楚,避免现场临时配液、浓度失控。
提醒一句:计算是预算,现场要以实际液位和循环回液情况修正。浓度计、pH 计、温度计在配液前校准一遍,比事后补加药剂省事得多。
处理后 24 小时内尽量保持系统满水、循环或保压,避免潮湿停滞——停水过夜是返锈的高发窗口。
每周检查最远用水点、罐顶接管与焊缝的颜色变化,拍照存档。颜色是最早的信号,通常比检测数据早一到两周出现。
消毒温度与频次需要复核:长期 80℃ 以上运行会加速热红锈,能降到验证允许的下限就降。更换件同步管理:垫片、软管、取样阀这些非金属与铸造件,一旦出现红褐色沉积就换掉,不要反复酸洗——它们不是不锈钢,酸洗解决不了问题。
| 现象 | 可能原因 | 处理方向 |
|---|---|---|
| 酸洗后几天返锈 | 冲洗不彻底、氯离子残留 | 先测出口水氯离子与 pH,再查冲洗路径是否短路 |
| 只有焊缝反复出锈 | 背面未充氩、热影响区酸洗不到位 | 局部重做,并检查焊接工艺 |
| 蓝点试验不合格 | 表面游离铁,多来自碳钢工具或打磨污染 | 换专用工具重新处理 |
| 垫片软管发黑发硬 | 化学介质不兼容,酸洗时未拆或未保护 | 换件,调整拆装规程 |
| 电导率长期偏高 | 酸液残留在死角或仪表腔体 | 逐个低点排放,单独冲洗仪表管路 |
一看位置:红锈出现在焊缝、死角还是罐顶气相区——位置决定成因,成因决定处理方式。
二看证据:酸洗温度曲线、浓度记录、冲洗电导与蓝点结果是否齐全。没有证据链的"处理完成",等于没处理。
三看节奏:处理后一个月内的复检结果最关键。一个月干净,方案才算有效;一个月又出现,就得从材质、工艺或运行温度上找原因,而不是再洗一遍。
红锈这件事,本质是细节管理。智渍洁见过太多"洗完两个月又回来了"的案例,回头看几乎都能找到同一个疏漏:要么冲洗差了一步,要么罐顶忘了处理,要么焊缝保护从一开始就没做对。把流程做完整,比反复返工便宜得多。
资料来源:环保在线及水处理设备厂商公开技术资料|GB 50335-2016《城镇污水再生利用工程设计规范》|不锈钢酸洗钝化相关公开工艺资料|综合公开行业资料
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com