咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
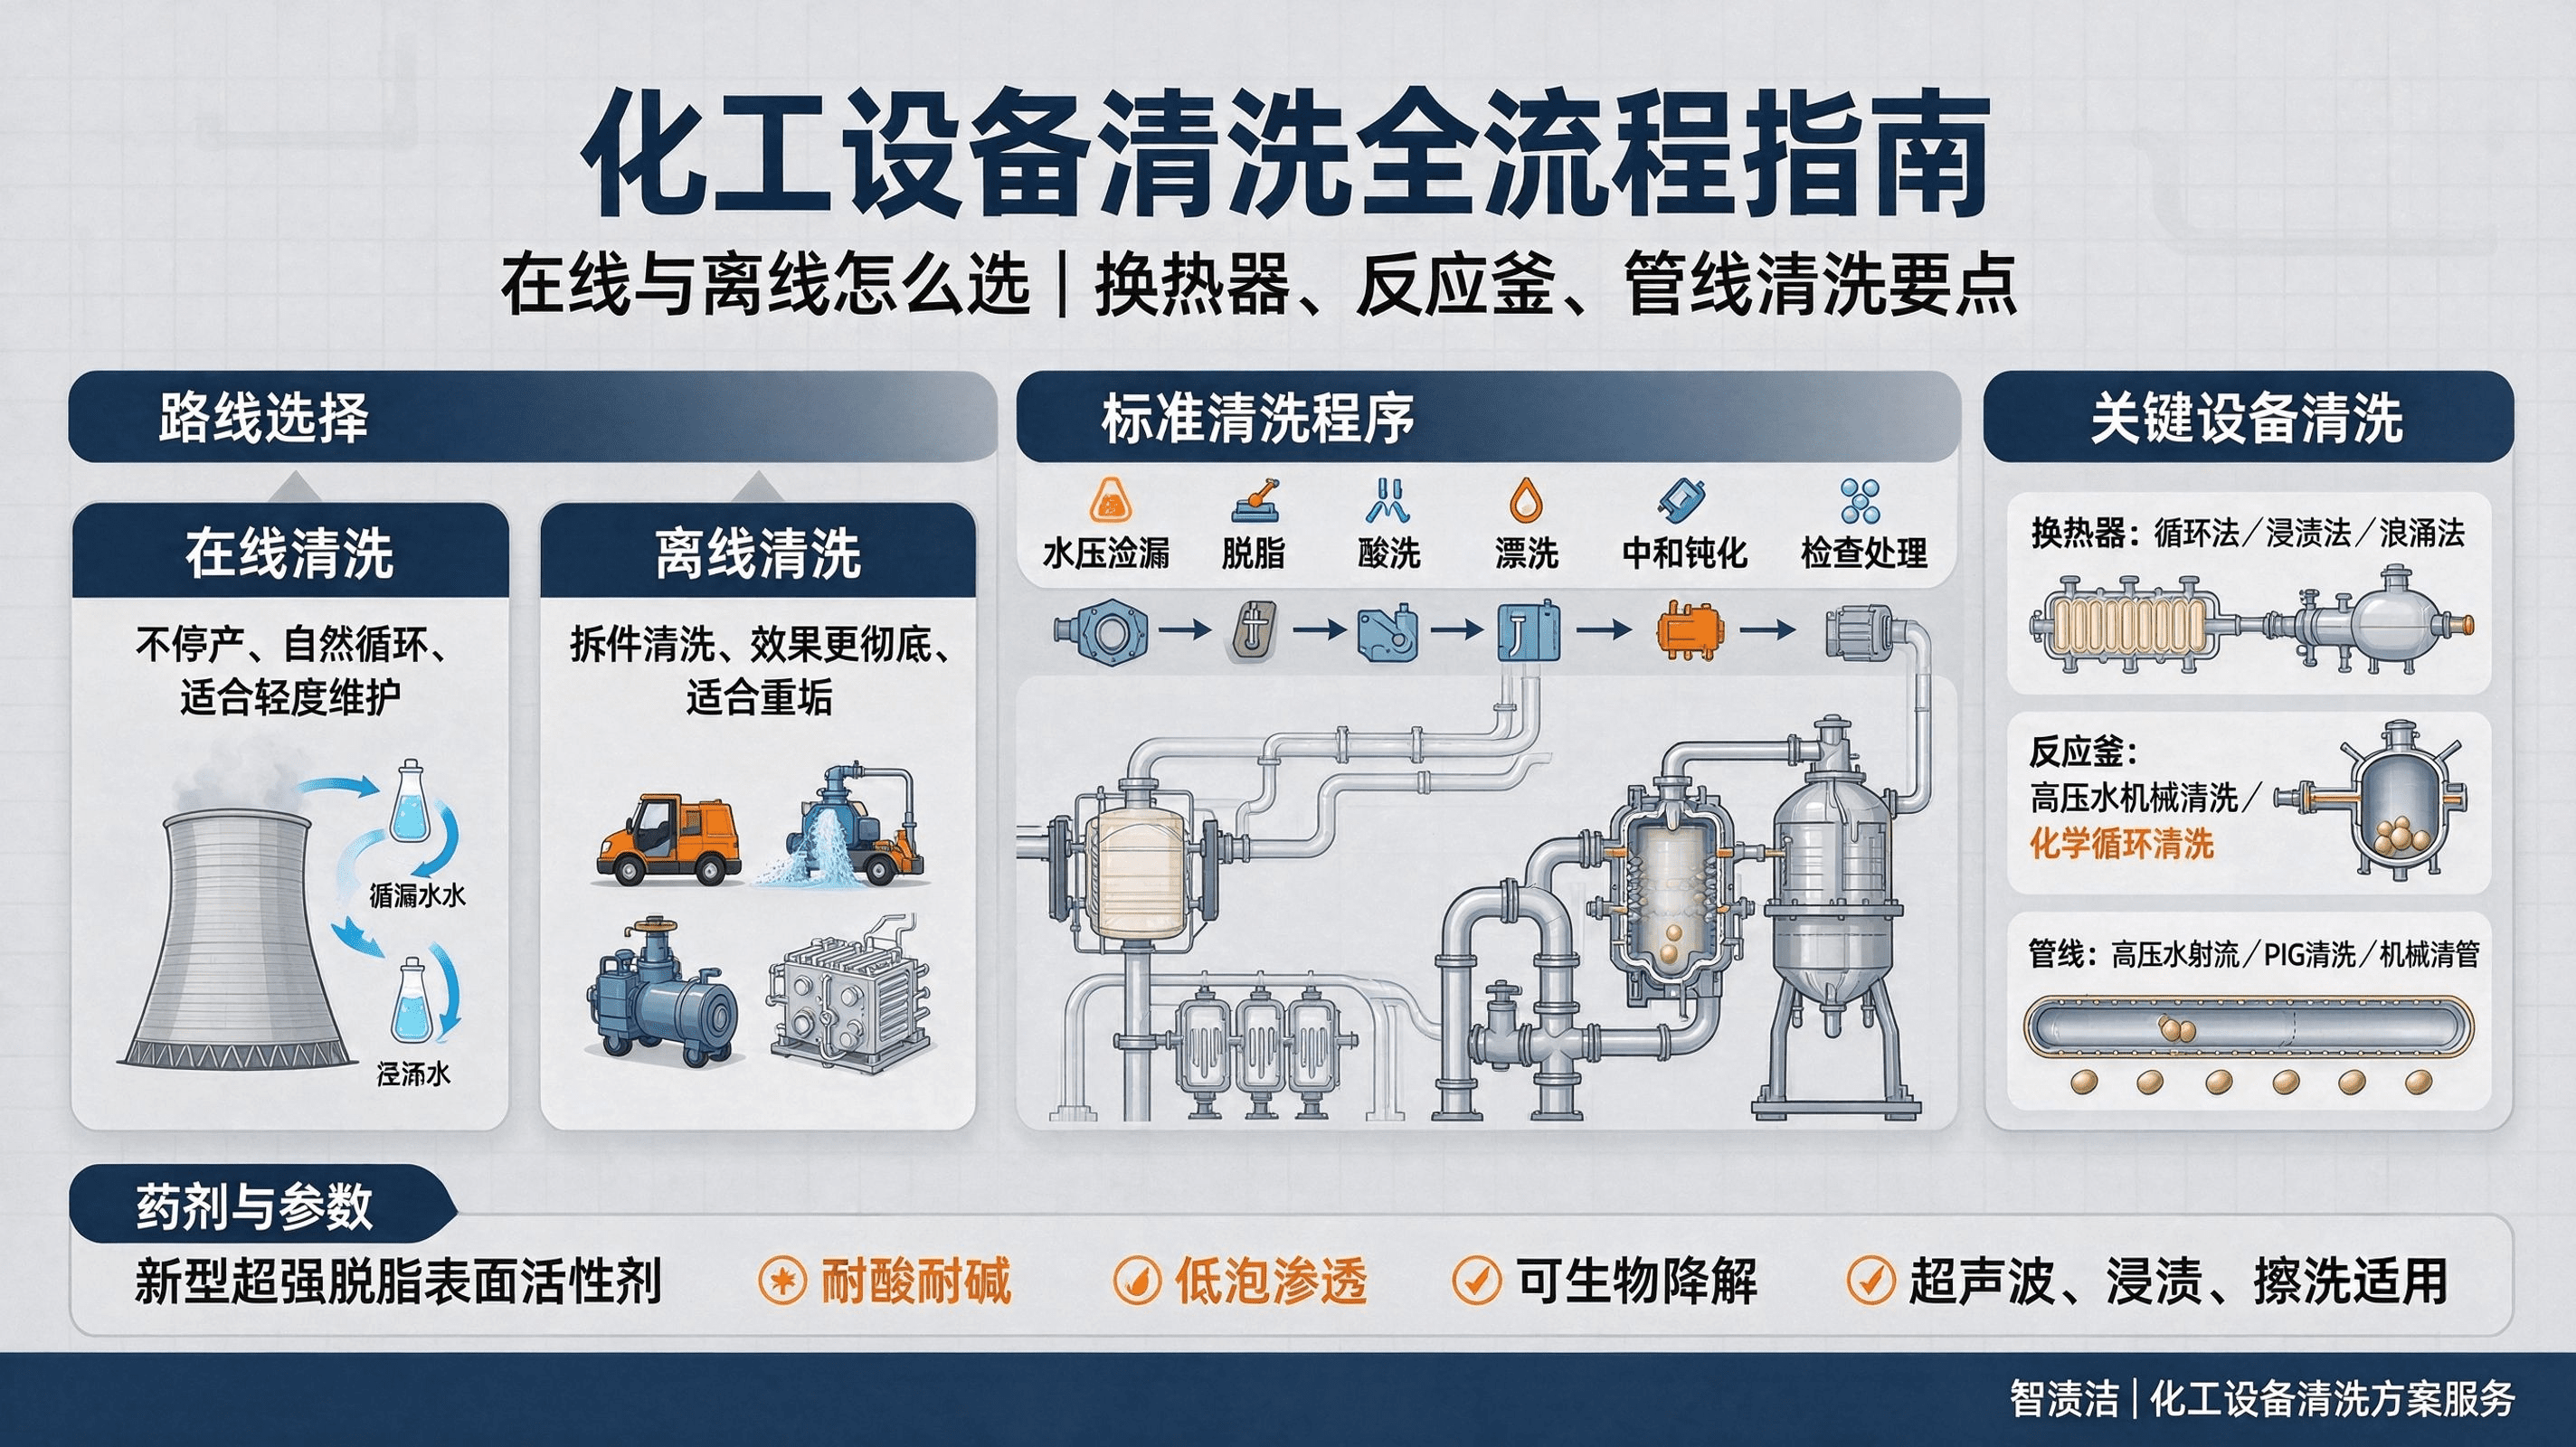
化工设备清洗大体就两条路子——在线和离线。选哪条,取决于你能不能停机、垢层有多顽固、以及能接受多大的腐蚀风险。
在线清洗的做法,是借用循环水系统的凉水塔当加药箱,往系统里投药,靠自然循环把药剂带到各个角落。最大的好处是设备不用停,生产照常走。代价也明显:效果比不上离线彻底,清洗周期拉得长,药剂长时间在系统里循环,对设备的腐蚀风险高。
离线清洗是把待清洗的部件从设备或管道上拆下来,运到另一处单独清洗。它又分物理和化学两种方式:
说白了,在线清洗图的是"不停产",离线清洗图的是"洗干净"。两者没有绝对优劣,关键看现场条件允许什么。
新建化工装置投产前必须做开车前清洗,这点在行业里已是共识。化工生产涉及多种原料和催化剂,不少催化剂对纯度要求苛刻到近乎挑剔——任何杂质混进去,都可能造成催化剂中毒、引发副反应,严重的直接把整个工艺过程破坏掉。
装置里有些设备和附件精度极高,或者对杂质特别敏感。机械杂质一旦介入,精密部件的质量就保不住,正常生产也就无从谈起。所以开车前这道清洗,省不得。
装置跑上一两年,聚合物、结焦物、油尘垢、水垢、沉积物、腐蚀产物这些东西会逐渐在设备内部累积。它们带来的影响是全方位的:换热效率下降、系统阻力上升、能耗增加,严重时还会埋下安全隐患。
及时清洗能延长设备寿命、提高效率、保障安全运行,说到底就是减少不必要的经济损失。不管是开车前还是运行一段时间后,清洗都属于日常保养维护里绕不开的一环。
动手之前,先把被清洗设备或装置里那些怕腐蚀的部件处理掉——调节阀、流量计要拆下来,过滤器芯(网)和单向阀阀芯也要抽出来。然后用临时短管、旁路或盲板把该隔离的隔开,保证清洗过程中不泄漏、不误伤其他部件。这一步做扎实了,后面才不会出岔子。
清洗方式可以按设备情况选:浸泡循环清洗,或者喷淋清洗。浸泡循环一般采用低点进液、高点回液的流程;喷淋清洗则反过来,高点进液、低点回流。
完整的清洗程序大致是:
系统水压检漏(水冲洗)→ 脱脂 → 水冲洗 → 酸洗 → 冲洗 → 漂洗 → 中和钝化 → 检查及人工处理
每一道工序都有明确的活要干:
|
工序 |
目的 |
|
水压检漏/水冲洗 |
查临时系统泄漏,同时冲掉灰尘、泥沙、金属氧化物、焊渣等疏松污垢 |
|
脱脂 |
去除机械油、石墨脂、油涂层、防锈油,为酸洗创造均匀条件 |
|
脱脂后水洗 |
冲掉残留碱液,带走部分脱离表面的杂质 |
|
酸洗 |
酸与金属氧化物反应生成可溶物,把锈垢溶掉 |
|
酸洗后水冲洗 |
去除残酸与脱落的固体颗粒,为漂洗钝化做准备 |
|
漂洗 |
柠檬酸铵络合残留铁离子,清除水冲洗阶段形成的浮锈,降低总铁离子浓度 |
|
中和钝化 |
中和残酸;钝化防止活化金属表面重新氧化、产生二次浮锈 |
这里补一句:漂洗环节用柠檬酸铵络合铁离子,是因为酸洗后系统里游离的 Fe²⁺/Fe³⁺ 若不清除,会在钝化时形成疏松的氧化铁沉积,直接影响钝化膜质量。这一步看着不起眼,实则决定了钝化成败。
装置运行一两年后,常见的是铁氧化物垢屑或含铜垢屑。铜垢里往往有氧化铜(CuO)、碱式碳酸铜 [Cu₂(OH)₂CO₃] 和金属铜。
铁锈垢用酸洗就能解决,方法和开车前清洗基本相同。但污垢里铜含量一多,光靠酸洗就啃不下来了——得先用氨水把铜的成分络合除去,再走酸洗。
麻烦的是,铜和铜氧化物常常和铁氧化物形成层状附着物,这种多层结构清洗起来费时费力。比较务实的做法是趁层状物还没形成就安排清洗,别等它叠好了再头疼。
换热器清洗分机械清洗和化学清洗两大类。
原理很简单:给污垢一个大于其粘附力的作用力,让它自己从换热面上掉下来。具体做法又分强力和软机械两类。
在流体里加入除垢剂、酸、酶,削弱污垢与换热面的结合力,让它自行剥落。常见三种操作方式:
反应釜清洗主要有三条路:机械清洗、化学清洗、人工进釜手工清除。
机械清洗用高压水流通过喷头冲刷,把内壁和搅拌器表面的坚硬垢物击碎剥离。高压水射流的原理是把水加压后经伸入釜内的清釜机器人喷嘴释放,压力能转成水流动能,冲击壁面实现清洗。
化学清洗得先弄清釜内垢样成分,最好取样分析。确定成分后先做试验,确认清洗剂不腐蚀设备金属,再架设临时循环装置让清洗液在设备内流动。操作时先用适量水冲洗搅拌桨和内壁、放尽,再用加压装置让溶剂冲刷;效果不够就加适量溶剂升温搅拌回流,达到要求后放出,最后再用一定量溶剂冲洗内壁。
人工进釜最大的好处是成本低。但进釜前要通风换气数小时,清理过程中还得随时监测釜内氧浓度,存在缺氧危险。人工刮铲清不干净不说,还会在内壁留下划痕,这些滑痕反而成了残留物进一步附着的温床。卫生问题也不容忽视。清理一台釜,一般要花半天到一天。
三种方法怎么权衡?机械清洗不腐蚀设备、对硬垢有效,但耗时长、劳动强度大;化学清洗用工少、时间短、清洗彻底,但有腐蚀风险;人工进釜成本低,危险大且难以彻底。通常污垢软、薄时用化学清洗,污垢硬、厚时用机械清洗。
化工生产管线的清洗,同样在化学和物理两条路线里选。化学清洗按污垢种类和清洗目的确定工艺;物理清洗则是靠冲击力让污垢剥离脱落。
用小口径喷嘴连续喷射高压水,靠射流冲击去除管内污垢和堵塞物。装置由高压泵动力装置、压力调节装置、高压管、各种喷枪和喷嘴组成,可装在工程车上,现场施工方便。
压力怎么选?看附着物的硬度和粘性:
直管用刚性喷杆,曲管用柔性喷杆。喷嘴有多孔固定型和旋转型,改变孔径、形状、数量、喷射角度和方向,都能调整清洗能力。弯曲的热交换器传热管,过去靠人工用柔性喷杆一根接一根地做,近些年也开始用机械化喷杆作业系统。
用电机、压缩空气或高压水驱动前端钻头旋转,清除管内硬质或软质污垢。钻头附近喷出的低压水用来冷却钻头和排垢。不宜用水或酸清洗的污垢可用加压空气清除;可燃性污垢不能用加压空气,得通氮气。
清硬垢要用超硬金属钻头,注意选与管径匹配的规格,免得伤管壁。钻头刀刃形状不同,转速可达 10000 r/min 以上。清软垢时钻杆外径细一些,留出足够排污空间。钻头旋转靠挠性轴传递,轴中心是高压管,用这套方法能清洗完全堵塞的 U 型热交换器。也可以用穗形钢丝刷代替钻头,同时用水把脱落污垢冲走。
用塑料弹丸(清管器)清洗管道。弹丸靠水压经渐缩管发射装置压入管内,利用与管壁的摩擦清除内壁污垢,再由接触面的泄漏反压水把污垢向前推,从另一侧的接收装置排出。之后给接收装置加压,弹丸反向压回,如此往返。目前常用的是富有弹性、可压缩的高发泡聚氨酯材料制成的炮弹状或球状弹丸,表面还可嵌植磨料、钢丝刷或铁钉。
清洗效果好不好,除了工艺,药剂本身也占大头。这里介绍一款智渍洁配套的新型超强脱脂用表面活性剂。
产品性能:本品为经非离子表面活性剂改性的 Gemini 阳离子表面活性剂,润湿、乳化、分散性能优良,易生物降解,耐酸、耐碱、耐氧化。
Gemini 表面活性剂,也叫"双子表面活性剂",结构上用连接基团把两个表面活性剂单体连在一起。这种设计让它的临界胶束浓度明显低于普通单链表面活性剂,用量更少就能达到同样的去油效果——这也是它"用量少、效果好"的分子层面原因。
产品特点:
其中"不含 APEO"这点值得多说一句:烷基酚聚氧乙烯醚类物质降解后会产生环境激素,在不少国家地区已被限制使用,出口产品或环保要求高的车间尤其要留意。
技术指标:
|
型号 |
外观 |
活性物含量 |
pH 值(1% 溶液) |
保质期 |
|
31754 |
淡黄色至棕色透明液体 |
≥99% |
6±2 |
1 年 |
|
31757 |
无色至淡黄色透明液体 |
≥99% |
7±2 |
1 年 |
用途:可作为除油剂原料,用于去除各种机械油脂和天然油脂,酸性、中性、碱性条件下均可使用。广泛应用于纺织前处理、电镀前处理、发动机清洗剂、硬表面清洗剂、金属清洗剂等工业及民用清洗产品。适用于浸泡与超声波清洗,液温 25~95℃,以 55~60℃ 效果最佳。
Q1:在线清洗和离线清洗哪个更划算? A:不能停机、只做轻度维护时选在线;垢层厚、要求彻底清洗时,离线的效果和药剂利用率更高。
Q2:酸洗后为什么必须钝化? A:酸洗后的金属表面处于活化状态,暴露在空气中极易重新氧化生成二次浮锈,钝化能形成保护膜阻止这一过程。
Q3:反应釜选化学清洗还是机械清洗? A:看垢层。软、薄的用化学清洗,用工少、时间短;硬、厚的用高压水机械清洗,不伤设备。
Q4:管道高压水清洗压力是不是越高越好? A:不是。压力要与垢层硬度匹配,过高可能损伤管壁,过低则洗不下来。油性垢 20~30 MPa,硬质垢 30~70 MPa 是常见区间。
Q5:超声波清洗为什么适合微孔过滤器? A:空化气泡能进入微孔内部,靠破裂时的微射流清除常规方法够不到的污垢。
化工设备清洗从来不是"喷点药水洗一洗"那么简单。从在线离线的路线选择,到开车前后不同垢型的处理,再到换热器、反应釜、管线各自的工艺细节,每一步都有讲究。智渍洁建议企业在制定清洗方案时,先做垢样分析和小试,再确定药剂与参数,避免凭经验试错带来的设备损伤与停产损失。
关于智渍洁:智渍洁提供化工设备在线/离线清洗、换热器与反应釜清洗、管线高压水射流清洗、脱脂表面活性剂产品及工况模拟测试服务。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com