咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
钝化,简单说就是通过化学或电化学手段,在金属表面生成一层致密、稳定、带有惰性的氧化膜,让金属的耐蚀性能提上来。这个过程,本质上是把金属从"活性溶解状态"转成热力学上的稳定状态。
它和涂层有本质区别。刷漆、镀层是往表面加东西;钝化不加外来物质,而是激活金属自身的抗腐蚀潜能——膜是金属自己"长"出来的。
钝化的作用主要集中在三方面:
把零件放进钝化液,金属表面的原子会和溶液里的氧化剂反应。以铁基合金为例,铁原子失去电子被氧化,钝化液中的某些成分则在其表面形成一层稳定的氧化物结构。
这层氧化膜非常致密,厚度一般在纳米级到微米级之间。它把氧气、水分和其他腐蚀性物质挡在外面,让它们接触不到金属原子,生锈腐蚀自然就无从谈起。而且这层膜相当稳定,防护性能能保持很长时间。
几个常被问到的点,一并说清楚:
|
问题 |
说明 |
|
膜有多厚 |
通常 ≤1 μm,透明或略带彩虹色 |
|
靠厚度防护吗 |
不是。防护效果取决于化学稳定性与自修复性,而非物理厚度 |
|
会改变工件吗 |
不改变颜色、尺寸和机械性能 |
补充一点:钝化膜的"自修复"很关键。铬生成的 Cr₂O₃ 膜一旦局部受损,只要环境中有氧,裸露的铬会重新氧化把缺口补上。这正是不锈钢"不锈"的底气,也是为什么膜薄却管用。
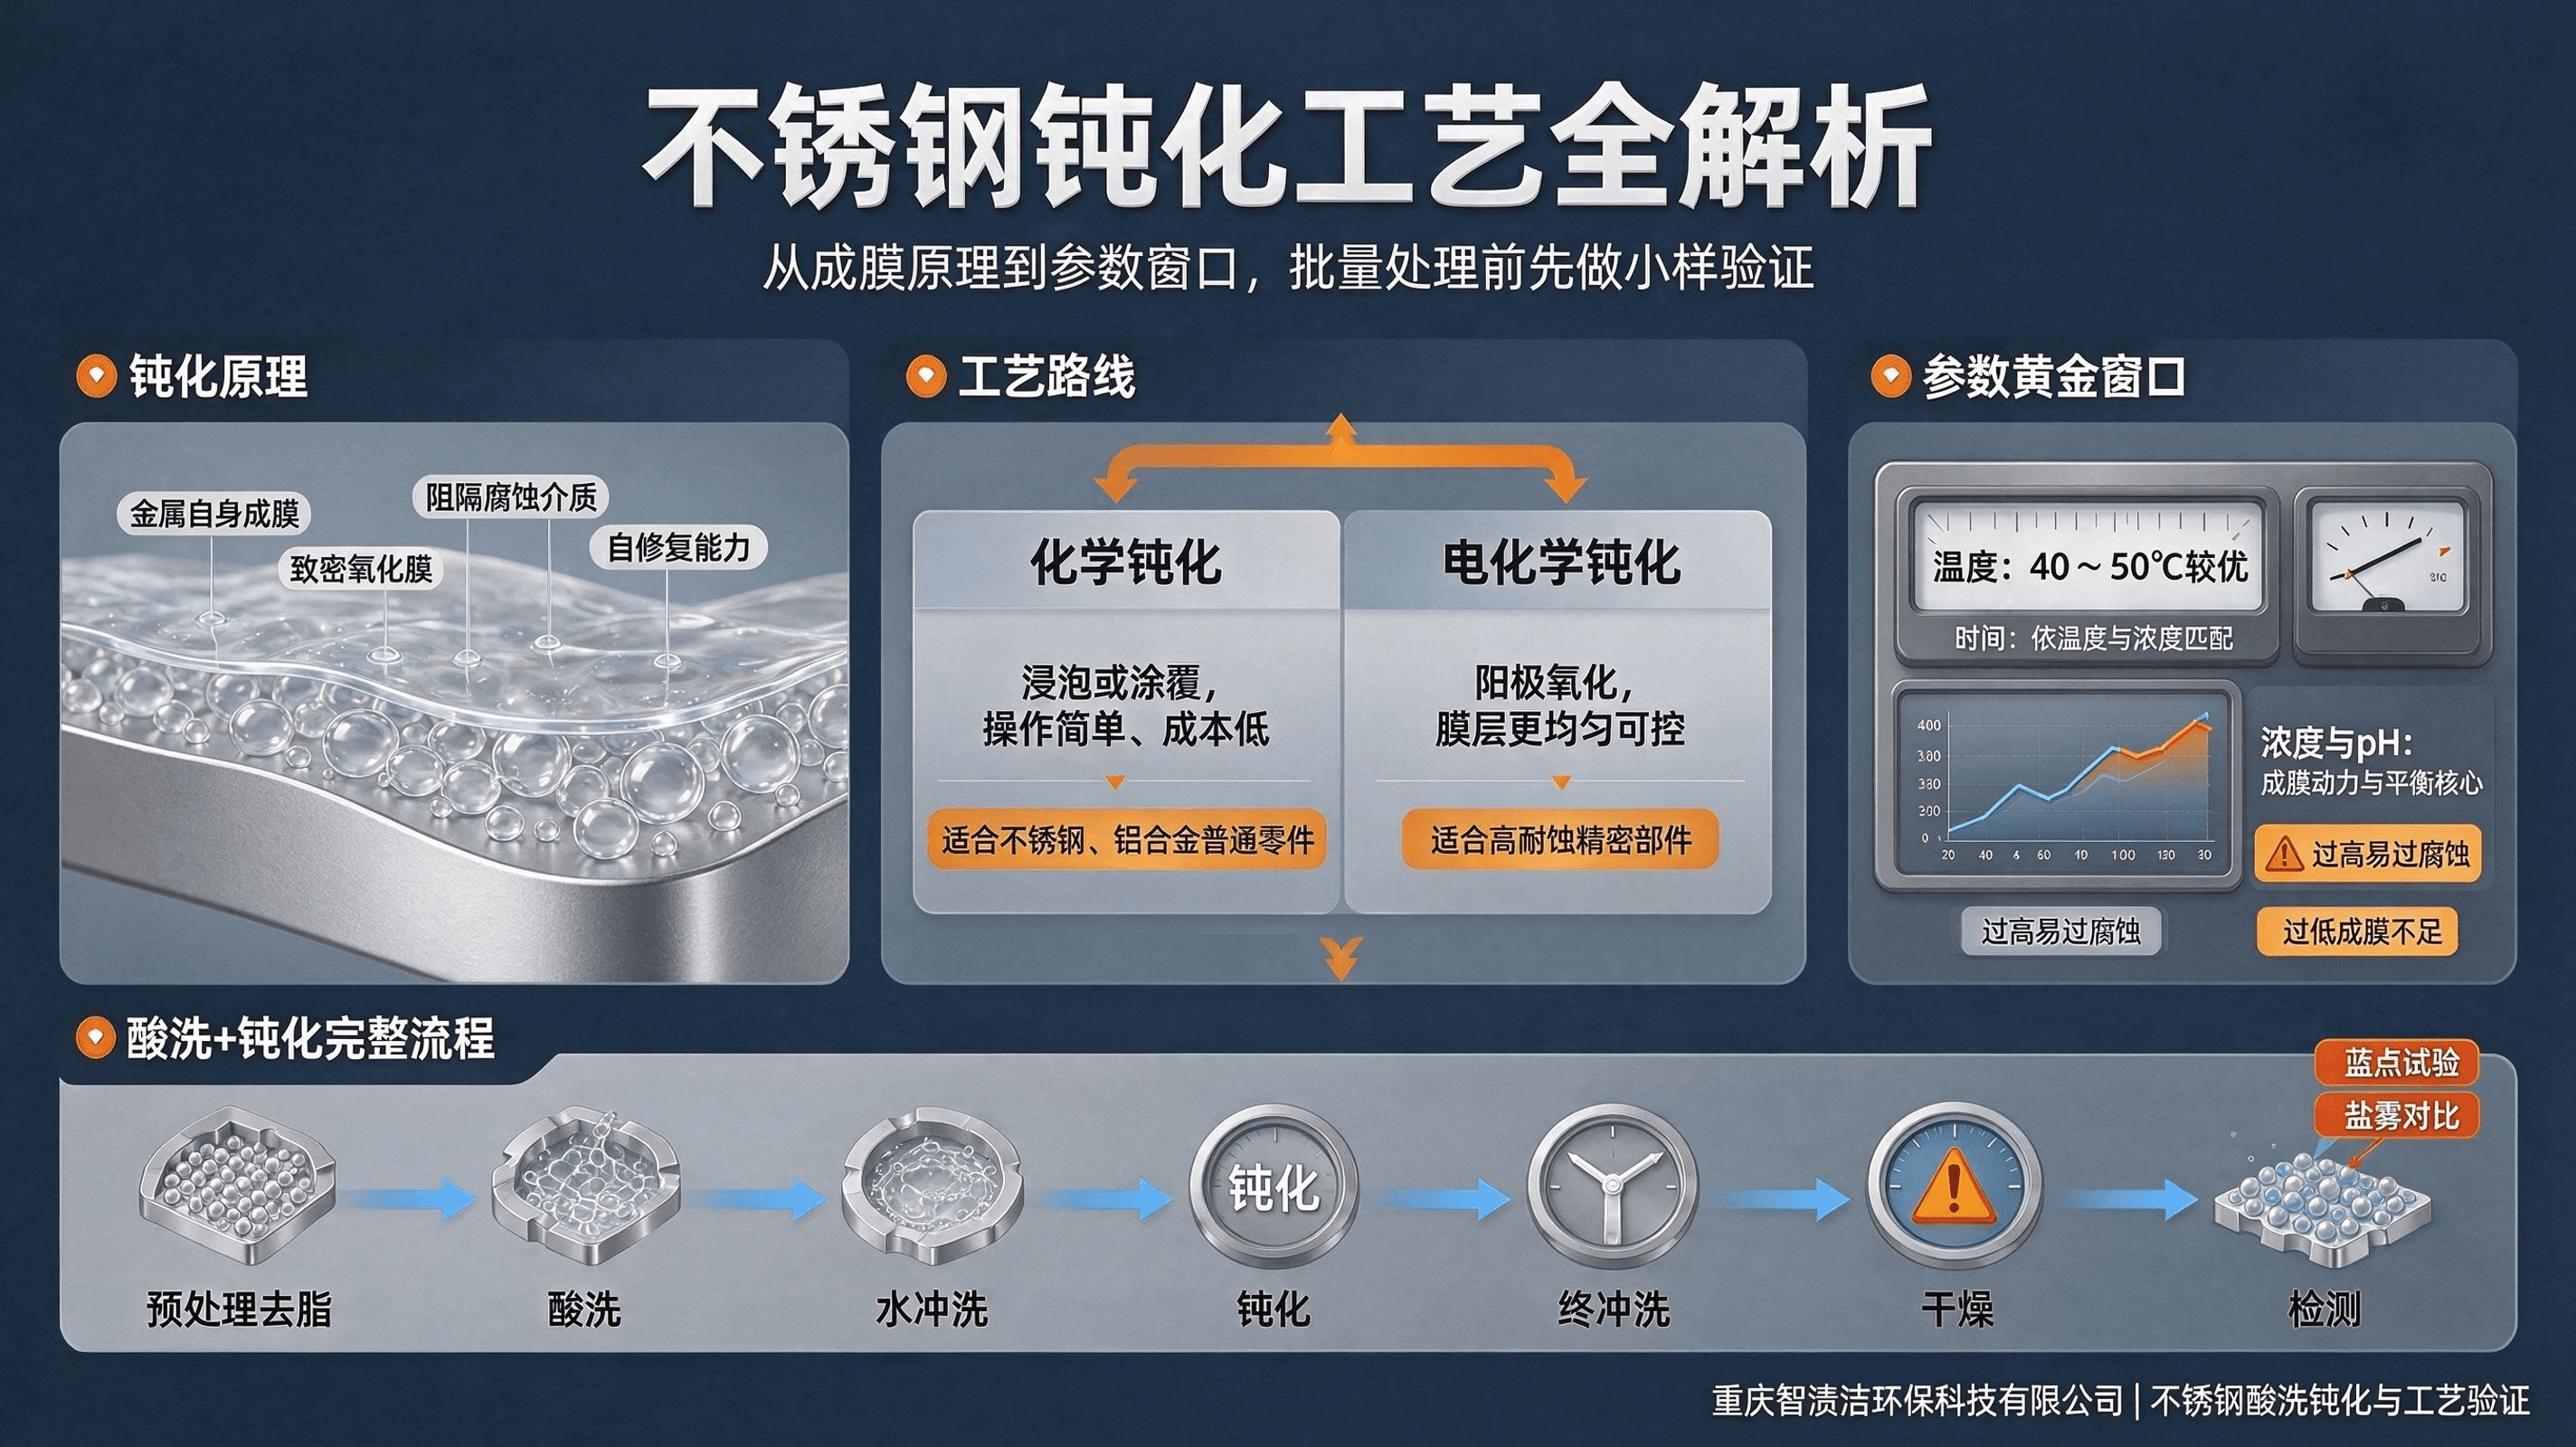
工业上最常用的钝化工艺分两大类:化学钝化和电化学钝化。再往下,还会因基材(不锈钢、铝合金、铜合金)和溶液体系(铬酸盐、无铬、酸性、碱性)的不同而各有讲究。
把金属泡进含氧化剂、成膜剂的溶液里,靠化学反应自发成膜。操作简单、成本低,是五金、家电、普通机械零件的首选。
以不锈钢为例,最经典的配方是硝酸+氢氟酸体系,或者纯硝酸体系。硝酸是强氧化剂,推动铬优先氧化生成 Cr₂O₃ 膜;氢氟酸则起"刻蚀"作用,把表面的游离铁去掉——不锈钢里的铁一旦暴露,就容易变成腐蚀起点。
举个真实点的例子。某不锈钢厨具产品,硝酸浓度低于 20% 时,膜层薄而不均,盐雾试验(检测耐蚀性的常用方法)不到 48 小时就生锈;浓度超过 30%,溶液对金属的腐蚀加剧,膜层反而容易被溶解,盐雾时间同样往下掉。最后调到 25% 硝酸 + 3% 氢氟酸,温度控制在 45℃ 左右,盐雾时间稳定在 120 小时以上。
电化学钝化也叫阳极钝化。它在金属与惰性电极之间施加直流电场,通过控制电流密度或电压,强制金属表面氧化成膜。好处是膜层更均匀、厚度可控,适合对耐蚀性要求高的精密部件,比如航空航天紧固件、医疗器械。
从三方面考虑就够了:
钝化看着简单,其实是精细活。温度差 5℃、时间差 1 分钟,膜层性能可能就天差地别。
以不锈钢硝酸钝化为例:
有个教训值得记取。某批次工件因为蒸汽管道故障,钝化槽温度骤升到 70℃,结果表面出现大量白色斑点,盐雾试验不到 24 小时就生锈,几百件直接报废,损失十几万。温度这一项,真不能靠"差不多"。
时间太短,膜层没完全形成;时间太长,膜层可能被"二次溶解"。这个"黄金时间"要按材料、溶液浓度、温度综合确定。
温度和时间是相互配合的:温度越高,成膜越快,所需时间越短。硝酸钝化在 49~71℃ 高温下,一般 10~30 分钟;室温 21~38℃ 时,则要延长到 30~60 分钟。
浓度和 pH 是配方的核心,直接决定成膜的"动力"和"方向"。还以不锈钢硝酸+氢氟酸体系为例:硝酸浓度决定氧化剂的力度,氢氟酸浓度决定对游离铁的清洗效果。
当硝酸 25%、氢氟酸 3% 时,溶液 pH 约 1.5,此时铬的氧化(生成 Cr₂O₃)与铁的溶解(去除游离铁)刚好达到平衡。如果氢氟酸超过 5%,酸性过强,会优先腐蚀不锈钢基体,尤其是含碳量高的区域,膜层"扎根"不牢,耐蚀性反而下降。
钝化前还有一道预处理通常叫酸洗。工件焊接或机加工后,表面会留下焊渣、飞溅、油渍,不清洗干净,钝化效果就要打折扣。
第一步:表面净化预处理 用汽油、碱液或专用清洗剂去油脂,用不锈钢专用刷子清除异物,再用氯离子 ≤25 mg/L 的清水冲洗。
为什么盯着氯离子?氯离子半径小、穿透力强,容易破坏钝化膜诱发点蚀。所以清洗用水这项指标不能含糊。
第二步:酸洗 可采用酸洗液浸泡。常见参数:硝酸+氢氟酸(如 HNO₃ 20% + HF 5%),温度 21~60℃ 处理;或柠檬酸铵在 49~71℃ 下处理 10~60 分钟。
也可采用酸洗膏涂抹:均匀涂在工件上,厚度约 2~3 mm,室温保持 40~60 分钟,直到表面呈均匀银白色。之后用去离子水冲洗。
第三步:钝化 可采用钝化液浸泡。常见参数:硝酸 20~50%,低温(21~38℃)需 30~60 分钟,高温(49~71℃)需 10~30 分钟。
也可采用钝化膏涂抹:均匀涂在工件表面,厚度约 2~3 mm,室温保持 1~3 小时。之后用去离子水冲洗。
第四步:冲洗与干燥 酸洗钝化后必须用洁净水(去离子水)彻底冲洗。可用石蕊试纸测试,冲洗水 pH 呈中性(6.5~7.5)才算合格。最后用压缩空气吹干,或用干净抹布擦干。
看外观:工件表面应呈均匀银白色,无腐蚀痕迹,没有颜色不均。
蓝点试验:这是最严格的现场检测方法。把专用试剂(铁氰化钾+硝酸)滴在表面,30 秒内不出现蓝点,即为钝化膜合格。
蓝点试验的道理不复杂:如果膜层有破损、下面有游离铁,铁氰化钾会和铁离子反应生成蓝色沉淀,于是"蓝点"就冒出来了。没有蓝点,说明膜完整、没有裸露的铁。
盐雾对比:最能体现钝化效果的还是耐盐雾试验。不做钝化的不锈钢耐盐雾性较差,通常 24~48 小时内就出现可见红锈(具体看测试条件);合格钝化后大幅提升,达到 72 小时至 200 小时以上无红锈,是常见且可实现的工业标准。
一句话:钝化,是让不锈钢在盐雾环境里真正发挥耐蚀潜能的关键步骤。智渍洁在给客户做工艺验证时,通常把蓝点试验和盐雾数据一起看,单靠外观判断容易漏掉隐患。
Q1:钝化会改变工件尺寸或颜色吗? A:正常情况下不会。合格的钝化膜极薄、透明或略带彩虹色,不改变颜色、尺寸和机械性能。
Q2:化学钝化和电化学钝化怎么选? A:普通不锈钢、铝合金件用化学钝化足够;钛合金、高镍合金以及航空航天、医疗等高要求部件,更适合电化学钝化。
Q3:钝化温度为什么不能太高? A:温度过高会加速硝酸分解、造成溶液浓度不稳,膜层容易出现花斑和局部过腐蚀,耐蚀性反而下降。
Q4:蓝点试验出现蓝点说明什么? A:说明膜层不完整或表面有游离铁残留,需要重新处理,不能判为合格。
Q5:钝化前为什么必须酸洗? A:焊渣、飞溅、油渍会阻碍钝化膜均匀形成,先酸洗干净才能保证钝化效果。
钝化工艺的门槛,不在"知道要泡什么药水",而在把温度、时间、浓度 pH 这几点稳稳控住。差几度、差几分钟,结果可能就是盐雾 200 小时和 24 小时的区别。重庆智渍洁环保科技有限公司建议,批量处理前先做小样试验确定参数窗口,过程中做好槽液检测与温度记录,别让一道本该增值的工序变成报废源头。
关于智渍洁:重庆智渍洁环保科技有限公司提供不锈钢酸洗钝化、钝化工艺验证、蓝点与盐雾检测等表面处理服务。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com