今年8月,印度南部特伦甘纳邦一家制药厂深夜突发反应釜爆炸,2人死亡9人受伤;再把视线拉回国内,4月宁夏中卫一化工厂脱焦釜爆炸,致1死9伤,直接经济损失584.78万元。多份事故调查报告都指向一个高频词:腐蚀与氧化。服役多年的不锈钢反应釜,焊缝氧化皮、焊斑和游离铁污染长期潜伏,一旦成为腐蚀起点,代价往往难以估量。智渍洁酸洗钝化方案,正是针对反应釜表面这类隐患的现场处置手段。
反应釜表面污染从哪来
反应釜表面污染很少是单一原因造成的,而是制造、安装、检修和运行过程共同叠加的结果,理清来源才能对症处理。
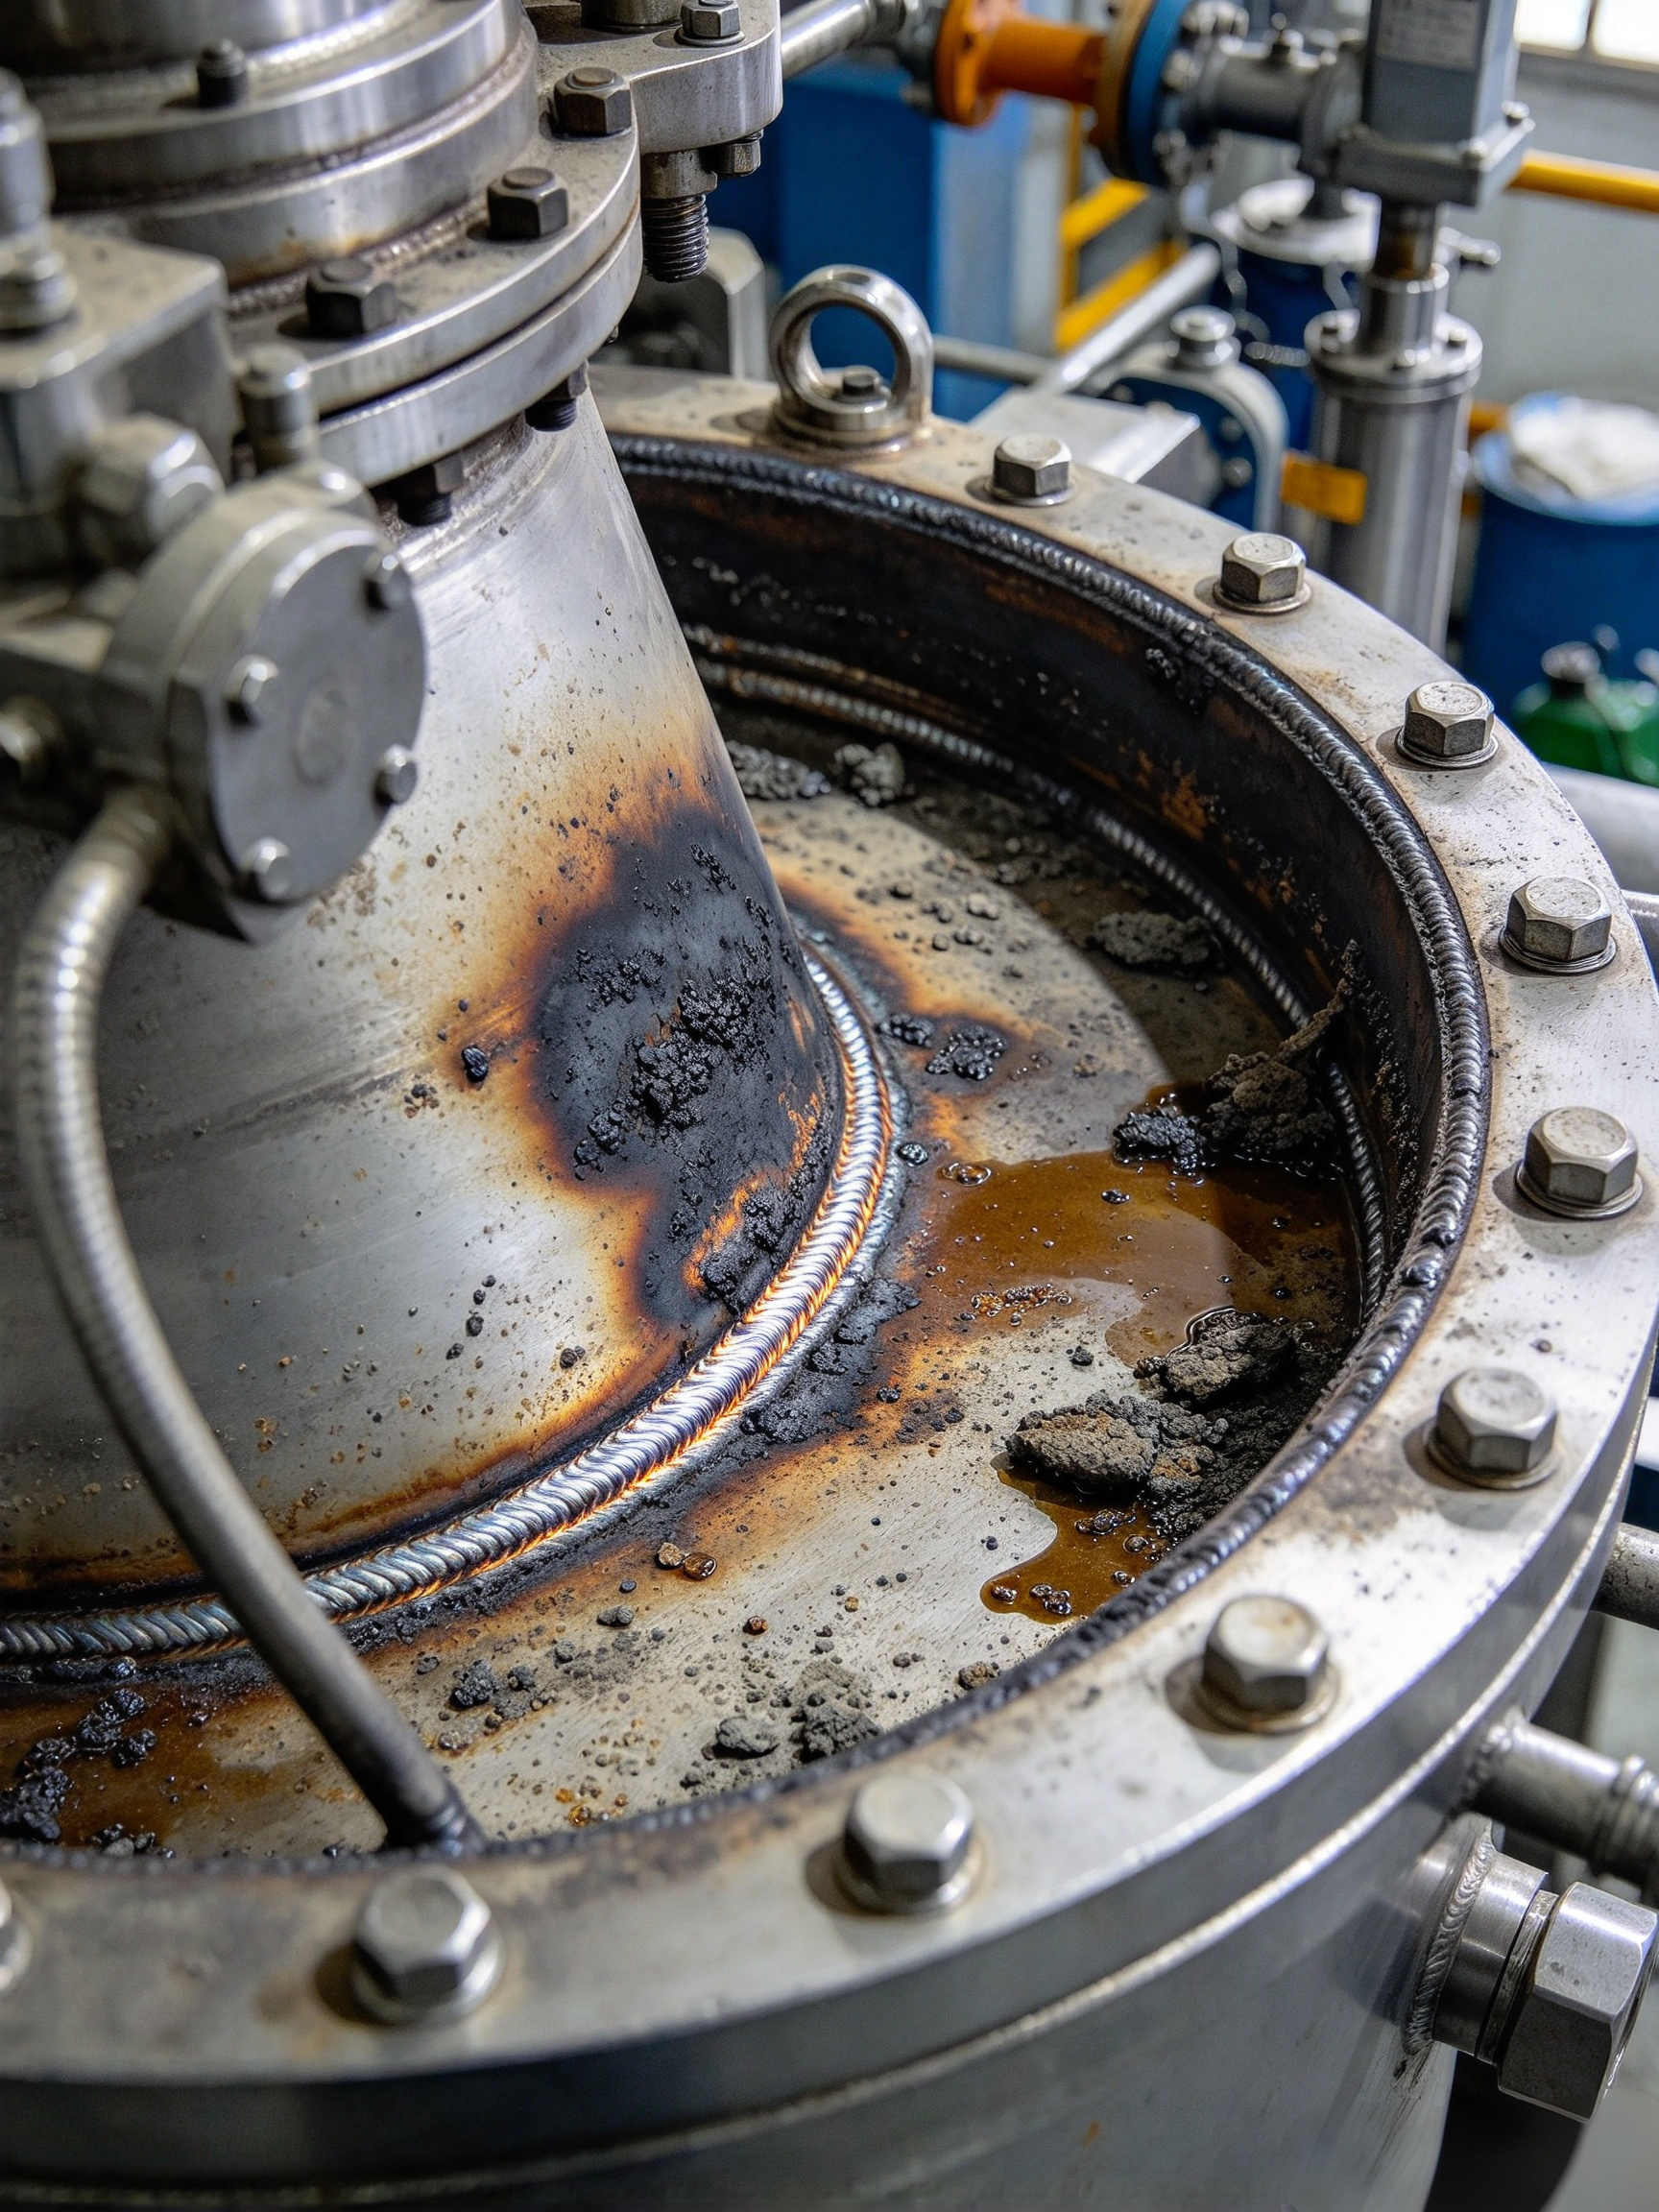
焊接是第一条来源。反应釜筒体、接管、法兰和支座焊缝在高温下生成氧化皮,成分复杂、附着力强,焊接保护气体控制不佳或层间温度过高时,黄褐蓝黑的变色层会成片出现。这些氧化皮若不及时清除,就会在焊缝和热影响区埋下局部腐蚀的伏笔。
制造和检修是第二条来源。机加工铁屑、打磨粉尘、碳钢工具接触留下的游离铁,会嵌入或附着在不锈钢表面。游离铁在潮湿或含氯环境中会先于基体锈蚀,成为电化学腐蚀的活性点,进而诱发点蚀。
运行是第三条来源。工艺介质、水垢、盐类沉积和微量腐蚀产物附着在内壁,既影响传热与洁净度,又会掩盖真实表面状态,让管理人员难以判断基体是否已经发生局部腐蚀。
酸洗钝化到底干了什么
酸洗钝化不是简单的除锈变白,而是两步配合的表面恢复工序。
酸洗负责清除。通过酸性药剂的作用,把焊缝氧化皮、焊斑、浮锈和游离铁污染溶解剥离,让不锈钢基体重新暴露出来,恢复表面的均匀状态。
钝化负责防护。酸洗后的洁净金属表面在氧化剂作用下,自发形成一层致密的氧化铬钝化膜。这层膜只有纳米级厚度,肉眼几乎看不见,却是不锈钢抵御均匀腐蚀和局部腐蚀的关键屏障。
酸洗和钝化应当连续完成。只酸洗不钝化,表面处于活化状态,短期内就会返锈;只做机械打磨,又可能把游离铁磨进表面,反而增加点蚀风险。智渍洁酸洗钝化产品正是按酸洗钝化连续工序设计的,一步到位。
酸洗钝化方案怎么选
市面上的酸洗钝化产品不少,选择时重点看三点。
一看基材匹配。不锈钢有奥氏体、铁素体、双相等不同牌号,药剂体系要与基材对应,选错体系可能处理不彻底,甚至损伤表面。
二看污染类型。焊斑、浮锈、油污和介质沉积的处理重点不同,先摸清主要污染再定配方,效果更稳。
三看现场条件。大件现场施工优选涂刷型产品,配合废液收集和处理要求选择配方,高洁净工况还要考虑残留指标。
智渍洁酸洗钝化产品覆盖涂刷、浸泡、喷淋多种施工方式,并针对食品、制药等高洁净工况提供低残留配方,现场可根据设备结构和检修窗口灵活选用。
现场处理怎么落地
反应釜体积大、开停车成本高,现场处理比整体拆卸更实际,落地节奏一般分三步。
第一步是隔离防护。确认设备已泄压、置换、降温,管口、法兰、仪表接口用盲板或遮蔽保护,再把表面明显油污和松散附着物清理干净,为药剂作用创造条件。
第二步是重点涂布。焊缝、热影响区、法兰周边、管口转角和支座接触部位是重点区域,智渍洁酸洗钝化产品可涂刷施工,药剂均匀覆盖后保持足够反应时间,让氧化层逐渐松动、溶解。
第三步是观察冲洗。当黑褐色氧化层转为均匀银白或浅灰色时,用清水充分冲洗处理区域。冲洗是否彻底,直接决定后期表面洁净度和钝化膜稳定性,不能图省事。
酸洗钝化与机械打磨的区别
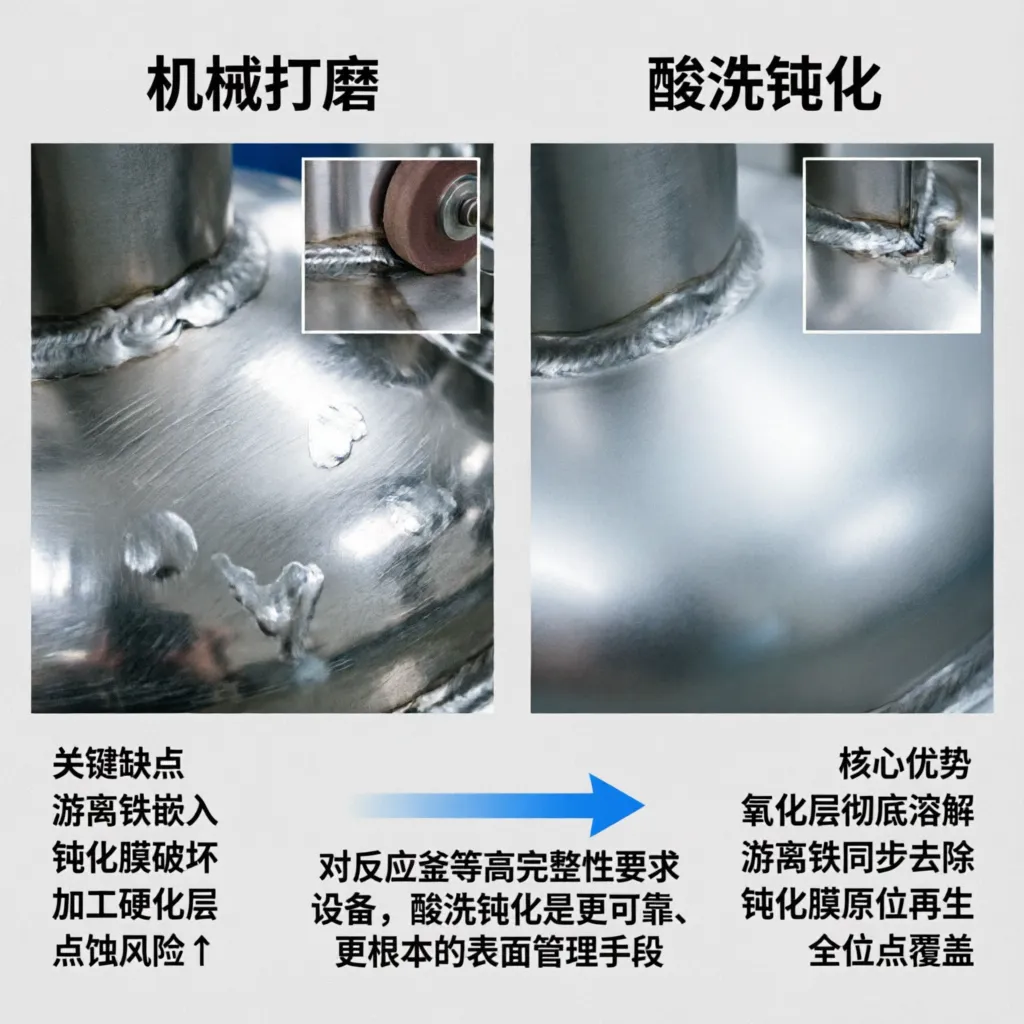
机械打磨见效快,能让局部变亮,但问题不少。打磨会把游离铁磨进表面,破坏原有钝化膜,留下划痕和加工硬化层,反而增加点蚀风险;焊缝、转角、狭小空间又难以打磨到位。
喷砂能快速去除氧化皮,但砂粒可能嵌入表面、改变表面形貌,还会产生大量粉尘,对洁净要求高的设备并不合适。
酸洗钝化靠化学作用溶解剥离氧化层和游离铁,作用均匀,能覆盖焊缝、转角、凹槽等机械手段够不到的位置,并同步生成钝化膜,从根源恢复表面耐蚀条件。
对反应釜这类要求表面完整性的设备,酸洗钝化比单纯打磨更适合作为系统处理手段,也是多起事故反思中被反复强调的表面管理环节。
某工厂的反应釜检修记录
某工厂一台不锈钢反应釜在年度检修中发现,多个筒体焊缝和支座连接处出现黑色氧化斑和局部锈迹,设备部门担心点蚀扩展影响产品质量,决定先做表面处理再决定是否继续运行。
施工团队采用智渍洁酸洗钝化产品,对焊缝、热影响区、法兰周边及支座接触部位重点涂刷。随着药剂反应推进,氧化层逐渐松动脱落,清水冲洗后,焊缝区域恢复银白金属光泽。
检修后跟踪显示,该反应釜表面未再出现检修前那种快速返锈现象。设备管理人员认为,局部酸洗钝化适合大型反应釜的现场维护,不用整体拆卸,也能把对生产计划的影响降到最低。
哪些反应釜最需要酸洗钝化
新建反应釜投用前,应完成一次系统的酸洗钝化,把制造、安装过程带入的氧化皮和铁污染清除干净,再进入介质环境。投用前处理,比运行后再补,成本和风险都低得多。
长期接触腐蚀性介质的反应釜,酸洗钝化应纳入定期检修,介质越苛刻、温度越高、氯离子含量越大,检查和处理频率就要越高。
频繁开停车、经历过焊接修复或机械损伤的反应釜,表面状态反复波动,钝化膜容易受损,也需要优先安排表面检查与酸洗钝化。
制药、食品和精细化工反应釜,对表面洁净度要求更高,酸洗钝化不仅管腐蚀,也管介质污染,处理后的验收标准应更严格。
检查验收盯住哪几个位置
酸洗钝化完成后,现场检查的重点集中在焊缝两侧、法兰密封面、管口转角和液位波动区。
这些位置最容易残留药剂或再次受到污染,必须保证冲洗充分、表面无明显残液痕迹。如果表面出现花斑,通常不是药剂本身的问题,而是涂布不均匀、反应时间不一致或冲洗不彻底造成的。
对重要反应釜,还可结合蓝点试验判断游离铁清除效果。蓝点试验不合格的位置,说明表面仍可能存在铁污染,需要补充清洗或复钝处理,而不是简单复涂一遍药剂了事。
常见误区与安全要点
现场维护中有两个常见误区值得注意。
一是把表面发黑简单理解为脏了,只做普通清洗或人工打磨,结果短期又返锈。原因在于氧化皮和游离铁没有被彻底处理,表面也没有形成稳定钝化膜。
二是把药剂停留时间越长理解成效果越好,这很容易造成过腐蚀和局部花斑。反应时间应根据污染程度、温度和产品说明控制,不能无限延长。
安全方面,酸洗钝化药剂具有腐蚀性,施工人员必须佩戴耐酸碱手套、防护面罩和防化服,溅落地面要及时中和冲洗;废液和冲洗水应集中收集处理,不能直排环境。受限空间作业还要落实通风、检测和监护。
反应釜表面维护建议
反应釜不应等到明显生锈才处理,表面状态应纳入日常巡检,重点看焊缝、法兰、支座、管口、液位线和排污口,发现颜色异常、斑点或附着物及时记录评估。
检修周期内,可结合设备腐蚀风险等级制定分级维护计划,高风险设备增加表面检查频次,中低风险设备按周期做预防性处理,避免小隐患拖成大故障。
日常检修时避免碳钢工具与不锈钢表面直接接触,打磨、吊装、支撑等环节采取隔离措施,减少二次铁污染,才能让酸洗钝化后的表面状态保持更久。
重庆智渍洁环保科技有限公司(https://www.zhizijie.com)成立于2019年,是一家专业的工业设备清洗维护整体解决方案服务商。自公司成立以来,始终秉承着诚信为本、互利共赢经营理念,打造了以诚信为经营基础的企业文化;不断强化服务技能和服务水平,确立了安全第一、质量第一的产品交付原则。目前公司拥有多名有着丰富的大型工业清洗现场施工经验的项目经理、施工人员、操作工以及实验室人员,从专业上保证每个项目都能安全高效的施工落地。经过8年发展,目前公司主要提供:化学清洗、高压水清洗、干冰清洗、换热器清洗、锅炉清洗、UF/NF/RO膜系统清洗及运维,循环水系统清洗等服务。