今年5月,山东淄博“2·26”闪爆事故调查报告公布:制氢装置压力管道高颈法兰腐蚀减薄、早已出现砂眼,企业仍组织带压密封堵漏,最终致3人伤亡。管道腐蚀从来不声不响,等到泄漏再处理往往已经晚了。不锈钢管道焊后内壁的黄斑、氧化皮和游离铁,正是不少管道腐蚀的起点。智渍洁酸洗钝化工艺,可对安装后的不锈钢管线实施现场循环处理。
管道污染为什么藏在暗处
不锈钢管道污染之所以隐蔽,是因为相当一部分问题发生在内壁,肉眼难以直接观察。
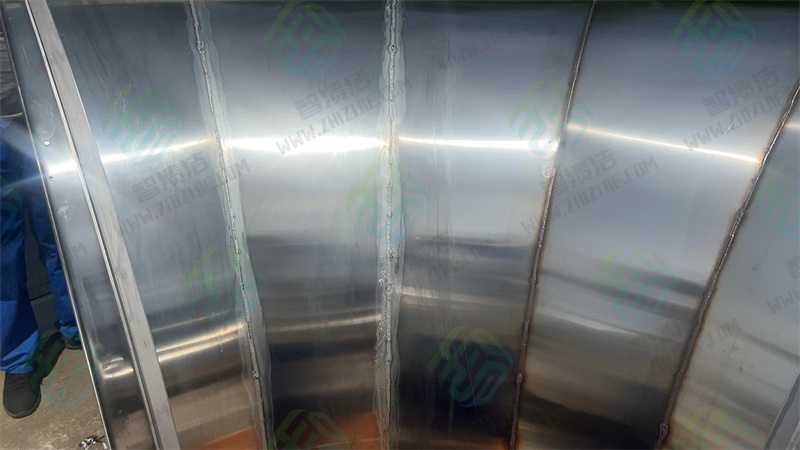
焊接是主要来源。焊口、弯头、三通和变径位置在高温下生成氧化皮,内壁还会残留焊渣和飞溅,这些附着物附着力强,常规冲洗根本冲不掉。
切割和坡口加工是另一来源。铁屑、毛刺和金属粉尘可能残留在内壁,游离铁受潮后先锈,再污染周边不锈钢表面。
安装环节同样会引入污染。碳钢支架、钢丝绳、吊具与不锈钢管道直接接触,会造成异种金属交叉污染;临时地线接触点、打磨痕迹和划伤也会破坏表面均匀性。初期只是轻微黄斑,长期运行却会加速局部锈蚀。
焊口氧化皮如何成为腐蚀起点
焊口氧化皮不是单纯的外观问题,而是实打实的腐蚀起点。
焊接高温改变了焊缝及热影响区表面组织,氧化皮成分疏松多孔,容易吸附水分、氯离子和腐蚀性介质,形成闭塞环境。氯离子在缝隙内富集浓缩,就会诱发点蚀和缝隙腐蚀。
游离铁的存在会放大这一过程。游离铁与不锈钢基体之间存在电位差,形成微电池,在潮湿环境中加速基体腐蚀。行业内多个失效分析案例都显示,管线穿孔往往从弯头底部、支架接触处和焊口附近开始。
管道投入使用前清除氧化皮、焊斑和游离铁,恢复表面均匀钝化状态,比事后堵漏修补要可靠得多。
循环酸洗钝化怎么操作
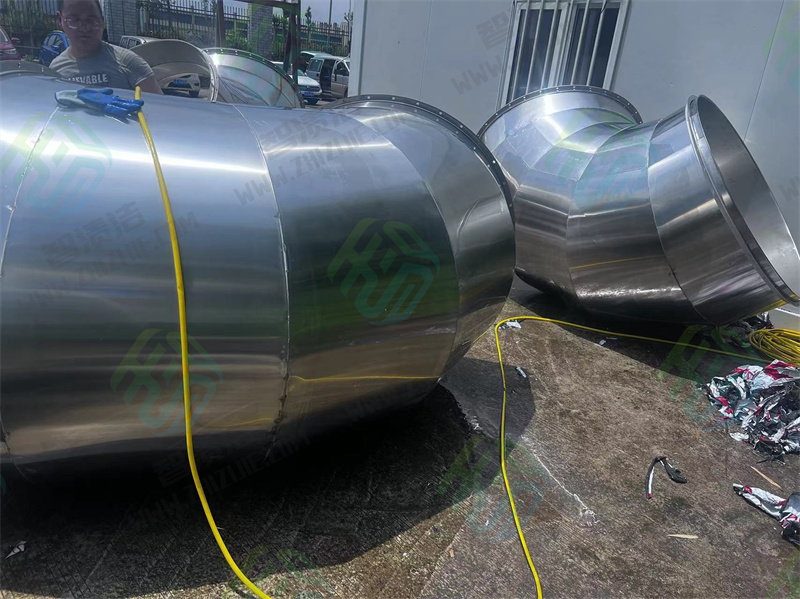
已安装管线一般用循环法处理:通过临时泵、储罐和连接软管形成闭合回路,让药剂均匀流经焊缝密集区域。
施工前先分段规划。按管线编号标记焊斑、划伤、支架压痕和疑似铁污染位置,确定循环范围和重点观察点,避免漏段或重复污染。
再调配药剂循环。智渍洁酸洗钝化产品可根据管线长度、管径和污染程度调整药剂浓度与循环时间,弯头、三通、法兰和阀门附近要重点观察,必要时增加分段循环或局部补涂。
处理完成后用清水充分冲洗内壁,直到出水清澈、无明显酸性残留。对纯水、制药和食品级管路,冲洗水的电导率、浊度和残留情况还应作为验收依据。
处理温度同样影响效果。冬期施工或管线温度偏低时,反应速度变慢,循环时间要相应延长;药剂浓度应按污染程度调整,先在局部试涂确认效果,再扩大施工范围,避免浓度过高造成过腐蚀或浓度不足处理不彻底。
管道酸洗钝化的三种方式
已安装的整条管线、单根管段和局部焊口,处理方式并不一样,一般有三种。
循环法是主流。通过临时泵、储罐和连接软管把药剂在管线内循环流动,适合已安装的长管线,处理均匀,能覆盖弯头、三通和阀门附近,循环时间和药剂浓度可以按管线状态调整。
浸泡法适合可拆卸的管段、管件和短管,把管件整体浸入药液,反应充分,处理效果好,也方便控制反应时间和冲洗。
喷淋法适合大直径管线或局部区域,药剂通过喷头覆盖表面,操作灵活,但要注意覆盖均匀和废液收集,避免药剂长时间残留在同一位置。
施工时可根据管径、长度和污染程度组合使用,主体循环加局部补涂是常见组合,智渍洁酸洗钝化产品可灵活匹配这些方式。
某公司管道项目的收尾整改
某公司新建不锈钢管线在安装结束后发现多个焊口存在明显氧化斑,部分支架接触位置出现锈色痕迹,项目部担心影响验收,也担心后期运行中发生局部腐蚀。
施工人员使用智渍洁酸洗钝化产品,对焊缝、法兰面附近、支架接触区以及临时地线接触点逐段涂刷,配合局部循环处理。经过反应、冲洗和复查,管线表面色差明显改善,焊缝区域恢复银白金属质感。
项目负责人表示,这种现场局部处理比整体喷砂或拆卸处理更灵活,特别适合已安装管线的收尾整改。处理后的管线在验收中,表面状态得到了更一致的评价。
纯水管线与工艺管线的差异化处理
不同介质的管线,处理要求并不一样。
纯水、制药和食品管线对内壁洁净度要求最高,重点是清除氧化皮、游离铁和安装污染,防止影响介质质量,处理后还要用洁净水反复冲洗。
化工工艺管线更关注耐蚀性恢复,焊缝、法兰、支架接触区是处理重点,处理后应结合介质腐蚀性和运行温度评估表面状态。
已经保温的管线,处理范围主要集中在保温层开口、补焊口和支架附近;小口径仪表管、伴热管连接点多,表面更容易受到焊接和安装污染,同样不能忽视。
哪些管线应优先安排酸洗钝化
纯水、制药、食品和饮料管线,内壁洁净度直接决定介质质量,应优先安排,表面残留会影响色度、浊度和微生物指标。
含氯介质、潮湿环境或室外敷设的管线,腐蚀风险高,焊口和支架附近应定期检查并处理,游离铁污染要尽早清除。
新建、改造和检修后的管线,安装过程带入污染最多,应在投入运行前完成酸洗钝化,避免带病投运。
高风险工艺管线,比如压力较高、介质易燃或有毒,表面状态应从严管理,酸洗钝化结果应纳入验收记录,并与压力管道定期检验配合。
验收时盯住哪些细节
管道酸洗钝化完成后,先看外观:内壁应均匀银白,无明显氧化皮、焊渣、锈斑和药剂残留。
再看洁净度:纯水、制药和食品级管路表面残留会直接影响介质质量,冲洗水指标应达标,不能有死角积液。
对关键管线,可用内窥镜检查弯头、三通和阀门前后区域,这些位置容易积聚污物,也是后期最易发生腐蚀的部位。验收不应只停留在外壁目视。
验收记录应与处理方案一并归档,包含管线编号、处理方式、药剂用量、反应时间和冲洗情况,作为设备档案的一部分,方便后续跟踪表面状态变化。
常见问题与对策
现场处理最常见的问题是表面花斑,通常由涂布不均匀、反应时间不一致或冲洗不充分引起,规范施工、分段验收即可避免。
另一个问题是处理后短期返锈,往往说明表面仍有游离铁残留,或者现场存在碳钢粉尘、潮湿雾气和氯离子,需要先查明原因再安排处理,而不是简单重复涂一遍药剂。
还有现场把药剂涂到法兰密封面、螺栓和仪表元件上,造成不必要的损伤或清洁负担,施工前做好遮蔽保护,比事后补救更有效。
记录每次处理的管线编号、药剂用量、反应时间和冲洗情况,能帮助复盘问题、优化下一次施工。
管道日常防腐蚀建议
管线投入运行后,应定期检查支架接触处、法兰连接处、弯头底部和排污点,这些位置容易积液、积盐或受外部污染,是腐蚀高发区。
发现局部锈迹时,先判断是表面污染还是基体腐蚀。表面污染可安排局部酸洗钝化;如果已经出现明显坑蚀,则需要评估壁厚和运行风险,必要时更换管段。
检修期间避免碳钢工具、脚手架、吊具和临时支撑直接接触不锈钢管线,条件允许时使用不锈钢垫板或橡胶隔离垫,从源头减少二次铁污染。
重庆智渍洁环保科技有限公司(https://www.zhizijie.com)成立于2019年,是一家专业的工业设备清洗维护整体解决方案服务商。自公司成立以来,始终秉承着诚信为本、互利共赢经营理念,打造了以诚信为经营基础的企业文化;不断强化服务技能和服务水平,确立了安全第一、质量第一的产品交付原则。目前公司拥有多名有着丰富的大型工业清洗现场施工经验的项目经理、施工人员、操作工以及实验室人员,从专业上保证每个项目都能安全高效的施工落地。经过8年发展,目前公司主要提供:化学清洗、高压水清洗、干冰清洗、换热器清洗、锅炉清洗、UF/NF/RO膜系统清洗及运维,循环水系统清洗等服务。