咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
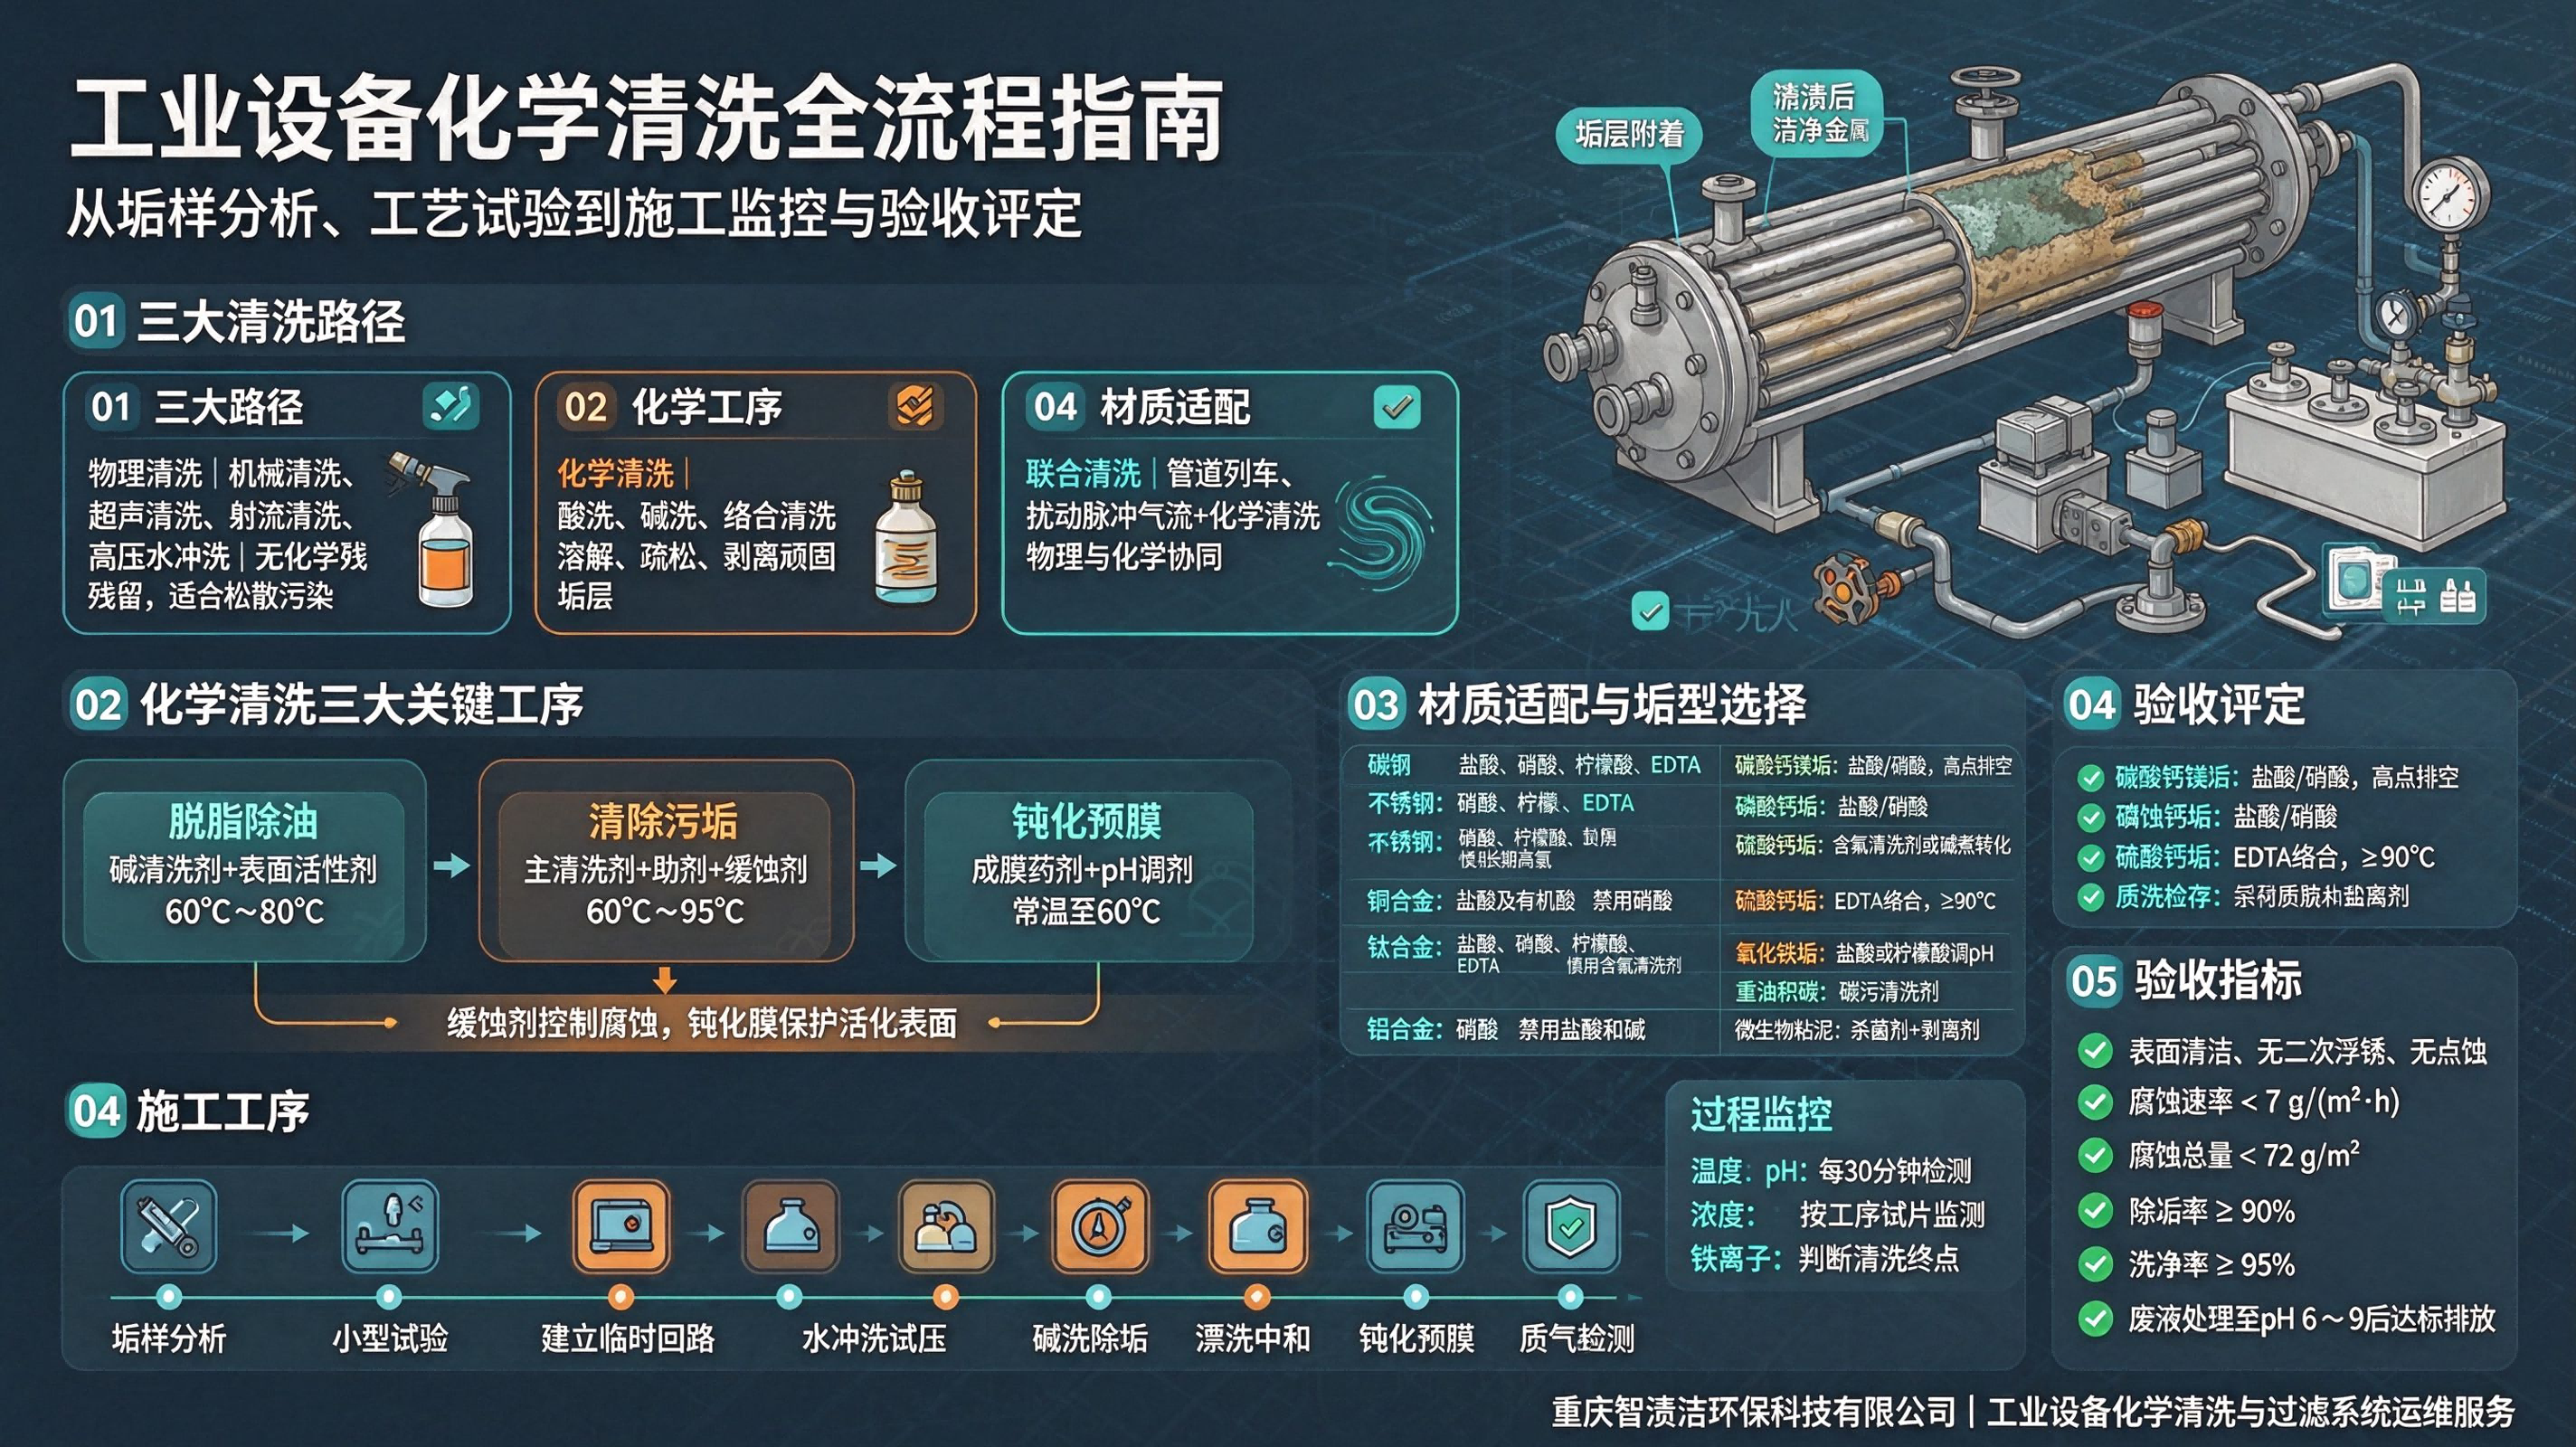
工业设备清洗按原理可划分为三类:
|
类别 |
定义 |
典型方法 |
|
物理清洗 |
依靠物理机械力或能量形式清除污垢 |
机械清洗、超声清洗、射流清洗、高压水冲洗、高压蒸汽 |
|
化学清洗 |
借助化学药剂使沉积物溶解、疏松、脱落或剥离 |
酸洗、碱洗、络合清洗等 |
|
联合清洗 |
物理与化学手段协同 |
管道列车清洗、扰动脉冲气流+化学清洗 |
原理提示:物理清洗的优势在于无化学残留,但对化学垢、生物粘泥等结合牢固的污染层力不从心;化学清洗通过化学反应改变垢层结构,可触及机械方法难以到达的内表面,代价是必须做好缓蚀、钝化与废液处置。
主清洗剂的选择逻辑:为避免清洗剂对设备造成均匀腐蚀、应力腐蚀及氢脆,通常选用有机酸、络合剂及复合配方等相对温和的体系,并投加缓蚀剂。为提升清洗效果,还会加入渗透剂、表面活性剂、剥离剂等助剂。
专业知识——氢脆从何而来:酸洗过程中,金属表面析出的氢原子可能渗入基体内部,在应力作用下诱发脆性开裂。这就是为什么高强钢、焊接构件对酸洗工艺格外敏感,也是缓蚀剂与清洗时长必须严格控制的原因。
按清洗方式:浸泡法、喷淋法、泡沫法、循环法。 按清洗对象:单台设备清洗、全系统清洗。 按是否停车:不停车清洗、停车清洗。 按清洗剂类型:碱清洗、酸清洗、络合剂清洗、聚电解质清洗、表面活性剂清洗、有机溶剂清洗。
|
类别 |
代表药剂 |
|
强酸 |
高氯酸、氢碘酸、硫酸、氢溴酸、盐酸、硝酸、碘酸 |
|
中强酸 |
草酸(乙二酸)、亚硫酸、磷酸、丙酮酸、亚硝酸 |
|
弱酸 |
柠檬酸、氢氟酸、苹果酸、葡萄糖酸、甲酸、乳酸 |
|
设备材质 |
适用清洗剂 |
禁用/慎用 |
|
碳钢 |
盐酸、硝酸、柠檬酸、EDTA 等 |
— |
|
不锈钢 |
硝酸、柠檬酸、EDTA 等 |
长期高氯环境 |
|
铜及铜合金 |
盐酸及有机酸 |
不可用硝酸 |
|
钛及钛合金 |
盐酸、硝酸、柠檬酸、EDTA |
不可用含氟清洗剂 |
|
铝及铝合金 |
硝酸 |
不可用盐酸和碱 |
|
垢型 |
成因/特征 |
推荐药剂与工艺 |
|
碳酸钙(镁)垢 |
生水加热生成,易溶 |
盐酸、硝酸;反应放出 CO₂,需高点排空 |
|
磷酸钙垢 |
循环水中磷与钙结合 |
盐酸、硝酸清洗 |
|
硅酸钙垢 |
难溶垢 |
含氟清洗剂(盐酸+氢氟酸或盐酸+氟化钠);或碱煮转化后 95℃以上盐酸清洗 |
|
硫酸钙垢 |
难溶 |
EDTA 络合清洗,温度不低于 90℃,需调 pH |
|
氧化铁垢 |
金属腐蚀产物 |
盐酸;或柠檬酸升温并调 pH |
|
积碳、重油 |
有机沉积物 |
碳污清洗剂 |
|
微生物粘泥 |
生物膜 |
杀菌剂 + 剥离剂,如次氯酸钠、十二烷基二甲基苄基氯化铵 |
参考反应式:CaCO₃ + 2HCl → CaCl₂ + H₂O + CO₂↑;CaCO₃ + 2HNO₃ → Ca(NO₃)₂ + H₂O + CO₂↑。清洗碳酸盐垢时会有大量气体逸出,必须设置高点排空,防止气阻。
生产车间管道多采用循环清洗,适用于车间工艺管道、氧气管道、蒸汽管道、氮气系统等,材质涵盖碳钢管与不锈钢管。
长距离管道不宜采用循环清洗时,可采用"管道列车"方式,以物理与化学药剂协同推进。
该工艺针对大管径管道内壁(尤其是上半部)清洗难题,系统组成包括:
主要用于大型储罐。喷淋清洗本质上是化学循环清洗的一种:将清洗液均匀喷洒于设备顶端,在重力作用下沿罐壁下流至底部,与内表面锈垢充分接触,通过化学及电化学反应或溶解作用使垢物脱落。
垢样分析 → 确定清洗方式 → 确定酸液体系 → 酸液小型试验(确定组分、浓度、时间、温度)→ 现场详查、划分清洗单元 → 人、料、机配位 → 建立临时清洗回路 → 清洗施工。
水冲洗及系统试压 → 碱洗脱脂 → 水冲洗 → 酸洗 → 水冲洗 → 漂洗 → 中和钝化 → 清洗后处理 → 质量检测 → 系统恢复 → 充氮干燥封存。
|
工序 |
药剂与参数 |
合格判据 |
|
水冲洗及试压 |
出水澄清无杂物;1.2 MPa 耐压试验 |
无泄漏 |
|
脱脂 |
碱液 0.5%~1.5%,50℃~80℃,6~8h |
— |
|
碱后水冲洗 |
除盐水冲洗 |
出水 pH ≤ 9,透明无油状物 |
|
酸洗 |
有机酸(柠檬酸 2.0%~4.5%),60℃~90℃,8~10h(不超 12h) |
除垢达标 |
|
废酸处理 |
碱中和至 pH 6~9 后排放 |
达标排放 |
|
酸后水冲洗 |
— |
pH 4.0~4.5,全铁 < 50 mg/L |
|
漂洗 |
柠檬酸 0.5%~1.0%,pH 约 3.5,50℃~80℃,1.5~2h |
— |
|
钝化 |
pH 10~11 时加钝化液 1.5%~2%,50℃~60℃,6~8h |
形成完整钝化膜 |
|
封存 |
氮气顶出钝化液,0.1~0.3 MPa 氮气封存 |
— |
酸洗(除垢)是整个化学清洗最关键的环节,除垢效果直接决定成败。除垢清洗剂组成需根据设备状况、积垢性质与工艺参数确定,通常在污垢成分分析基础上先做"清洗工艺小型试验",据此选择酸洗液体系、浓度与温度。主成分多为无机酸(盐酸)或有机酸(柠檬酸)。
钝化的作用是:设备经酸洗后表面处于活化状态,极易氧化腐蚀,需通过钝化造膜加以保护。常用药品包括联氨、亚硝酸钠、重铬酸钾、三乙醇胺、三聚磷酸钠、磷酸钠等,配方不同可在 60℃~85℃ 下处理 6~8h。
编制方案时需明确:清洗方式、单个清洗循环单元划分、清洗液注入点/回液点/放空点/排液点,以及蒸汽、氮气、水、电接入位置。应保证设备与管道不留死区,各管道截面积或流速相近;并计算清洗流速、浓度、时间等施工参数,确定主体酸种类、浓度、温度、缓蚀剂型号与浓度及施工工艺。
酸洗液、碱洗液、钝化液均须经严格处理,达到《污水综合排放标准》(GB 8978-1996)后方可排放,严禁随意排放造成环境污染。
|
控制项目 |
最高允许排放浓度 |
|
pH 值 |
6~9 |
|
悬浮物 |
500 mg/L |
|
COD |
低于 3000 mg/L |
|
氨、氮 |
低于 200 mg/L |
分类处理措施:
原理提示:流速过低溶质扩散慢、剥落物易再沉积;流速过高则加剧对金属表面的冲刷腐蚀。0.2~0.5 m/s 的区间是效果与设备安全之间的经验平衡。
通用设备:
炼油企业:常压系统、汽提塔、闪蒸塔、加热炉、制氮装置、反应器、管道、贮油罐等。 化工行业:反应釜、压缩机、加热器、蒸发器、冷凝器等反应设备;吸收塔、反应塔、再生塔、合成塔、汽提塔、冷却塔、碳化塔等塔器。
Q1:酸洗时间为什么不宜超过 12 小时? A:超时浸泡不仅不能显著提升除垢效果,反而会加剧均匀腐蚀与氢脆风险,并可能导致过洗。
Q2:不锈钢设备能不能用盐酸清洗? A:一般不建议长期使用,盐酸中的氯离子易诱发点蚀与应力腐蚀。不锈钢更适宜硝酸、柠檬酸或 EDTA 体系。
Q3:为什么钝化后要用氮气封存? A:钝化膜在潮湿空气中仍可能受潮腐蚀,氮气封存可隔绝氧与水分,维持钝化状态至投运。
Q4:清除硅垢为什么要高点排空? A:碳酸盐垢与酸反应释放大量 CO₂,气体聚集在管道高点会形成气阻,使清洗液无法接触顶部表面。
Q5:如何判断清洗终点? A:结合铁离子浓度(二价/三价)变化、酸液浓度趋于稳定、腐蚀试片数据以及目视检查综合判定。
工业设备化学清洗是一项系统性工程,从垢样分析、工艺试验到施工监控与验收评定,任何环节的疏漏都可能影响最终效果。智渍洁建议在方案阶段就把材质适配、缓蚀钝化、废液处置与验收指标一次性明确,并通过小型试验锁定参数,减少现场试错成本。只有把"清洗效果"与"设备安全"同时纳入管控,才能真正实现长周期稳定运行。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com