咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
把一块零下 78℃ 的固态二氧化碳投向污层,它不会融化,而是直接升华为气体,体积在瞬间膨胀数百倍。这一过程同时完成三件事:吸走热量、撑开缝隙、推动颗粒。干冰清洗之所以能实现非接触、无水、无二次废物的剥离,关键就在于这三件事的先后顺序与协同方式。
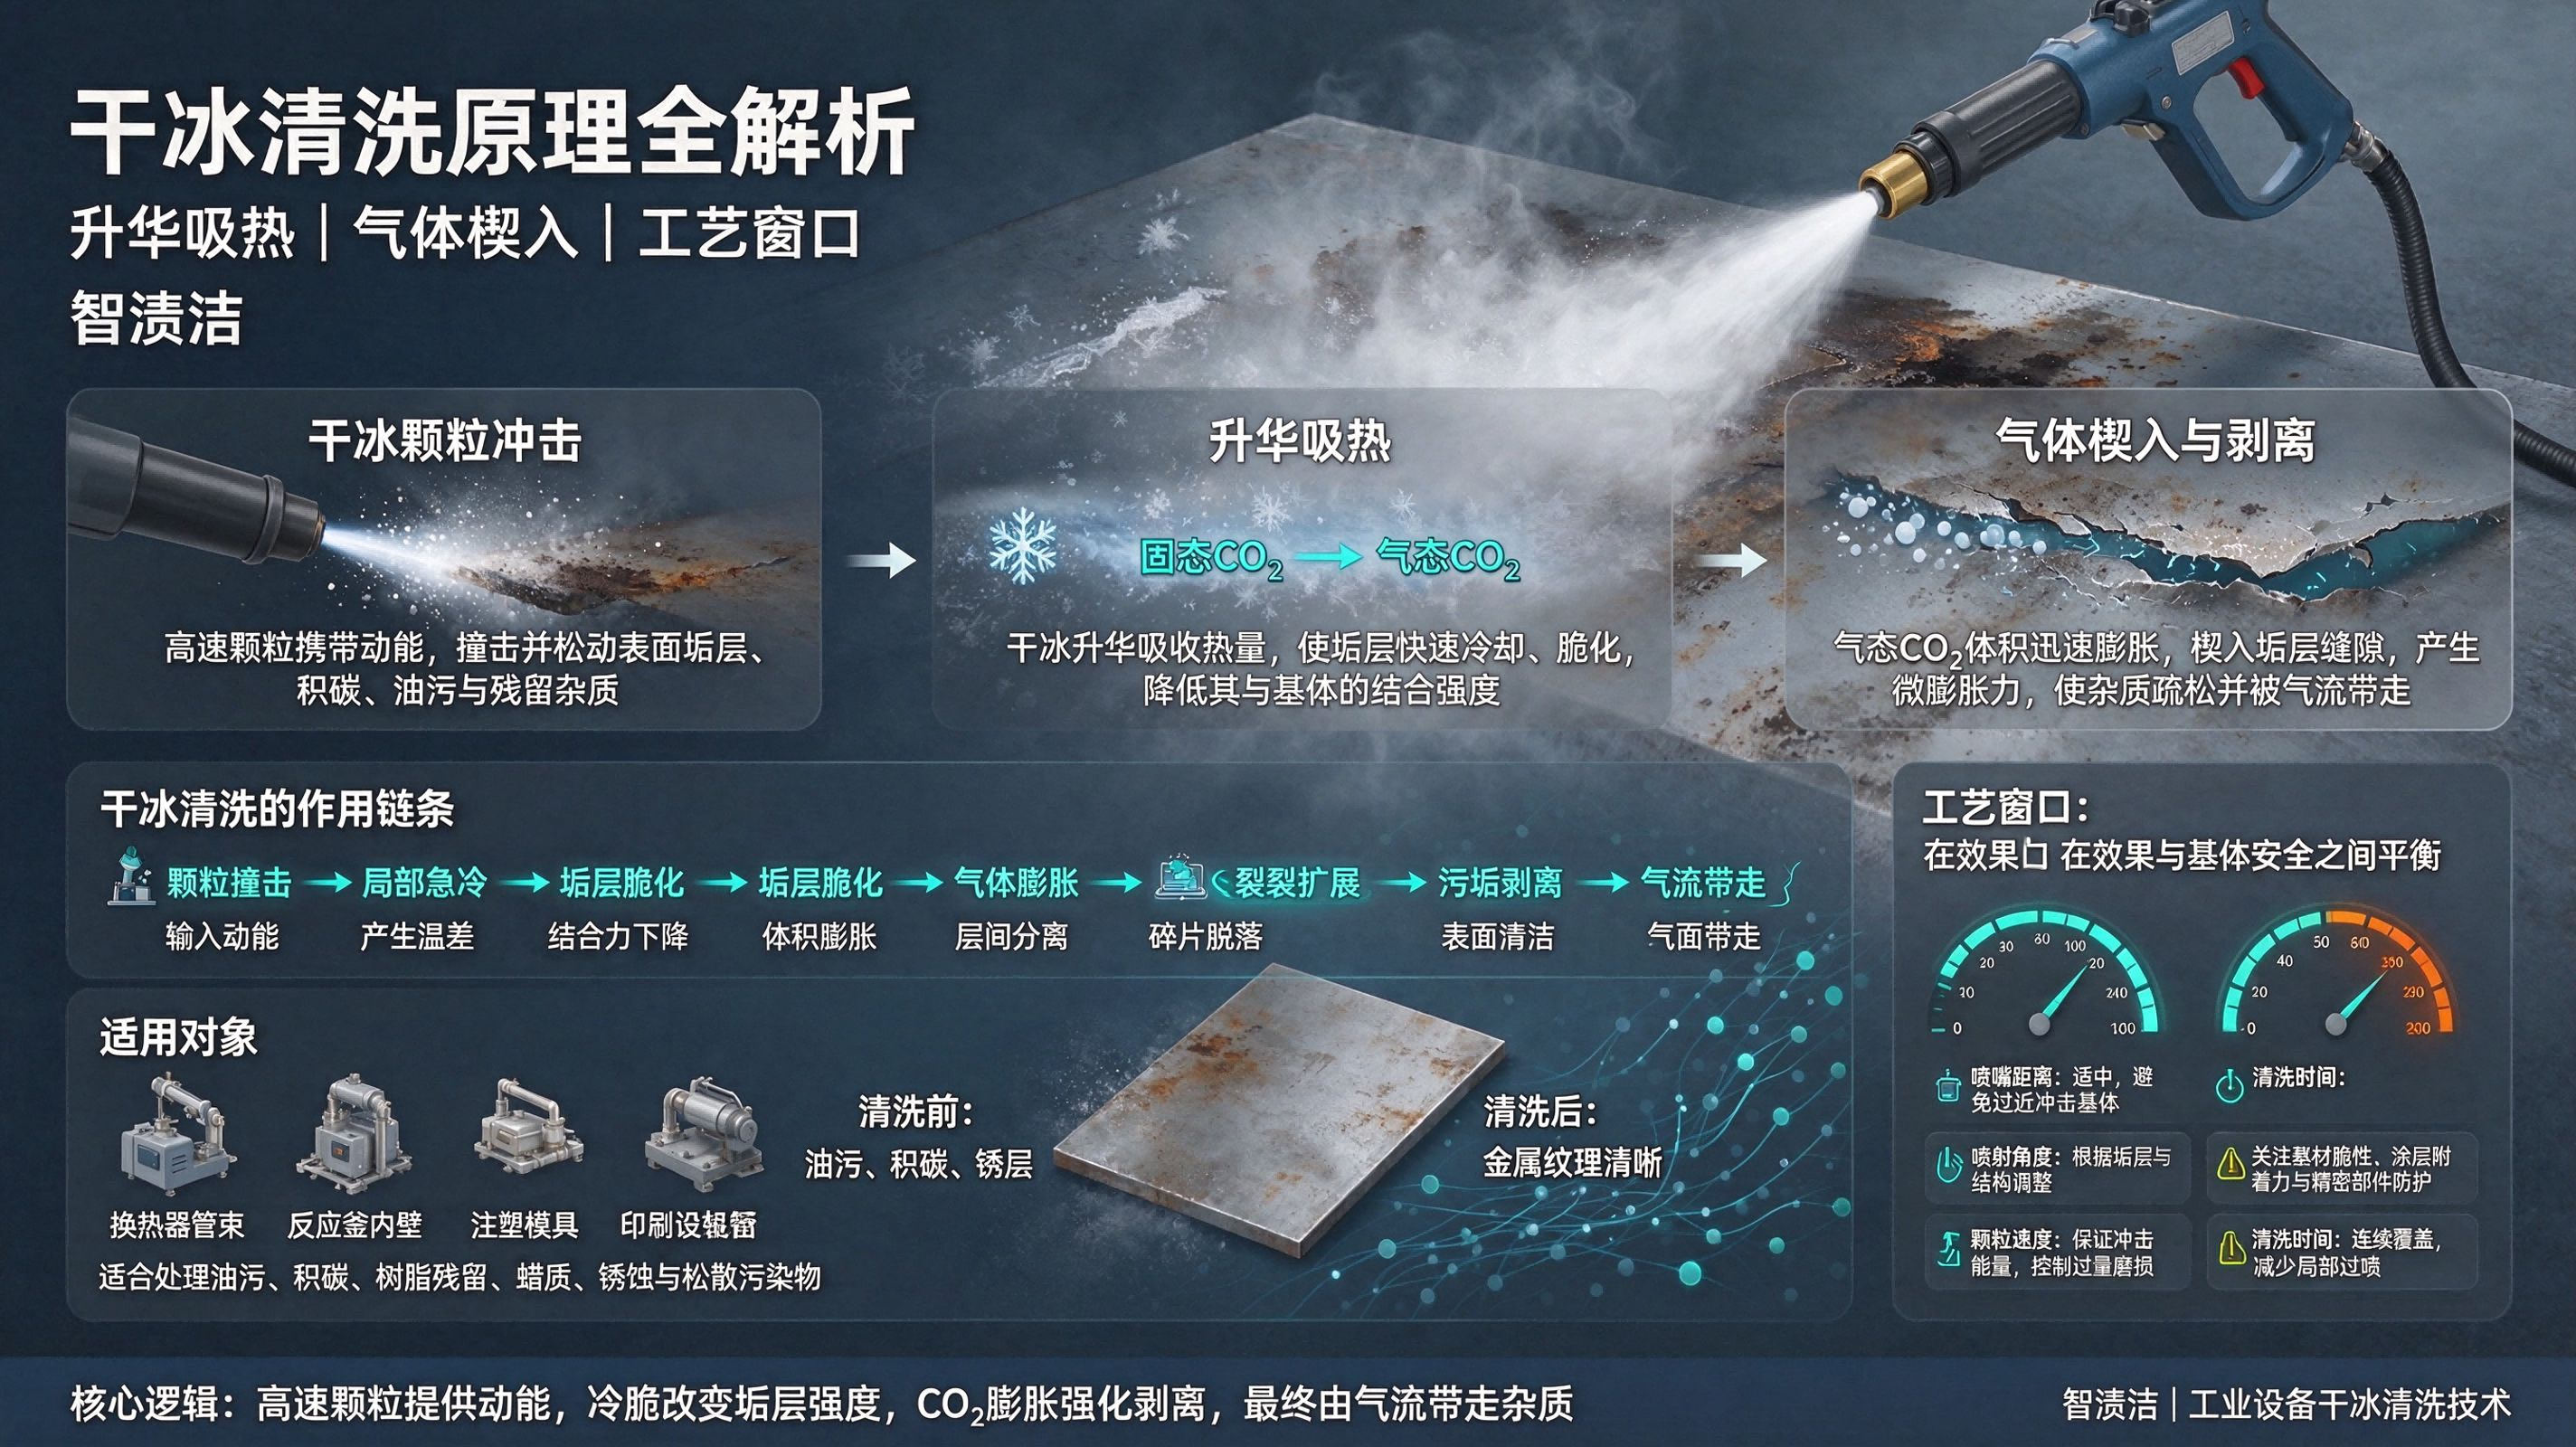
常压下固态二氧化碳不经过液态,直接由固相转为气相,这一过程称为升华。升华需要吸收热量,单位质量吸收的热量称为升华潜热,约为每千克 570~600 千焦,高于同质量水汽化所需的热量。
干冰温度维持在零下 78℃ 附近,直到全部升华完毕后,温度才随气相一同回升。这一恒温特性十分关键:干冰在与污层接触的短暂时间内,能以固定温差持续吸热,而不像冷风或冷水那样初始温差大、随后迅速衰减。
热量被抽走后,污层表面温度骤降,材料力学性质随之改变:
一公斤固态二氧化碳体积不足一升,完全升华后在常温常压下约为半立方米,膨胀倍数在 800 倍上下。膨胀发生在污层表面与缝隙内部,气体向外挤压,形成一股由内向外的气流,把已经脆化的碎片从基材表面顶开。
膨胀还有第二个作用——加速颗粒。喷射气流携带干冰颗粒撞击表面,颗粒碰撞后升华,在接触点形成高压薄层,该薄层像楔子一样插入污层与基材之间。业内将这一效应称为气体楔入(gas wedging)。它解释了为什么干冰喷射剥离薄层污垢的效率远高于单纯喷砂:砂粒只能依靠撞击,干冰则同时依靠相变产气。
热应力是材料因温度变化而收缩或膨胀受到约束时产生的内部应力,其量级与材料的弹性模量 E、线膨胀系数 α 和温差 ΔT 三者成正比(可近似理解为 σ ∝ E·α·ΔT)。
线膨胀系数描述温度每变化 1℃ 时材料长度的相对变化:金属通常在百万分之十几(10⁻⁶/℃)量级,聚合物可达百万分之六十至一百。干冰冲击使表面温度在毫秒级时间内下降一百多度,污层与基材的膨胀系数不同,收缩量就不同,界面处由此产生剪切应力。当应力超过污层的粘附强度或自身断裂强度,污层便开裂、起皮、剥离。
热冲击强弱取决于三个条件:
|
条件 |
决定因素 |
可调性 |
|
温差 |
干冰温度与表面温度之差 |
由材料决定 |
|
降温速率 |
喷射量与停留时间 |
工艺可调 |
|
系数差 |
污层与基材的固有属性 |
不可改变 |
因此,干冰清洗对"脆性污层附着在韧性基材上"的组合特别有效;对"韧性污层附着在脆性基材上"则要谨慎——开裂的可能是基材本身。
干冰颗粒由挤压成型的块料破碎而成,粒径多在 1~3 毫米,出枪速度可达音速量级。颗粒动能与质量成正比、与速度的平方成正比(Eₖ = ½mv²)。速度翻倍,动能变为四倍——这是提高喷射压力往往比增大颗粒粒径更有效的原因。
入射角决定动能如何分配:
工程上,处理模具脱模剂残留多用小角度;处理焊缝与铸件表面的烧结垢则采用较大角度。
颗粒形状同样有影响。挤压破碎的颗粒边缘不规则,撞击时接触面积小、局部压强大,剥离效率高于同粒径球形颗粒;但棱角对软质基材的损伤也更明显。处理铝合金、铜合金等低硬度表面时,颗粒越不规则,表面粗糙化风险越高。
颗粒碰撞后升华,不留固体残渣——这是干冰区别于所有磨料喷射之处。它省去了磨料回收与处置环节,也避免了磨料嵌入基材表面的风险;代价是清洗能力受颗粒供应速度限制,长时间连续作业需配套保温料仓与输送结构。
干冰喷射的可调量主要有三个:喷射压力、颗粒流量、喷射距离与角度。三者并不独立:
窗口边界通常由三件事划出:污层是否呈整片剥离而非逐点磨除;基材是否出现颜色变化或失光;处理后表面是否迅速返潮。三者任一出现,说明参数越界。
环境湿度是常被忽略的第四个量。湿度高时,基材表面温度低于露点,处理瞬间即结露,干冰冷量被水膜吸走,热冲击减弱,冷凝水与污层混成泥状,反而更难清除。同样的参数在干燥季节有效、潮湿季节失效,差别就在这里。智渍洁在制定干冰清洗方案时,会把现场温湿度纳入工艺卡,而不是只设定压力与距离。
干冰清洗对下列基材存在明确限制:
|
基材/部位 |
限制原因 |
|
玻璃、陶瓷、石材薄板、脆性涂层 |
断裂韧性低,骤冷下自身开裂 |
|
精密光学件、镜面 |
颗粒撞击留下微观麻点,影响成像或反光 |
|
橡胶密封件、软管 |
低温硬化、弹性丧失,反复冲击产生微裂纹 |
|
电子元件、带电部位 |
颗粒与凝结水可致短路,低温使焊点承受热应力 |
|
薄壁件、精密配合面 |
热冲击尺寸变化在冷却期与回温期反复,配合精度漂移 |
这些限制的共同根源是热冲击的选择性不足——它无法只作用于污层而不作用于基材。凡是基材断裂强度低于污层粘附强度的场合,干冰就不是合适的工具。
干冰升华产生的气体比空气重,会在地面、地坑、设备底部与罐内积聚,将空气挤出。二氧化碳本身无毒,但浓度升高会取代氧气造成窒息风险,同时刺激呼吸中枢,高浓度下引起头痛、心悸。
职业接触限值按时间加权平均浓度(TWA)控制,即八小时工作班的平均浓度,通常约为每立方米 9000 毫克;短时间接触上限另有规定。判断现场是否安全不能靠气味——二氧化碳在危险浓度下也无明显气味,必须使用仪器检测。
通风设计应针对"气体比空气重"的特性:送风口布置在上部,排风口布置在低位,形成自上而下的置换气流,而非上部循环。地坑、地沟、罐体内作业须先检测后进入,作业中持续通风与监测,这是受限空间的通用要求。
干冰喷射的四种作用存在先后顺序:首先是吸热,表面温度下降;随后相变产气,气体楔入并撑开界面;同时颗粒动能完成撞击;最后脆化碎片被气流带走。任一环被打断,整体效率都会下降。
对应的判断方法:
|
现象 |
原因判断 |
|
剥离呈片状、边缘整齐 |
热冲击起主导作用 |
|
剥离呈粉状、表面出现麻点 |
动能占比过高、冷量不足 |
|
污层软化发黏而不剥离 |
温降不足,或喷射距离过远 |
|
处理后表面结露返潮 |
流量过大,或环境湿度偏高 |
干冰清洗的边界,归根到底落在两个数上:污层与基材的膨胀系数差,以及基材能承受的温差。前者决定它能不能剥开,后者决定它敢不敢用。把这两个数先弄清楚,再谈压力与角度,才不至于把一台有效的工具用在它必然失效的场合。
Q1:干冰清洗为什么不会产生二次废物? A:干冰颗粒碰撞后直接升华为 CO₂ 气体,仅污层被剥离并集中收集,省去了磨料回收与处置环节。
Q2:提高喷射压力一定能提升清洗效果吗? A:不一定。压力过高会使颗粒在管内提前升华,到达表面时固态质量不足,动能反而下降。
Q3:干冰清洗能用于铝合金模具吗? A:可以,但需控制颗粒形状与入射角。棱角颗粒与垂直于软质表面的冲击会增加粗糙化风险。
Q4:潮湿天气干冰清洗效果变差怎么办? A:加强除湿与通风,缩短表面暴露时间,并适当调整流量与距离,避免结露形成水膜。
Q5:干冰喷射后表面返锈是怎么回事? A:多因表面过冷结露、水分残留所致。应降低流量、增大距离,处理后及时干燥并做防锈保护。
干冰清洗的本质,是把相变潜热、气体膨胀、热应力与颗粒动能四种效应按正确顺序叠加起来。理解机理,比记住参数更重要——参数可以随设备调整,机理决定了这项技术的适用边界。智渍洁建议在引入干冰清洗前,先对污层类型、基材韧性、现场湿度与通风条件做一次完整评估,用试片验证参数窗口,再进入批量作业。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com