咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
模具是制造业的核心资产。长期生产后,模面会逐渐堆积积碳、油污、脱模剂残留、塑胶垢与氧化层,其后果并不止于"脏":
原理提示:压铸与注塑模具的排气槽通常只有零点几毫米深,一旦被脱模剂结焦物或氧化皮堵塞,型腔内的空气与分解气体无法在充模阶段排出,就会被压缩进制品,形成气泡、烧焦或填充不足——这正是许多"莫名"缺陷的真正来源。
|
清洗方式 |
主要问题 |
|
人工打磨 |
易划伤模面,破坏皮纹与镜面效果;依赖操作者经验 |
|
抛光处理 |
耗时长,尺寸与纹面一致性难以保证 |
|
药水浸泡 |
腐蚀模面,产生大量清洗废水 |
|
水洗烘干 |
流程繁琐,必须停机、拆机、降温等待,严重耽误生产进度 |
痛点归纳起来就是两句话:伤模与停机。前者损耗资产,后者损耗产能。
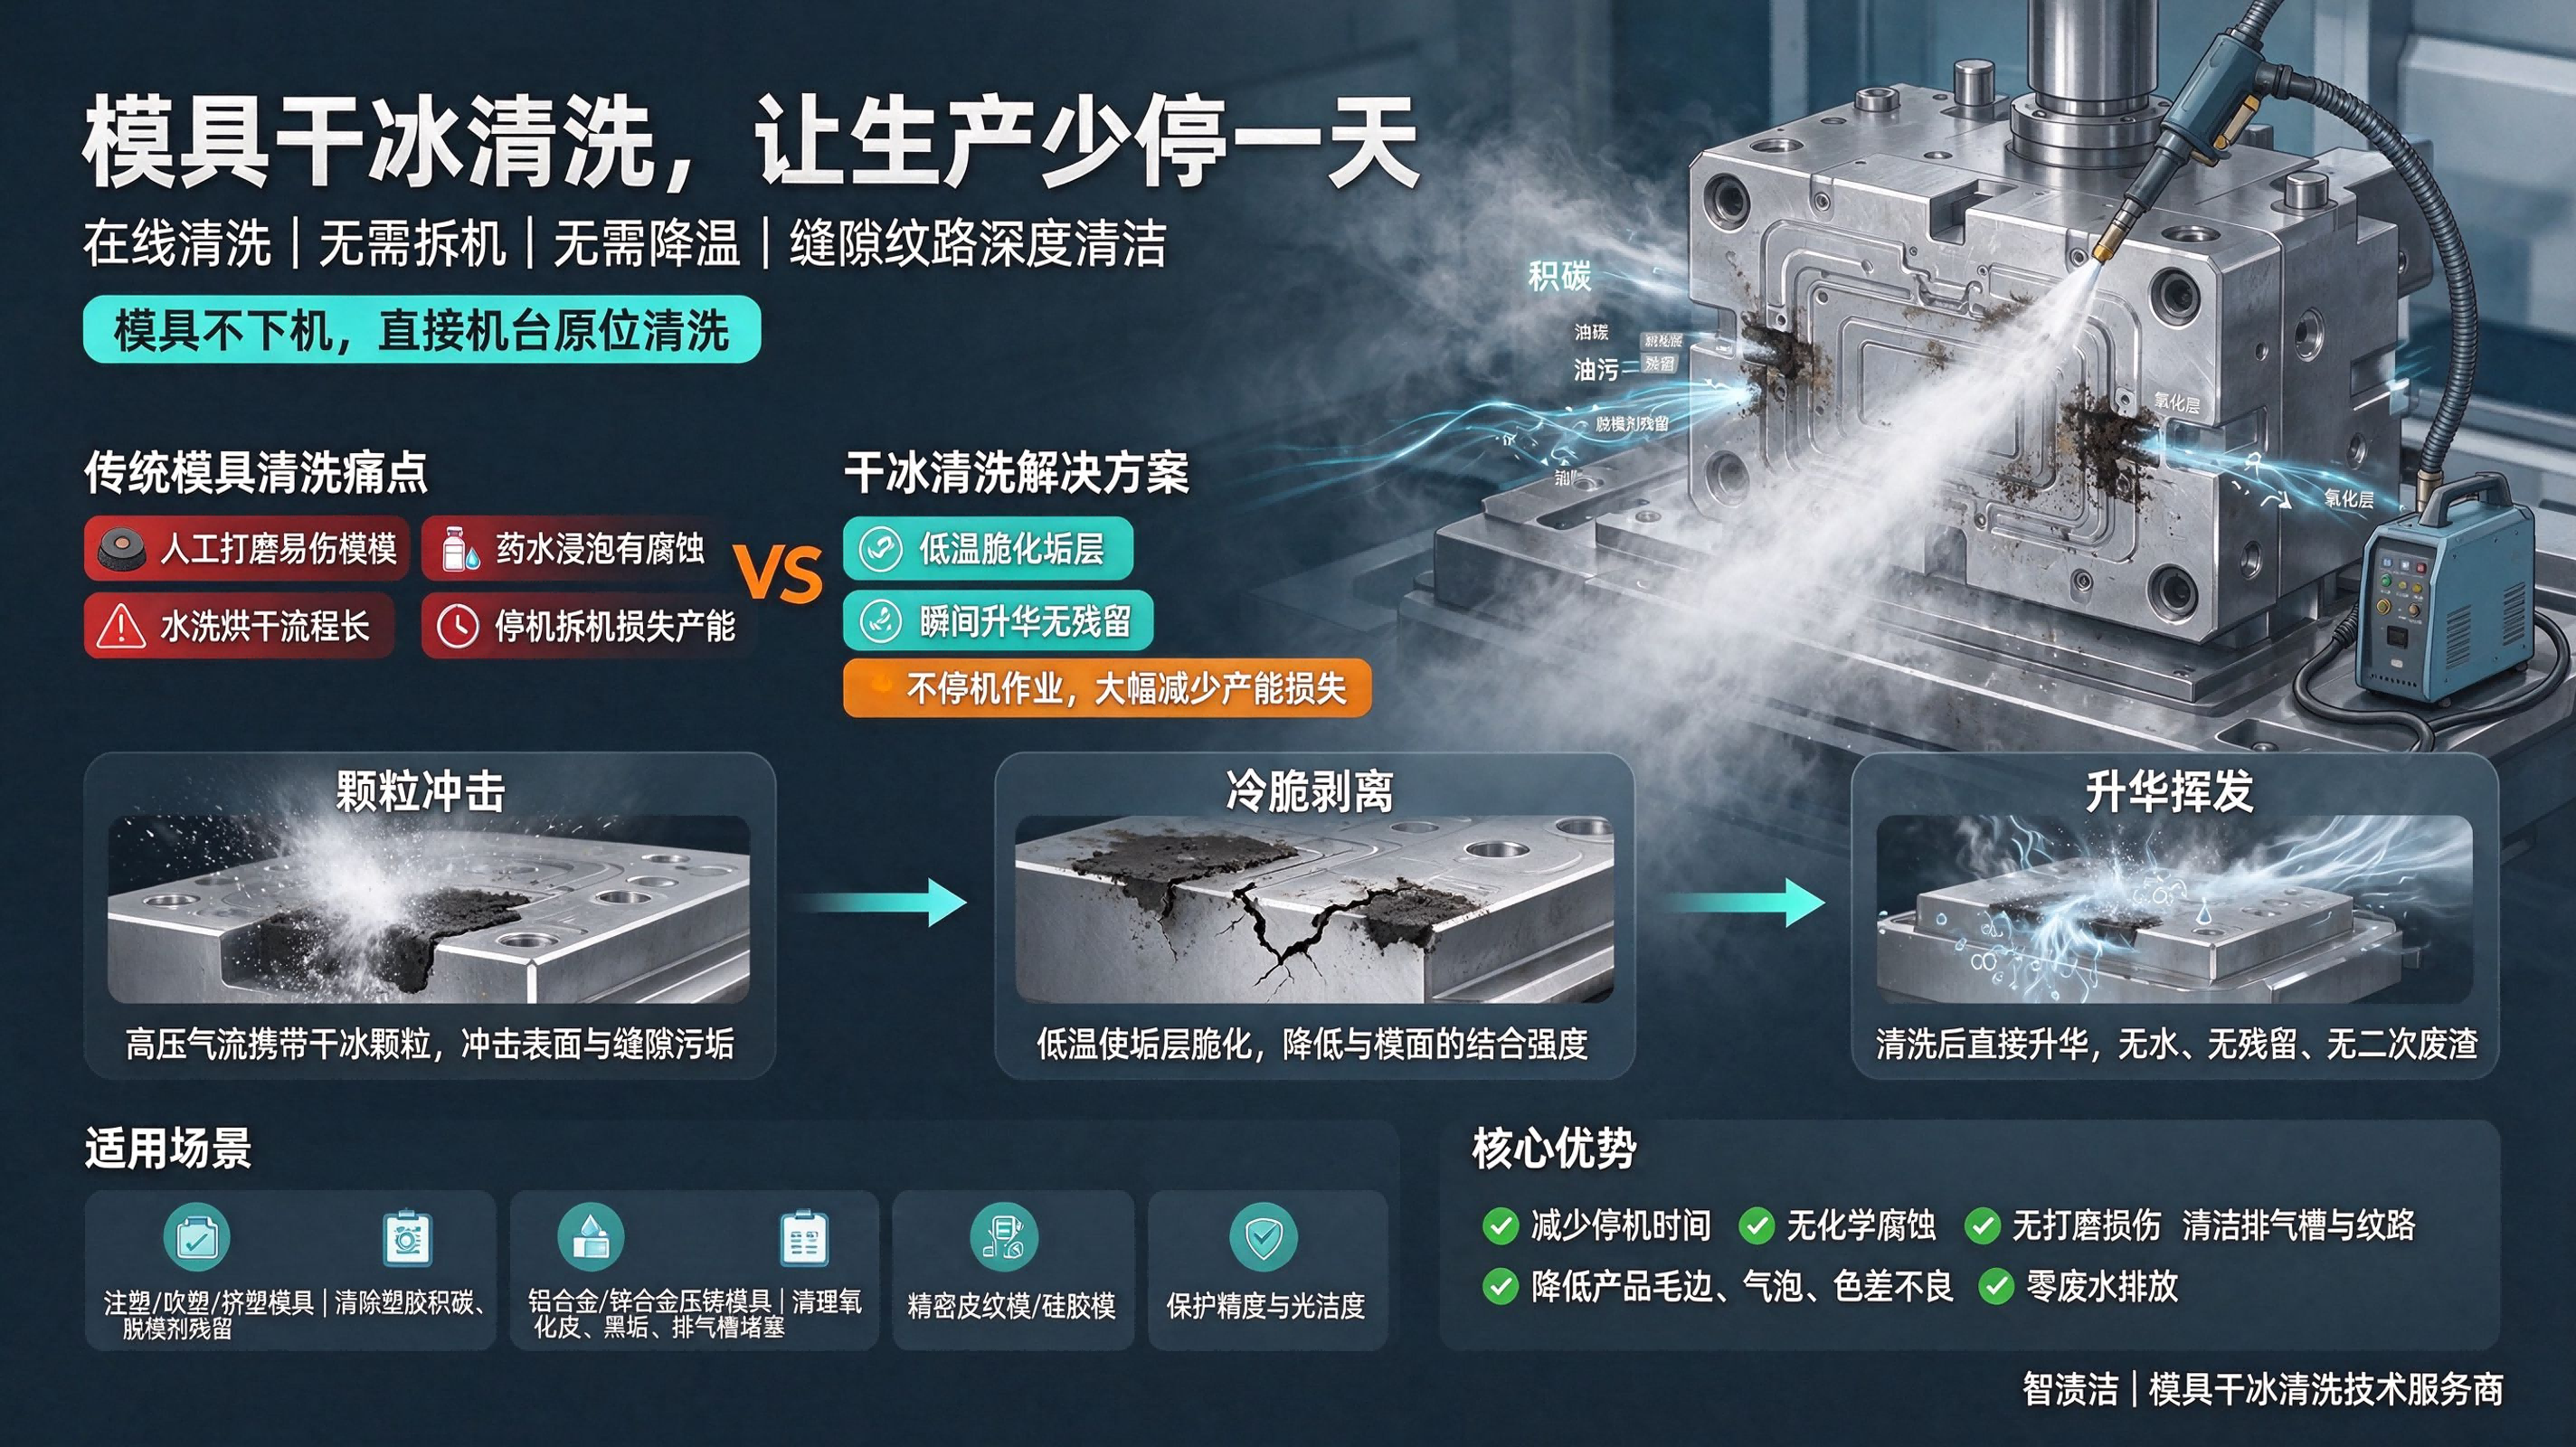
干冰清洗依靠高压气流将干冰颗粒喷射至模面,通过三重作用剥离污垢:
整个过程无水、无残留、无耗材废渣——干冰清洗后直接升华挥发,不需要二次清理,也不会留下磨料嵌入模面的风险。
干冰清洗最突出的价值在于:模具不下机、不拆卸、不降温,直接在机台原位清洗。
传统方式之所以必须停机,是因为药水浸泡、水洗烘干都要求模具冷却到安全温度并拆下处理;而干冰颗粒在接触高温模面时迅速升华,不向模具传递水分,也不改变模面温度场的基本稳定状态,因此可以带温作业。
这一特性带来的直接收益:
对连续生产的注塑与压铸车间而言,停机时间的缩短往往比清洗本身更值钱。
清除塑胶积碳与脱模剂残留,恢复模面光泽,降低外观不良。对于皮纹面与镜面模具,干冰的非研磨特性可避免打磨造成的纹路破坏。
有效清理高温氧化皮、黑垢与排气槽堵塞,解决压铸件气泡、麻点等缺陷。压铸模长期处于高温交变工况,氧化层与脱模剂结焦物交替堆积,在线清洗尤其契合其生产节奏。
精密皮纹模、硅胶模、医疗模具、电子微型模具,可精细清洁缝隙与纹路,不伤精度、不刮花纹面,适配高端精密生产标准。
|
模具类型 |
主要污染物 |
清洗收益 |
|
注塑/吹塑/挤塑模 |
塑胶积碳、脱模剂残留 |
恢复光泽,降低外观不良 |
|
铝合金/锌合金压铸模 |
高温氧化皮、黑垢、排气槽堵塞 |
消除气泡、麻点 |
|
皮纹模/硅胶模/医疗模/电子微型模 |
缝隙残留、精细纹路污垢 |
保持精度,不伤纹面 |
专业补充:干冰颗粒的入射角会影响剥离方式。处理模面大面积脱模剂残留时,常采用较小入射角以切向铲除、减少正面冲击;处理局部厚积碳与排气槽结焦物时,则适度增大角度以提高压应力。模面粗糙度(Ra 值)与皮纹深度越精细,越应降低颗粒动量、缩短单点停留时间。
智渍洁在服务客户时,通常把"参数试片—分区作业—首件验证"作为标准动作,避免为了追求速度而牺牲模面状态。
Q1:干冰清洗会不会损伤模具钢? A:参数合理时不会。干冰颗粒比模具钢软,且不留磨料残渣,但过近的喷射距离与过长停留时间仍可能造成局部粗糙化。
Q2:清洗后模具需要烘干吗? A:不需要。干冰直接升华,无水分引入,这也是它能在线作业的根本原因。
Q3:能清除排气槽内的结焦物吗? A:可以。细小颗粒可进入槽内剥离堵塞物,但需注意角度与距离,避免对槽口边缘造成冲击。
Q4:镜面模具适合干冰清洗吗? A:适合,但须降低颗粒动量、采用小角度并缩短单点停留时间,建议先在试片上验证。
Q5:干冰清洗的成本如何? A:需综合干冰消耗、压缩空气与停机损失计算。多数情况下,节省的停机时间与降低的废品率足以覆盖成本。
模具干净,产品才稳。对制造企业而言,干冰清洗不只是清洁方式的升级,更是一套降报废、省人工、保产能、护设备的精细化生产方案。它让模具在不离开机台的情况下恢复最佳状态,把清洗从"生产中断"变成"生产间隙的常规维护"。智渍洁建议企业结合模具类型与污染物特征建立分级清洗规范,让每一套模具始终保持稳定的生产状态。
关于我们:智渍洁提供模具干冰清洗、注塑与压铸设备维护、现场评估与工艺方案服务。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com