咨询热线:
13101320222
网址:https://www.zhizijie.com
地址:重庆市高新区白市驿镇农科大道66号附33号
工业装置长周期运行后,换热器、锅炉、管道、储罐内壁难免积累水垢、锈层、油泥与微生物黏泥。污垢不仅拉低传热效率、推高能耗,更可能诱发局部腐蚀甚至穿孔泄漏。本文由智渍洁技术团队结合现场工程经验整理,系统梳理工业设备清洗的技术路线、药剂体系、标准化施工参数与验收要点,为设备管理人员提供一份可直接落地的专业参考。
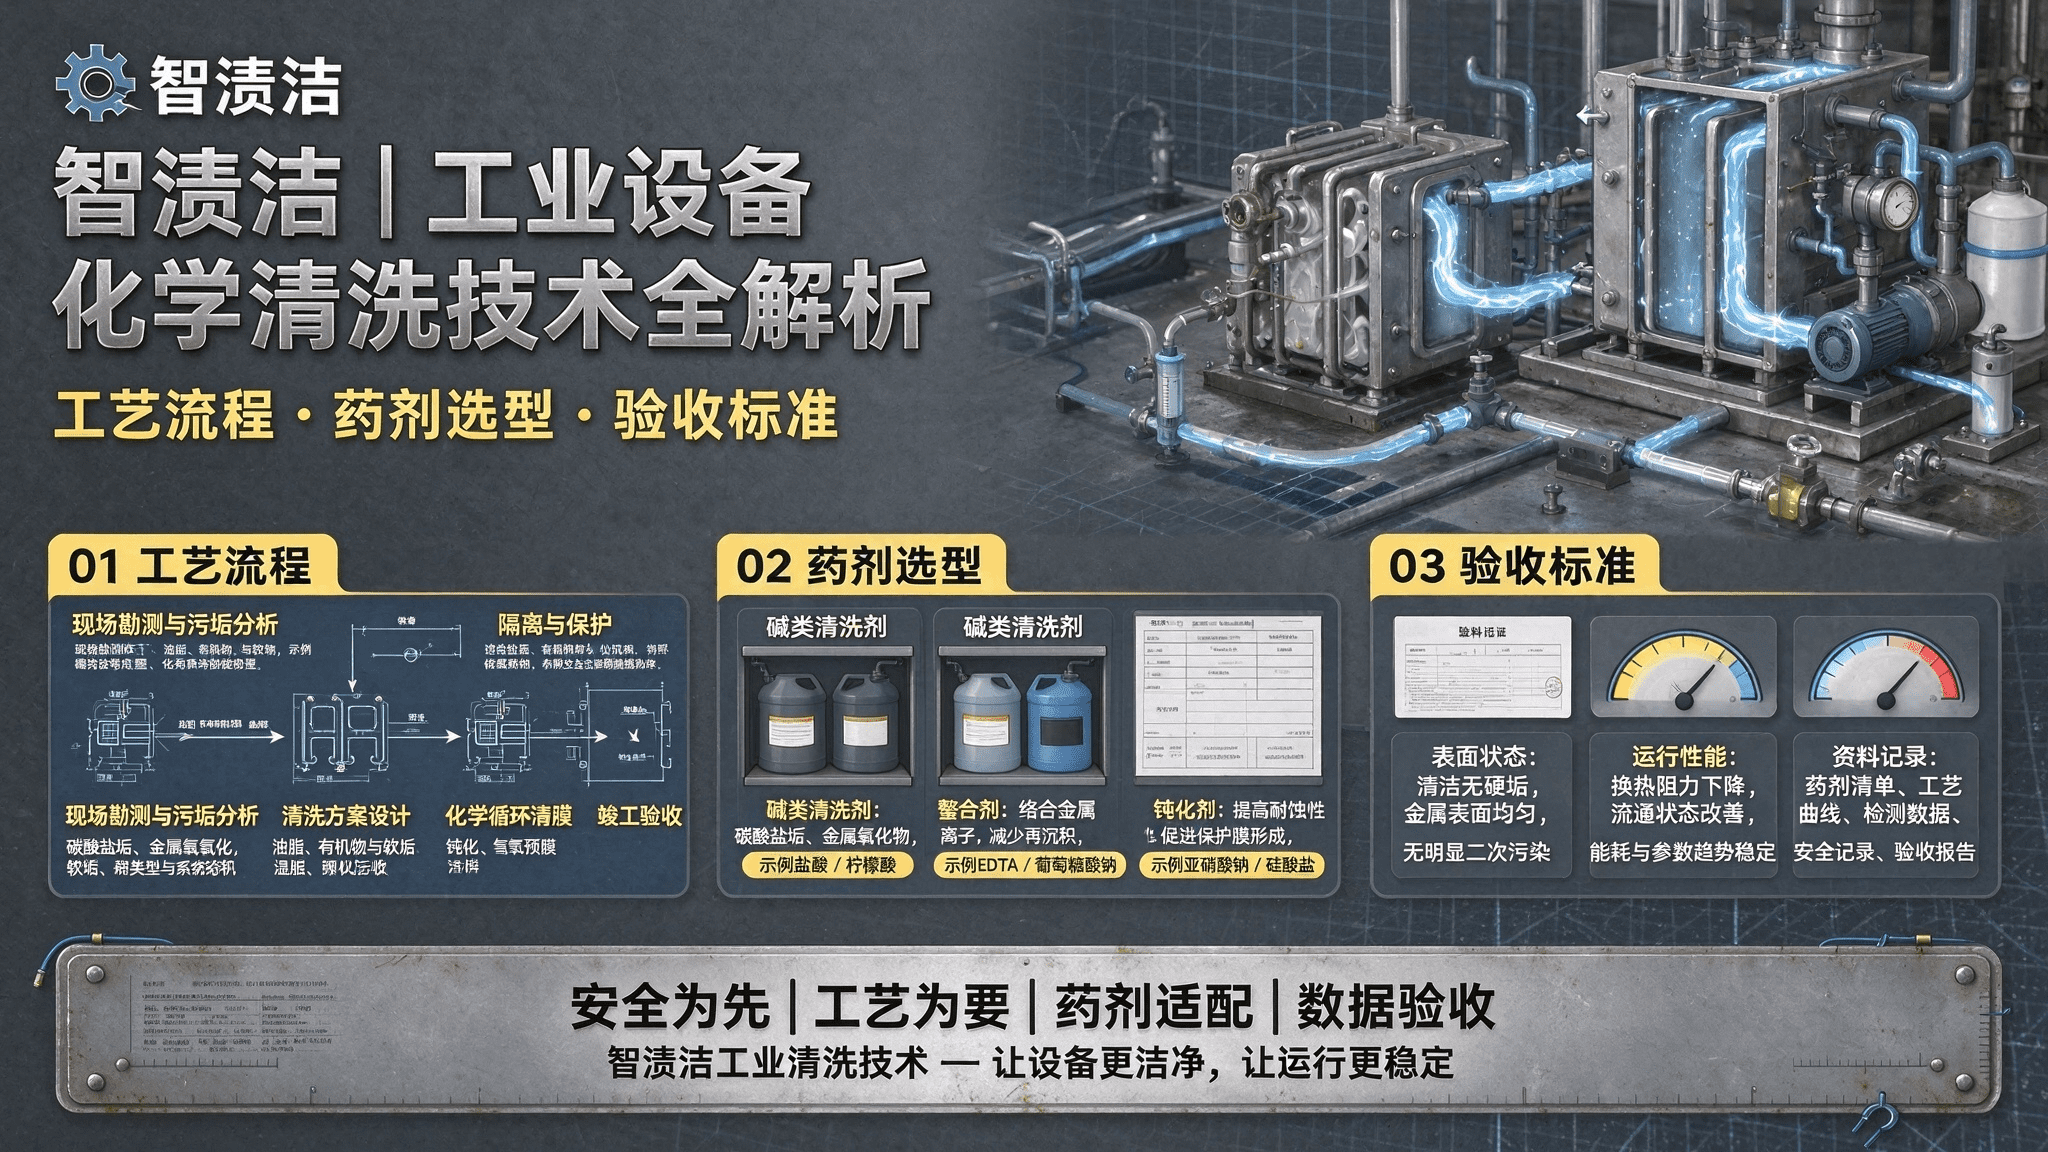
工业设备清洗归纳起来可分为三大类:物理清洗、化学清洗,以及两者结合的物理+化学复合清洗。
技术提示:物理清洗"快而不彻底",化学清洗"彻底而对工艺要求高"。现场通常先用物理法去除疏松浮垢,再以化学法处理致密垢层,可显著缩短酸洗时间、降低药剂消耗。
一次规范的化学清洗,基本都包含三道工序:
| 工序 | 药剂体系 | 工艺参数 | 目的 |
|---|---|---|---|
| 脱脂除油 | 碱性清洗剂 + 表面活性剂 | 60~80℃ | 润湿、乳化、带走油脂与浮尘 |
| 除垢主洗 | 主清洗剂 + 助剂 + 缓蚀剂 | 60~95℃ | 溶解或剥离垢层 |
| 钝化预膜 | 成膜药剂 + 碱或氨水调 pH | 常温~60℃ | 生成致密保护膜,防二次锈蚀 |
主清洗剂的选型原则是"温和高效":优先采用有机酸、络合剂及复合配方,并配套缓蚀剂,以抑制均匀腐蚀、应力腐蚀与氢脆。为提升清洗效果,常辅以渗透剂、表面活性剂、剥离剂等助剂。
专业性补充:缓蚀剂多在金属表面定向吸附成膜,通过抑制阳极金属溶解或阴极析氢反应来降低腐蚀速率。以盐酸清洗碳钢为例,优质缓蚀剂可将腐蚀速率控制在数 g/(m²·h) 量级——这也是智渍洁在方案设计中把"缓蚀剂适配性"列为首要校核项的原因。酸洗析出的氢原子若渗入高强钢内部,则可能引发氢脆,因此对材质敏感设备必须严控酸种与缓蚀剂配方。
碱洗:常用氢氧化钠、碳酸钠、磷酸二氢钠、硅酸钠等,配合表面活性剂去除油脂、尘埃、生物黏泥及二氧化硅垢。碱液对油污的皂化与乳化作用,是脱脂工序的理论基础。
酸洗:常用盐酸、硫酸、硝酸、柠檬酸、氨基磺酸、氟化氢铵等,其中盐酸应用最广,用于清除金属氧化物、碳酸钙垢与水垢。多数酸对金属腐蚀性较强,酸洗前必须投加缓蚀剂,结束后须进行中和、水冲洗与漂洗。
生产车间的工艺管道、氧气管道、蒸汽管道、氮气管道等,材质涵盖碳钢与不锈钢,一般采用循环清洗方式。
工程痛点:管道顶部积气会形成"气阻",使洗液无法充满管腔上部,留下清洗死角。对策是在"Π"型管高点设置放空点,清洗开始后每小时集中排气。
| 垢类 | 成因 | 推荐药剂与工艺 | 关键要点 |
|---|---|---|---|
| 碳酸钙(镁)垢 | 生水加热生成 | 盐酸、硝酸 | CaCO₃+2HCl=CaCl₂+H₂O+CO₂↑;产气量大,高点必须排空 |
| 磷酸钙垢 | 循环水磷系药剂与钙离子结合 | 盐酸、硝酸 | 循环水系统常见垢 |
| 硅酸钙垢(难溶) | 硅酸盐沉积 | 含氟清洗剂(盐酸+氢氟酸/盐酸+氟化钠);或碱煮转化后95℃以上盐酸清洗 | 须严控含氟药剂适用材质 |
| 硫酸钙垢 | 硫酸盐沉积 | EDTA 络合清洗,温度≥90℃ | 需调节 pH |
| 氧化铁垢 | 金属腐蚀产物 | 盐酸或柠檬酸 | 柠檬酸法需升温、调 pH |
| 积碳与重油 | 有机物高温结焦 | 专用碳污清洗剂 | 常需配合剥离剂 |
| 微生物黏泥 | 菌群繁殖 | 杀菌剂+剥离剂(次氯酸钠、十二烷基二甲基苄基氯化铵) | 注意杀菌剂与材质兼容性 |
专业性补充:EDTA 等络合剂通过与 Ca²⁺、Mg²⁺、Fe³⁺ 形成稳定水溶性络合物实现除垢,反应温和、不易产生氢脆,特别适合不锈钢及精密部件;但成本较高,且对温度、pH 敏感,故硫酸钙垢清洗要求不低于 90℃。
按酸强度划分:
常见材质选用原则:
| 设备材质 | 可用清洗剂 | 禁用/慎用药剂 |
|---|---|---|
| 碳钢 | 盐酸、硝酸、柠檬酸、EDTA | 强氧化性酸需配缓蚀剂 |
| 不锈钢 | 硝酸、柠檬酸、EDTA | 注意氯离子应力腐蚀 |
| 铜及铜合金 | 盐酸及有机酸 | 禁用硝酸 |
| 钛及合金 | 盐酸、硝酸、柠檬酸、EDTA | 禁用含氟清洗剂 |
| 铝及合金 | 硝酸 | 禁用盐酸与碱液 |
为什么钛设备禁用含氟药剂? 氟离子会破坏钛表面致密的二氧化钛钝化膜,使耐蚀性骤降——这是材质适配中不可逾越的红线。
编制方案前必须完成四项基础调查:
整体流程链:垢样分析 → 确定清洗方式 → 确定酸液体系 → 酸液小型试验(确定组分、浓度、时间、温度) → 现场详查、划分清洗单元 → 人、料、机配位 → 建立临时清洗回路 → 清洗施工。
施工工序及控制参数:
| 步骤 | 控制参数 |
|---|---|
| 水冲洗及系统试压 | 出水澄清无杂物;1.2 MPa 耐压试验 |
| 脱脂 | 碱液 0.5%~1.5%,50~80℃,6~8 h |
| 碱洗后水冲洗 | 除盐水冲至出水 pH≤9,水质透明无油状物 |
| 酸洗除垢 | 有机酸(柠檬酸 2.0%~4.5%),60~90℃,8~10 h(不超过 12 h) |
| 水冲洗 | 冲至 pH 4.0~4.5、全铁 <50 mg/L 为合格 |
| 漂洗 | 柠檬酸 0.5%~1.0%,pH≈3.5,50~80℃,1.5~2 h |
| 钝化 | pH 10~11 时加钝化液 1.5%~2%,50~60℃,6~8 h;结束后用氮气顶出,0.1~0.3 MPa 封存 |
常用钝化药剂包括联氨、亚硝酸钠、重铬酸钾、三乙醇胺、三聚磷酸钠、磷酸钠等,不同配方反应温度多在 60~85℃。
钝化膜是什么? 酸洗后金属表面处于活化状态,极易返锈。钝化就是在洁净金属表面生成一层致密的氧化膜(如铁的 Fe₃O₄ / γ-Fe₂O₃),把活性表面"封闭"起来。膜的质量直接决定清洗后设备能安全存放多久。
方案编制要点:明确清洗方式、划分循环单元、确定注入点/回液点/放空点/排液点及蒸汽、氮气、水电接入位置;确保不留死区,各回路截面积或流速相近;计算清洗流速、浓度、时间等参数,确定主体酸、缓蚀剂型号与浓度。
执行标准:SH/T 3547-2011《石油化工设备和管道化学清洗施工及验收规范》、HG/T 2387-2007《工业设备化学清洗质量标准》。
监控参数:
质量控制六大关键点:
酸洗液、碱洗液、钝化液均须处理达标后方可排放,执行《污水综合排放标准》(GB 8978-1996):pH 6~9、悬浮物 ≤500 mg/L,COD、氨氮等指标须满足限值要求(具体以现行标准及地方规定为准)。严禁随意排放造成环境污染。
成品保护:
验收指标(SH/T 3547—2011):
锅炉清洗专项标准:DL/T 794-2012《火力发电厂锅炉化学清洗导则》、TSG G5003-2008《锅炉化学清洗规则》。
工业设备清洗是一项融合了化学、材料与现场管理的系统工程:垢样分析是前提,药剂适配是核心,过程控制是保障,验收标准是底线。智渍洁建议,企业在选择清洗方案时,务必以材质兼容性评估为起点,以小型试验数据为依据,以标准化施工与全过程监控为手段,才能真正做到"除垢彻底、腐蚀可控、膜层完整"。规范化的工业设备化学清洗,不仅恢复设备效率、延长服役寿命,更是安全生产与节能降耗的重要一环。
微信公众号
电话:13101320222(微信同号)
地址:重庆市高新区白市驿镇农科大道66号附33号
邮箱:wangwei@zhizijie.com